
Surmonter les défis liés à l’usinage d’arbres élancés : étude de cas sur la réduction des contraintes résiduelles et le contrôle qualité - Fabrication de composants métalliques et plastiques | Boomster
Boomster fournit des services d'usinage CNC de haute précision à Taïwan avec un contrôle qualité ISO 9001 strict, une expertise multi-matériaux, des pièces à tolérance serrée et un support OEM mondial.
Surmonter les défis liés à l’usinage d’arbres élancés : étude de cas sur la réduction des contraintes résiduelles et le contrôle qualité
Surmonter la déflexion lors de l’usinage d’arbres élancés (étude de cas : Cpk ≥ 1,33)
La fabrication de tiges de serrure d’extérieur de précision présentant un rapport longueur/diamètre (L/D) de 20 et une rainure de clavette profonde sur un seul côté pose de sérieux défis techniques. La déflexion lors de la coupe et la libération des contraintes résiduelles entraînent souvent une non-conformité du faux-rond, faisant grimper les taux de rebut en flèche. En tirant parti de la conception pour la fabrication (DFM) afin d’optimiser les tolérances géométriques, en mettant en œuvre un fraisage multipasse progressif sur des tours de type suisse à double canal et en appliquant une analyse personnalisée du système de mesure (MSA), notre équipe d’ingénierie a réussi à éliminer les déformations induites par les contraintes. Par conséquent, les taux de défauts initiaux du projet pilote sont passés de plus de 18,5 % à près de zéro, permettant une production stable et à haut volume avec un Cpk ≥ 1,33.
Contexte du projet
• Secteur d’activité du client : Serrures de sécurité extérieures et systèmes de sécurité pour coffres-forts.
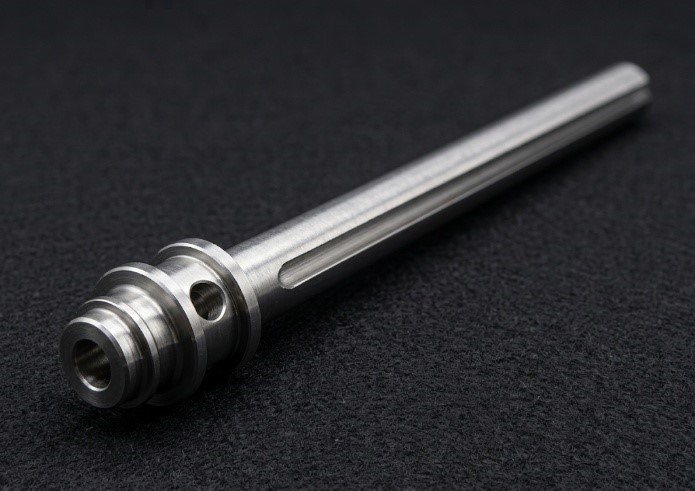
• Nom du produit : Noyau d’axe de serrure extérieure de haute précision.
• Spécifications clés : Longueur totale de 130 mm, divisée en une section de tête et une section d’axe principale de 120 mm de long (diamètre de 6 mm), comportant une rainure longitudinale profonde le long de l’axe.
• Exigences fonctionnelles : En raison d’une exposition extérieure sévère et des principes de verrouillage mécanique, l’axe nécessite des matériaux résistants aux intempéries ainsi qu’une précision stricte du faux-rond de rotation.
• Défi d’ingénierie principal : La déflexion élastique due à l’usinage d’une pièce à rapport d’aspect extrême entraînait un taux de défauts supérieur à 18,5 %. Pour respecter les calendriers de production serrés, le client exigeait zéro retour à la livraison, un rendement élevé et un Cpk ≥ 1,33.
Points sensibles du client
Lors de la mise en œuvre initiale et du prototypage, le projet a connu un taux de défauts inacceptablement élevé (>18,5 %), entraînant une quantité excessive de rebuts de matière et un risque majeur pour les calendriers de production en série. Les principaux goulots d’étranglement comprenaient :
1. Déflexion élastique importante due à un rapport d’aspect élevé : avec un diamètre de 6 mm et une longueur d’arbre de 120 mm, le rapport d’aspect atteignait L/D = 20, rendant le composant particulièrement sensible aux vibrations régénératives et à la déflexion.
2. Flexion axiale due à la libération des contraintes résiduelles : L’usinage d’une rainure longitudinale unilatérale de 3 mm de profondeur a supprimé environ 33,3 % de la section transversale. Le fraisage en une seule passe a perturbé l’équilibre des contraintes résiduelles dans les barres en SUS303 étirées à froid, provoquant une déformation thermique et une micro-flexion.
3. Tolérances géométriques excessivement strictes : Les plans d’origine spécifiaient un faux-rond radial total ↗ Ø0,05 mm sur toute la longueur de 120 mm, référencée depuis la section de tête — dépassant fréquemment les limites malgré le soutien de la douille de guidage.
4. Variations du diamètre extérieur (DE) de la matière première : Les faibles tolérances de DE des barres en acier inoxydable déstabilisaient le maintien de la pièce ; un serrage excessif rayait la surface, tandis qu’un serrage insuffisant permettait des vibrations axiales.
Technologies clés
• Synchronisation CNC suisse à double canal et contre-broche : parcours d’outils optimisés à double canal, synchronisés avec la contre-broche afin de minimiser les vibrations et la déflexion lors de l’usinage d’arbres longs.
• Libération progressive des contraintes résiduelles : distribution modifiée de l’énergie de coupe grâce à un fraisage progressif en plusieurs passes afin d’éviter une perturbation soudaine des contraintes internes.
• Rationalisation des tolérances selon la conception pour la fabrication (DFM) : évaluation des mécanismes réels d’assemblage afin de traduire les tolérances géométriques sans compromettre la fonctionnalité.
• Mesure à faible effort et validation MSA : utilisation de montages spécialisés à prismes en V et d’un contrôle excentré à faible effort pour éliminer la déformation élastique lors de l’inspection, avec vérification par analyse du système de mesure (MSA).
Stratégie de mise en œuvre
La collaboration interfonctionnelle entre l’assurance qualité et l’ingénierie de fabrication a permis de relever ces défis selon quatre dimensions clés :
Contre-mesure 1 : communication DFM et rationalisation des tolérances
L’équipe d’ingénierie a contacté le client afin d’examiner le mécanisme de verrouillage réel de l’arbre. En démontrant les contraintes physiques liées à l’influence de la contrainte de coupe sur le battement total, nous avons proposé de remplacer l’indication de battement total ↗ Ø0,05 mm par une concentricité fonctionnelle ◎ 0,10 mm, réduisant ainsi considérablement les coûts de production et d’inspection.
Contre-mesure 2 : Contrôle des contraintes résiduelles par fraisage progressif
Remplacement du rainurage en une seule passe de 3 mm de profondeur par un fraisage progressif en plusieurs passes. La réduction de la profondeur de coupe par passe a dispersé les contraintes mécaniques et l’accumulation thermique, limitant ainsi le gauchissement axial.
Contre-mesure 3 : Inspection des matières premières et gestion du diamètre extérieur
Analyse de l’impact des variations des matériaux sur la stabilité dimensionnelle, avec mise en place de protocoles de tri avant usinage pour les barres en SUS303 afin d’éliminer les variations du processus et d’améliorer le rendement global.
Contre-mesure 4 : Plan de contrôle qualité et inspection MSA
Des montages dédiés à blocs en V équipés de jauges à faible force ont été déployés pour tester des arbres élancés. L’analyse du système de mesure a confirmé un %GRR < 10 %, vérifiant la répétabilité et la reproductibilité des jauges. Un échantillonnage horaire a permis de surveiller les variations de faux-rond au début de la production en série, garantissant que les capacités du processus atteignaient un Cpk ≥ 1,33, avec l’appui d’audits quotidiens en ligne pour empêcher les unités défectueuses d’atteindre les lignes d’assemblage.
Résultats et indicateurs
• Réduction drastique des défauts : le rendement de production a considérablement augmenté, le taux de défauts étant passé de >18,5 % lors du prototypage à moins de 0,15 %.
• Capacité supérieure des processus : la concentricité critique et les paramètres clés ont atteint un Cpk ≥ 1,33.
• Économies substantielles : la rationalisation des tolérances selon la DFM a réduit de 30 % à 50 % les coûts de production et d’inspection qualité par unité.
• Engagement de livraison zéro défaut : les plans de contrôle qualité standardisés ont empêché les pièces déformées sous contrainte d’entrer dans l’assemblage, atteignant un taux de retour de 0 % lors de l’inspection à la réception par le client.
• Optimisation du système d’inspection : le Gage R&R est passé de >30 % avant la mise en œuvre du calibre en V et du calibre à faible effort à <10 %.
Conclusion et engagement qualité
Ce cas illustre nos capacités avancées de tournage/fraisage suisse multiaxe ainsi que notre approche proactive de l’ingénierie DFM dans la fabrication de composants métalliques complexes et élancés. En analysant la dynamique des contraintes du matériau, en mettant en œuvre un fraisage progressif en plusieurs passes et en réduisant la variabilité du processus, nous avons transformé avec succès un prototype instable en une ligne de production hautement efficace, avec un Cpk élevé. Si vous rencontrez des problèmes de déformation du métal, des tolérances géométriques strictes ou des goulots d’étranglement au niveau du rendement, contactez notre équipe d’ingénierie pour une solution économique et de haute qualité !
FAQ connexe : Contrôle qualité de l’usinage des arbres élancés
Vous avez des questions techniques sur notre procédé, l’évaluation des tolérances géométriques, le réglage des paramètres des tours suisses ou les contrôles qualité ISO/IATF ? Consultez notre section FAQ ci-dessous pour obtenir des conseils d’experts.
Solutions de pièces OEM fiables
Boomster apporte plus de 37 ans d'expertise OEM tout-en-un dans les pièces en métal, plastique, CNC, forgeage, moulage, câblage et assemblage avec une qualité certifiée ISO.
Service OEM tout-en-un
Services OEM complets allant de l'approvisionnement en matériaux, fabrication, finition sur mesure, assemblage, emballage et livraison mondiale.
Solutions OEM certifiées ISO
Fabricant OEM fiable à Taïwan pour des pièces en métal, plastique et électroniques avec une assurance qualité certifiée ISO 9001.
Qualité à laquelle vous pouvez faire confiance
Certifié ISO 9001, Boomster offre un contrôle qualité strict avec des rapports d'inspection traçables pendant 3 ans ou plus.
Industries que nous servons
Fournissant une haute qualité à divers secteurs, de l'électronique et médical à l'équipement industriel, garantissant précision et fiabilité pour vos besoins spécialisés.




Surmonter les défis liés à l’usinage d’arbres élancés : étude de cas sur la réduction des contraintes résiduelles et le contrôle qualité - Composants OEM à haute tolérance | Boomster
Boomster est un fabricant OEM basé à Taïwan avec plus de trois décennies d'expérience dans les composants métalliques et plastiques de précision. Depuis 1987, nous fournissons des solutions complètes qui incluent la conception d'outillage, l'approvisionnement en matériaux, l'usinage CNC, le forgeage, le moulage par injection de métal (MIM), le découpage, le coulage, le faisceau de câbles et l'assemblage sous-traité clé en main.
Certifié ISO 9001:2015, Boomster met en œuvre un contrôle qualité strict en utilisant des CMM, des projecteurs 2D, des testeurs de dureté, des testeurs de rugosité de surface et divers calibres pour garantir que chaque pièce répond à vos spécifications. Nous soutenons également vos exigences de conformité avec des documents tels que les rapports PPAP, FAI et SGS, faisant de nous un partenaire fiable pour les applications automobiles, médicales, électroniques et industrielles.
Avec un support multilingue, des volumes de production flexibles et une consolidation d'expédition efficace, Boomster aide les acheteurs mondiaux à réduire la complexité d'approvisionnement et le coût total. Notre équipe se concentre sur une communication réactive, une collaboration en ingénierie et des partenariats à long terme, vous permettant de développer des produits compétitifs avec une qualité stable et une livraison à temps.