
Superando os Desafios da Usinagem de Eixos Esbeltos: Alívio de Tensões Residuais e Estudo de Caso de Controle de Qualidade - Fabricação de Componentes Metálicos & Plásticos | Boomster
Boomster oferece serviços de usinagem CNC de alta precisão em Taiwan com controle de qualidade ISO 9001 rigoroso, expertise em múltiplos materiais, peças de alta tolerância e suporte OEM global.
Superando os Desafios da Usinagem de Eixos Esbeltos: Alívio de Tensões Residuais e Estudo de Caso de Controle de Qualidade
Superando a Deflexão na Usinagem de Eixos Esbeltos (Estudo de Caso: Cpk ≥ 1,33)
A fabricação de eixos de fechadura externos de precisão com uma relação comprimento-diâmetro (L/D) de 20 e um rasgo de chave profundo em um único lado apresenta sérios desafios técnicos. A deflexão durante o corte e a liberação de tensões residuais frequentemente causam não conformidade no batimento, elevando as taxas de sucata às alturas. Ao utilizar o Design para Manufaturabilidade (DFM) para otimizar as tolerâncias geométricas, implementar fresagem progressiva em múltiplas passagens em tornos suíços de canal duplo e aplicar uma Análise do Sistema de Medição (MSA) personalizada, nossa equipe de engenharia eliminou com sucesso a deformação induzida por tensão. Consequentemente, as taxas iniciais de defeitos no projeto-piloto caíram de mais de 18,5% para quase zero, alcançando uma produção estável e de alto volume com um Cpk ≥ 1,33.
Contexto do projeto
• Setor do cliente: Fechaduras de segurança externas e sistemas de segurança para cofres.
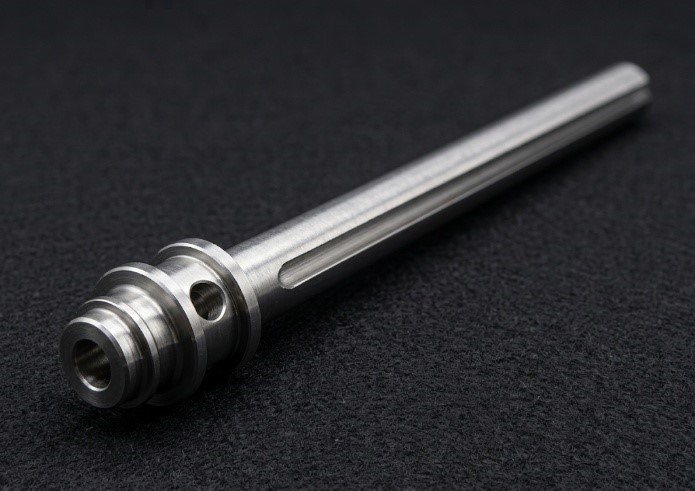
• Nome do produto: Núcleo do eixo de fechadura externa de alta precisão.
• Especificações principais: Comprimento total de 130 mm, dividido em uma seção da cabeça e uma seção principal do eixo com 120 mm de comprimento (6 mm de diâmetro), apresentando uma ranhura longitudinal profunda ao longo do eixo.
• Requisitos funcionais: Devido à exposição externa severa e aos princípios mecânicos de travamento, o eixo requer materiais resistentes às intempéries e rigorosa precisão do batimento rotacional.
• Principal desafio de engenharia: A deflexão elástica causada pelo corte de uma peça com extrema relação comprimento-diâmetro resultava em taxas de defeitos superiores a 18,5%. Para cumprir cronogramas de produção apertados, o cliente exigiu zero devoluções na entrega, alto rendimento e Cpk ≥ 1,33.
Pontos problemáticos do cliente
Durante a implementação inicial e a prototipagem, o projeto apresentou uma taxa de defeitos inaceitavelmente alta (>18,5%), resultando em desperdício excessivo de material e grave risco para os cronogramas de produção em massa. Os principais gargalos incluíam:
1. Deflexão elástica severa devido à alta relação de aspecto: com um diâmetro de 6 mm e um comprimento de eixo de 120 mm, a relação de aspecto atingiu L/D = 20, tornando o componente altamente suscetível a vibrações e deflexões.
2. Flexão axial decorrente da liberação de tensões residuais: A usinagem de uma ranhura longitudinal unilateral com 3 mm de profundidade removeu aproximadamente 33,3% da área da seção transversal. A fresagem em passe único desestabilizou o equilíbrio das tensões residuais em barras de SUS303 trefiladas a frio, induzindo distorção térmica e microflexão.
3. Tolerâncias geométricas excessivamente rigorosas: Os desenhos originais especificavam um batimento radial total ↗ Ø0,05 mm ao longo de todo o comprimento de 120 mm, referenciado a partir da seção da cabeça — frequentemente excedendo os limites apesar do suporte da bucha-guia.
4. Flutuações no diâmetro externo (DE) da matéria-prima: Pequenas tolerâncias no DE das barras de aço inoxidável desestabilizavam a fixação; o excesso de aperto riscava a superfície, enquanto o aperto insuficiente permitia vibração axial.
Tecnologias Principais
• Sincronização de CNC suíço de canal duplo e subfuso: trajetórias de ferramenta otimizadas de canal duplo, sincronizadas com o subfuso para minimizar vibrações e deflexões durante a usinagem de eixos longos.
• Liberação progressiva de tensões residuais: distribuição modificada da energia de corte utilizando fresamento progressivo em múltiplos passes para evitar a perturbação repentina das tensões internas.
• Racionalização das tolerâncias de DFM: avaliação da mecânica real de montagem para traduzir as tolerâncias geométricas sem comprometer a funcionalidade.
• Medição de baixa força e validação de MSA: utilização de dispositivos especializados com prismas em V e medição excêntrica de baixa força para eliminar a deformação elástica durante a inspeção, verificada por meio da Análise do Sistema de Medição (MSA).
Estratégia de Implementação
A colaboração multifuncional entre QA e Engenharia de Manufatura abordou esses desafios em quatro dimensões principais:
Contramedida 1: Comunicação de DFM e racionalização das tolerâncias
A Engenharia entrou em contato com o cliente para revisar o mecanismo de travamento real do eixo. Demonstrando as restrições físicas do efeito do corte sobre o batimento total, propusemos atualizar a indicação de batimento total ↗ Ø0,05 mm para concentricidade funcional ◎ 0,10 mm, reduzindo significativamente os custos de produção e inspeção.
Contramedida 2: Controle da tensão residual por meio de fresamento progressivo
Substituímos o rasgo de 3 mm de profundidade em uma única passagem por fresamento progressivo em múltiplas passagens. A redução da profundidade de corte por passagem dispersou o estresse mecânico e o acúmulo térmico, suprimindo o empenamento axial.
Contramedida 3: Inspeção da matéria-prima e gestão do diâmetro externo
Analisamos os impactos das variações do material na estabilidade dimensional, estabelecendo protocolos de triagem pré-usinagem para barras de SUS303, a fim de eliminar ruídos do processo e aumentar o rendimento geral.
Contramedida 4: Plano de controle de qualidade e inspeção MSA
Foram instalados dispositivos dedicados com blocos em V e medidores de baixa força para testar eixos esbeltos. A Análise do Sistema de Medição confirmou um %GRR < 10%, verificando a repetibilidade e a reprodutibilidade do medidor. A amostragem horária monitorou as variações de excentricidade durante o início da produção em massa, garantindo que as capacidades do processo atingissem Cpk ≥ 1,33, com o apoio de auditorias diárias em linha para impedir que unidades defeituosas chegassem às linhas de montagem.
Resultados e métricas
• Redução drástica de defeitos: o rendimento da produção aumentou significativamente, enquanto as taxas de defeitos caíram de >18,5% durante a prototipagem para menos de 0,15%.
• Capacidade superior do processo: a concentricidade crítica e os principais parâmetros alcançaram Cpk ≥ 1,33.
• Economia substancial de custos: a racionalização das tolerâncias de DFM reduziu os custos de produção por unidade e de inspeção de CQ em 30% a 50%.
• Compromisso com a entrega sem defeitos: planos padronizados de controle de CQ impediram que peças deformadas por tensão entrassem na montagem, alcançando uma taxa de devolução de 0% na inspeção de recebimento do cliente.
• Otimização do sistema de inspeção: o Gage R&R diminuiu de >30% antes da implementação do bloco em V/medidor de baixa força para <10%.
Conclusão e compromisso com a qualidade
Este caso demonstra nossas avançadas capacidades suíças de torneamento e fresamento multieixos, além de uma abordagem proativa de engenharia DFM ao lidar com componentes metálicos complexos e esbeltos. Ao analisar a dinâmica das tensões do material, implementar fresamento progressivo em múltiplas passadas e reduzir a variabilidade do processo, transformamos com sucesso um protótipo instável em uma linha de produção de alta eficiência e alto Cpk. Se você enfrenta deformação metálica, tolerâncias geométricas rigorosas ou gargalos de rendimento, entre em contato com nossa equipe de engenharia para obter uma solução econômica e de alta qualidade!
Perguntas frequentes relacionadas: Controle de qualidade da usinagem de eixos delgados
Tem dúvidas técnicas sobre nosso processo, avaliações de tolerância geométrica, configurações de parâmetros para tornos suíços ou controles de qualidade ISO/IATF? Explore nossa seção de perguntas frequentes abaixo para obter informações especializadas.
Soluções Confiáveis de Peças OEM
Boomster traz mais de 37 anos de experiência em OEM de uma parada em peças de metal, plástico, CNC, forjamento, fundição, moldagem, fiação e montagem com qualidade certificada ISO.
Serviço OEM de uma parada
Serviços OEM completos desde a aquisição de materiais, fabricação, acabamento personalizado, montagem, embalagem e entrega global.
Soluções OEM Certificadas ISO
OEM confiável de Taiwan para peças de metal, plástico e eletrônicas com garantia de qualidade certificada ISO 9001.
Qualidade em que Você Pode Confiar
Certificada ISO 9001, Boomster oferece controle de qualidade rigoroso com relatórios de inspeção rastreáveis por 3 anos ou mais.
Indústrias que Atendemos
Fornecendo alta qualidade para diversos setores, desde eletrônicos e médicos até equipamentos industriais, garantindo precisão e confiabilidade para suas necessidades especializadas.




Superando os Desafios da Usinagem de Eixos Esbeltos: Alívio de Tensões Residuais e Estudo de Caso de Controle de Qualidade - Componentes OEM de Alta Tolerância | Boomster
Boomster é um fabricante OEM baseado em Taiwan com mais de três décadas de experiência em componentes metálicos e plásticos de precisão. Desde 1987, fornecemos soluções completas que incluem design de ferramentas, aquisição de materiais, usinagem CNC, forjamento, moldagem por injeção de metal (MIM), estampagem, fundição, chicotes elétricos e submontagem turnkey.
Certificado pela ISO 9001:2015, Boomster implementa um rigoroso controle de qualidade utilizando CMM, projetores 2D, medidores de dureza, medidores de rugosidade superficial e vários calibradores para garantir que cada peça atenda às suas especificações. Também apoiamos seus requisitos de conformidade com documentação como PPAP, FAI e relatórios SGS, tornando-nos um parceiro confiável para aplicações automotivas, médicas, eletrônicas e industriais.
Com suporte multilíngue, volumes de produção flexíveis e consolidação de remessas eficiente, Boomster ajuda compradores globais a reduzir a complexidade de aquisição e o custo total. Nossa equipe se concentra em comunicação responsiva, colaboração em engenharia e parcerias de longo prazo, permitindo que você desenvolva produtos competitivos com qualidade estável e entrega pontual.