
Преодоление проблем при обработке тонких валов: снятие остаточных напряжений и контроль качества — пример из практики - Производство металлических и пластиковых компонентов | Boomster
Boomster предоставляет услуги высокоточной CNC обработки на Тайване с строгим контролем качества ISO 9001, экспертизой в области многоматериальных изделий, деталями с высокой точностью и глобальной поддержкой OEM.
Преодоление проблем при обработке тонких валов: снятие остаточных напряжений и контроль качества — пример из практики
Преодоление прогиба при обработке тонких валов (пример из практики: Cpk ≥ 1,33)
Производство прецизионных валов для наружных замков с отношением длины к диаметру (L/D), равным 20, и глубокой односторонней шпоночной канавкой сопряжено с серьёзными техническими трудностями. Отклонение при резке и высвобождение остаточных напряжений часто приводят к несоответствию биения, резко увеличивая уровень брака. Благодаря применению принципов проектирования с учётом технологичности производства (DFM) для оптимизации геометрических допусков, внедрению прогрессивного многопроходного фрезерования на швейцарских токарных станках с двумя каналами и проведению индивидуального анализа измерительной системы (MSA) наша инженерная команда успешно устранила деформацию, вызванную напряжениями. В результате первоначальный уровень дефектов на пилотном этапе снизился с более чем 18,5% почти до нуля, что позволило наладить стабильное крупносерийное производство с Cpk ≥ 1,33.
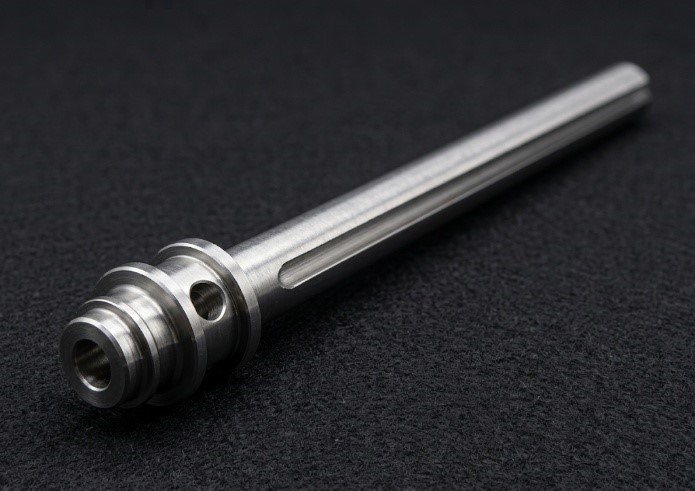
Предыстория проекта
• Отрасль клиента: Уличные защитные замки и системы безопасности сейфов.
• Название изделия: Высокоточный сердечник вала уличного замка.
• Основные характеристики: Общая длина 130 мм, разделённая на головную часть и основной участок вала длиной 120 мм (диаметр 6 мм) с глубоким продольным пазом вдоль вала.
• Функциональные требования: Из-за интенсивного воздействия внешней среды и принципа работы механического замка вал должен быть изготовлен из атмосферостойких материалов и соответствовать строгим требованиям к точности радиального биения.
• Основная инженерная проблема: Упругая деформация при резании из-за чрезвычайно большого отношения длины к диаметру приводила к уровню дефектов свыше 18,5%. Для соблюдения сжатых производственных графиков клиент потребовал полного отсутствия возвратов при поставке, высокого выхода годных изделий и Cpk ≥ 1,33.
Проблемы клиента
На начальных этапах реализации и создания прототипов проект столкнулся с неприемлемо высоким уровнем дефектов (>18,5%), что привело к чрезмерному объёму брака материала и серьёзному риску срыва графиков серийного производства. Ключевые узкие места включали:
1. Значительный упругий прогиб из-за высокого отношения длины к диаметру: при диаметре 6 мм и длине вала 120 мм отношение достигло L/D = 20, что сделало компонент крайне восприимчивым к вибрациям и прогибу.
2. Осевой изгиб вследствие высвобождения остаточных напряжений: механическая обработка продольного паза с одной стороны глубиной 3 мм удалила примерно 33,3% площади поперечного сечения. Фрезерование за один проход нарушило равновесие остаточных напряжений в холоднотянутых прутках из SUS303, вызвав термическую деформацию и микроизгиб.
3. Чрезмерно жёсткие геометрические допуски: На исходных чертежах указывалось полное радиальное биение ↗ Ø0,05 мм по всей длине 120 мм относительно головной части — предельные значения часто превышались, несмотря на поддержку направляющей втулки.
4. Колебания наружного диаметра (OD) исходного материала: Незначительные отклонения наружного диаметра прутков из нержавеющей стали дестабилизировали закрепление заготовки; чрезмерный зажим царапал поверхность, а недостаточный зажим вызывал осевую вибрацию.
Ключевые технологии
• Синхронизация двухканального швейцарского станка с ЧПУ и противошпинделя: оптимизированные двухканальные траектории инструмента, синхронизированные с противошпинделем для минимизации вибрации и прогиба при обработке длинных валов.
• Поэтапное снятие остаточных напряжений: модифицированное распределение энергии резания с использованием многопроходного прогрессивного фрезерования для предотвращения резкого нарушения внутренних напряжений.
• Рационализация допусков DFM: анализ фактической механики сборки для переноса геометрических допусков без ущерба для функциональности.
• Измерения с низким усилием и валидация MSA: использование специализированных V-образных приспособлений и эксцентрикового измерительного инструмента с низким усилием для устранения упругой деформации во время контроля, подтверждённое анализом измерительной системы (MSA).
Стратегия реализации
Межфункциональное сотрудничество между отделом контроля качества и инженерным отделом производства позволило решить эти проблемы по четырём ключевым направлениям:
Контрмера 1: коммуникация по DFM и рационализация допусков
Инженерный отдел связался с клиентом, чтобы изучить реальный механизм фиксации вала. Продемонстрировав физические ограничения влияния напряжения при резании на полное биение, мы предложили изменить обозначение с полного биения ↗ Ø0,05 мм на функциональную концентричность ◎ 0,10 мм, что значительно снизит производственные затраты и расходы на контроль.
Контрмера 2: Контроль остаточных напряжений посредством поэтапного фрезерования
Однопроходное прорезание пазов глубиной 3 мм заменено поэтапным многопроходным фрезерованием. Уменьшение глубины резания за проход позволило распределить механические напряжения и тепловые накопления, подавив осевую деформацию.
Контрмера 3: Проверка сырья и контроль наружного диаметра
Проанализировано влияние отклонений материала на стабильность размеров; разработаны протоколы сортировки прутков SUS303 перед механической обработкой для устранения технологического шума и повышения общего выхода годных изделий.
Контрмера 4: План контроля качества и инспекция MSA
Для испытаний тонких валов внедрены специализированные V-образные приспособления с измерительными приборами, создающими низкое усилие. Анализ измерительной системы подтвердил показатель %GRR < 10%, что свидетельствует о повторяемости и воспроизводимости измерительного прибора. Ежечасный отбор образцов позволил отслеживать изменения биения на раннем этапе массового производства, обеспечивая соответствие возможностей процесса показателю Cpk ≥ 1,33; ежедневные поточные аудиты предотвращали попадание дефектных изделий на сборочные линии.
Результаты и показатели
• Значительное снижение количества дефектов: выход годной продукции существенно увеличился, поскольку уровень дефектов снизился с >18,5% на этапе прототипирования до менее 0,15%.
• Превосходная способность процесса: критическая соосность и ключевые параметры достигли значения Cpk ≥ 1,33.
• Существенная экономия затрат: рационализация допусков DFM снизила затраты на производство единицы продукции и контроль качества на 30–50%.
• Обязательство по поставке продукции без дефектов: стандартизированные планы контроля качества предотвратили попадание деталей, деформированных под воздействием напряжения, на сборку, обеспечив нулевой уровень возвратов при входном контроле клиента.
• Оптимизация системы контроля: показатель Gage R&R снизился с >30% до внедрения V-образного блока и измерительного инструмента с низким усилием до <10%.
Заключение и обязательства по качеству
Этот пример демонстрирует наши передовые возможности швейцарской многоосевой токарно-фрезерной обработки и проактивный инженерный подход DFM при работе со сложными тонкостенными металлическими компонентами. Проанализировав динамику напряжений в материале, внедрив поэтапное многопроходное фрезерование и минимизировав вариативность процесса, мы успешно превратили нестабильный прототип в высокоэффективную производственную линию с высоким показателем Cpk. Если вы сталкиваетесь с деформацией металла, жёсткими геометрическими допусками или узкими местами, снижающими выход годных изделий, свяжитесь с нашей инженерной командой — мы предложим экономичное и качественное решение!
Связанный раздел FAQ: контроль качества обработки тонких валов
У вас есть технические вопросы о нашем процессе, оценке геометрических допусков, настройке параметров токарных станков швейцарского типа или контроле качества по стандартам ISO/IATF? Ознакомьтесь с разделом FAQ ниже, чтобы получить экспертные ответы.
Надежные решения для OEM-деталей
Boomster предлагает более 37 лет опыта в области услуг OEM «одного окна» в производстве металлических и пластиковых деталей, ЧПУ, ковки, литья, формовки, проводки и сборки с качеством, сертифицированным по ISO.
Услуга OEM «одного окна»
Полный спектр услуг OEM от закупки материалов, производства, индивидуальной отделки, сборки, упаковки до глобальной доставки.
OEM-решения с сертификатом ISO
Надежный тайваньский OEM для металлических, пластиковых и электронных деталей с гарантией качества, сертифицированной по ISO 9001.
Качество, которому вы можете доверять
Сертифицированный по ISO 9001, Boomster обеспечивает строгий контроль качества с отчетами об инспекции, которые можно отслеживать в течение 3 лет или дольше.
Отрасли, которые мы обслуживаем
Поставляя высокое качество для различных секторов, от электроники и медицины до промышленного оборудования, обеспечивая точность и надежность для ваших специализированных нужд.




Преодоление проблем при обработке тонких валов: снятие остаточных напряжений и контроль качества — пример из практики - Компоненты OEM с высокой точностью | Boomster
Boomster является тайваньским производителем оригинального оборудования (OEM) с более чем тридцатилетним опытом работы в области прецизионных металлических и пластиковых компонентов. С 1987 года мы предоставляем комплексные решения, которые включают проектирование инструментов, закупку материалов, ЧПУ-обработку, ковку, литье под давлением металлов (MIM), штамповку, литье, сборку проводки и готовую подсборку.
Сертифицированный по ISO 9001:2015, Boomster осуществляет строгий контроль качества с использованием CMM, 2D проекторов, тестеров твердости, тестеров шероховатости поверхности и различных измерительных инструментов, чтобы гарантировать, что каждая деталь соответствует вашим спецификациям. Мы также поддерживаем ваши требования к соблюдению норм с помощью документации, такой как PPAP, FAI и отчеты SGS, что делает нас надежным партнером для автомобильной, медицинской, электронной и промышленной отраслей.
С многоязычной поддержкой, гибкими объемами производства и эффективной консолидацией отгрузок, Boomster помогает глобальным покупателям снизить сложность закупок и общую стоимость. Наша команда сосредоточена на оперативной коммуникации, инженерном сотрудничестве и долгосрочных партнерствах, что позволяет вам разрабатывать конкурентоспособные продукты с стабильным качеством и своевременной доставкой.