
Superación de los desafíos del mecanizado de ejes esbeltos: alivio de tensiones residuales y control de calidad — estudio de caso - Fabricación de Componentes Metálicos y Plásticos | Boomster
Boomster proporciona servicios de maquinado CNC de alta precisión en Taiwán con un estricto control de calidad ISO 9001, experiencia en múltiples materiales, piezas de tolerancia ajustada y soporte OEM global.
Superación de los desafíos del mecanizado de ejes esbeltos: alivio de tensiones residuales y control de calidad — estudio de caso
Superación de la deflexión en el mecanizado de ejes esbeltos (estudio de caso: Cpk ≥ 1,33)
La fabricación de ejes de precisión para cerraduras exteriores con una relación longitud-diámetro (L/D) de 20 y una chaveta profunda de un solo lado presenta importantes desafíos técnicos. La deflexión durante el corte y la liberación de tensiones residuales suelen provocar incumplimientos de concentricidad, lo que dispara las tasas de desperdicio. Al aprovechar el Diseño para la Fabricabilidad (DFM) para optimizar las tolerancias geométricas, implementar un fresado progresivo de múltiples pasadas en tornos tipo suizo de doble canal y aplicar un Análisis del Sistema de Medición (MSA) personalizado, nuestro equipo de ingeniería logró eliminar la deformación inducida por la tensión. En consecuencia, las tasas iniciales de defectos del proyecto piloto disminuyeron de más del 18,5 % a casi cero, logrando una producción estable y de gran volumen con un Cpk ≥ 1,33.
Antecedentes del proyecto
• Sector del cliente: Cerraduras de seguridad para exteriores y sistemas de seguridad para cajas fuertes.
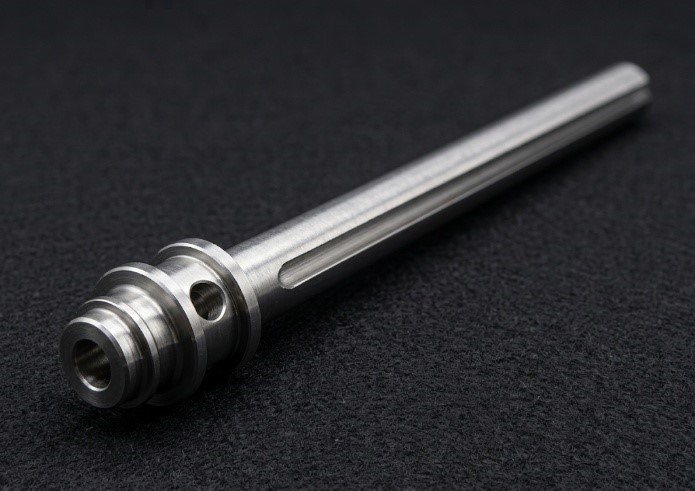
• Nombre del producto: Núcleo del eje de cerradura exterior de alta precisión.
• Especificaciones clave: Longitud total de 130 mm, dividida en una sección de cabeza y una sección de eje principal de 120 mm de longitud (6 mm de diámetro), con una ranura longitudinal profunda a lo largo del eje.
• Requisitos funcionales: Debido a la exposición exterior extrema y a los principios mecánicos de bloqueo, el eje requiere materiales resistentes a la intemperie y una precisión estricta de excentricidad rotacional.
• Desafío principal de ingeniería: La deflexión elástica causada por el mecanizado de una pieza con una relación de aspecto extrema provocaba tasas de defectos superiores al 18,5 %. Para cumplir con los ajustados plazos de producción, el cliente exigía cero devoluciones en las entregas, un alto rendimiento de producción y un Cpk ≥ 1,33.
Puntos problemáticos del cliente
Durante la implementación inicial y la creación de prototipos, el proyecto sufrió una tasa de defectos inaceptablemente alta (>18,5%), lo que provocó un desperdicio excesivo de material y un grave riesgo para los plazos de producción en serie. Los principales cuellos de botella incluían:
1. Deflexión elástica grave debido a una alta relación de aspecto: Con un diámetro de 6 mm y una longitud de eje de 120 mm, la relación de aspecto alcanzó L/D = 20, lo que hacía que el componente fuera muy susceptible a las vibraciones autoexcitadas y la deflexión.
2. Flexión axial por liberación de tensiones residuales: El mecanizado de una ranura longitudinal de un solo lado y 3 mm de profundidad eliminó aproximadamente el 33,3 % del área transversal. El fresado en una sola pasada alteró el equilibrio de las tensiones residuales en barras de SUS303 estiradas en frío, provocando distorsión térmica y microflexión.
3. Tolerancias geométricas excesivamente estrictas: Los planos originales especificaban una excentricidad radial total ↗ Ø0,05 mm en toda la longitud de 120 mm, tomando como referencia la sección de la cabeza; con frecuencia se superaban los límites a pesar del soporte del casquillo guía.
4. Fluctuaciones del diámetro exterior (DE) de la materia prima: Las pequeñas tolerancias del DE en las barras de acero inoxidable desestabilizaban la sujeción; un exceso de apriete rayaba la superficie, mientras que una sujeción insuficiente permitía vibraciones axiales.
Tecnologías principales
• Sincronización CNC suizo de doble canal y subhusillo: Trayectorias de herramienta optimizadas de doble canal, sincronizadas con el subhusillo para minimizar la vibración y la deflexión durante el mecanizado de ejes largos.
• Liberación progresiva de tensiones residuales: Distribución modificada de la energía de corte mediante fresado progresivo en múltiples pasadas para evitar alteraciones repentinas de las tensiones internas.
• Racionalización de tolerancias DFM: Evaluación de la mecánica real del ensamblaje para traducir las tolerancias geométricas sin comprometer la funcionalidad.
• Medición de baja fuerza y validación MSA: Uso de dispositivos especializados con bloques en V y medición excéntrica de baja fuerza para eliminar la deformación elástica durante la inspección, verificado mediante el Análisis del Sistema de Medición (MSA).
Estrategia de implementación
La colaboración interfuncional entre Control de Calidad e Ingeniería de Manufactura abordó estos desafíos en cuatro dimensiones clave:
Contramedida 1: Comunicación de DFM y racionalización de tolerancias
Ingeniería se puso en contacto con el cliente para revisar el mecanismo de bloqueo real del eje. Al demostrar las limitaciones físicas del efecto del corte en la desviación total, propusimos actualizar la indicación de desviación total ↗ Ø0,05 mm a concentricidad funcional ◎ 0,10 mm, reduciendo significativamente los costos de producción e inspección.
Contramedida 2: Control de la tensión residual mediante fresado progresivo
Se sustituyó el ranurado de 3 mm de profundidad en una sola pasada por un fresado progresivo en varias pasadas. Al reducir la profundidad de corte por pasada, se dispersaron la tensión mecánica y la acumulación térmica, suprimiendo la deformación axial.
Contramedida 3: Inspección de la materia prima y gestión del diámetro exterior
Se analizaron los efectos de la variación del material en la estabilidad dimensional y se establecieron protocolos de clasificación previa al mecanizado para barras de SUS303, eliminando el ruido del proceso y aumentando el rendimiento general.
Contramedida 4: Plan de control de calidad e inspección MSA
Se implementaron dispositivos V-block dedicados con calibres de baja fuerza para probar ejes delgados. El análisis del sistema de medición confirmó un %GRR < 10 %, verificando la repetibilidad y reproducibilidad del calibre. El muestreo horario supervisó las variaciones del descentramiento durante las primeras etapas de la producción en masa, garantizando que las capacidades del proceso cumplieran con un Cpk ≥ 1,33, respaldado por auditorías diarias en línea para impedir que las unidades defectuosas llegaran a las líneas de ensamblaje.
Resultados y métricas
• Reducción drástica de defectos: El rendimiento de producción aumentó significativamente, ya que las tasas de defectos disminuyeron de >18,5 % durante la fase de prototipado a menos del 0,15 %.
• Capacidad superior del proceso: La concentricidad crítica y los parámetros clave alcanzaron un Cpk ≥ 1,33.
• Ahorro sustancial de costes: La racionalización de las tolerancias mediante DFM redujo entre un 30 % y un 50 % los costes de producción y de inspección de control de calidad por unidad.
• Compromiso con la entrega sin defectos: Los planes estandarizados de control de calidad evitaron que las piezas deformadas por tensión llegaran al ensamblaje, logrando una tasa de devoluciones del 0 % durante la inspección de recepción del cliente.
• Optimización del sistema de inspección: El Gage R&R disminuyó de >30 % antes de implementar el bloque en V y el medidor de baja fuerza a <10 %.
Conclusión y compromiso con la calidad
Este caso demuestra nuestras avanzadas capacidades suizas de torneado y fresado multieje, así como nuestra mentalidad proactiva de ingeniería DFM al trabajar con componentes metálicos complejos y esbeltos. Mediante el análisis de la dinámica de las tensiones del material, la implementación de un fresado progresivo en múltiples pasadas y la mitigación de la variabilidad del proceso, transformamos con éxito un prototipo inestable en una línea de producción de alta eficiencia y alto Cpk. Si experimenta deformación del metal, tolerancias geométricas estrictas o cuellos de botella en el rendimiento, ¡póngase en contacto con nuestro equipo de ingeniería para obtener una solución rentable y de alta calidad!
Preguntas frecuentes relacionadas: control de calidad del mecanizado de ejes delgados
¿Tienes preguntas técnicas sobre nuestro proceso, las evaluaciones de tolerancias geométricas, la configuración de parámetros de tornos suizos o los controles de calidad ISO/IATF? Explora nuestra sección de preguntas frecuentes a continuación para obtener información de expertos.
Soluciones de Piezas OEM Confiables
Boomster aporta más de 37 años de experiencia en servicio OEM integral en piezas de metal, plástico, CNC, forjado, fundición, moldeo, cableado y ensamblaje con calidad certificada por ISO.
Servicio OEM integral
Servicios OEM completos desde la adquisición de materiales, fabricación, acabado personalizado, ensamblaje, empaque y entrega global.
Soluciones OEM Certificadas por ISO
OEM confiable de Taiwán para piezas de metal, plástico y electrónicas con garantía de calidad certificada por ISO 9001.
Calidad en la que Puede Confiar
Certificado ISO 9001, Boomster ofrece un control de calidad estricto con informes de inspección rastreables por 3 años o más.
Industrias que Servimos
Suministrando alta calidad a diversos sectores, desde electrónica y medicina hasta equipos industriales, asegurando precisión y fiabilidad para sus necesidades especializadas.




Superación de los desafíos del mecanizado de ejes esbeltos: alivio de tensiones residuales y control de calidad — estudio de caso - Componentes OEM de Alta Tolerancia | Boomster
Boomster es un fabricante OEM con sede en Taiwán con más de tres décadas de experiencia en componentes metálicos y plásticos de precisión. Desde 1987, hemos proporcionado soluciones integrales que incluyen diseño de herramientas, abastecimiento de materiales, mecanizado CNC, forjado, moldeo por inyección de metal (MIM), estampado, fundición, arneses de cable y subensamblaje llave en mano.
Certificado según ISO 9001:2015, Boomster implementa un estricto control de calidad utilizando CMM, proyectores 2D, medidores de dureza, medidores de rugosidad superficial y varios calibradores para garantizar que cada pieza cumpla con sus especificaciones. También apoyamos sus requisitos de cumplimiento con documentación como PPAP, FAI e informes SGS, lo que nos convierte en un socio confiable para aplicaciones automotrices, médicas, electrónicas e industriales.
Con soporte multilingüe, volúmenes de producción flexibles y una consolidación de envíos eficiente, Boomster ayuda a los compradores globales a reducir la complejidad de adquisición y el costo total. Nuestro equipo se centra en la comunicación receptiva, la colaboración en ingeniería y las asociaciones a largo plazo, lo que le permite desarrollar productos competitivos con calidad estable y entrega puntual.