
Chromage haute brillance pour composants en cuivre - Fabrication de composants métalliques et plastiques | Boomster
Face aux marques d’usinage persistantes, aux micro-rayures et aux irrégularités de surface des composants extérieurs en cuivre, obtenir la brillance ultra-raffinée et hautement brillante exigée par les clients constitue un formidable défi d’ingénierie. Ce projet utilise une base robuste en cuivre, soumise à une séquence rigoureuse de polissage en plusieurs étapes et de galvanoplastie afin d’améliorer progressivement l’intégrité de la surface, pour aboutir à une finition chromée brillante et impeccable. En éliminant efficacement les défauts de surface profondément incrustés et le flou des contours des bords, nous avons transformé des surfaces ordinaires en finitions brillantes haut de gamme, uniformes et lisses, rehaussant considérablement la valeur des produits et la confiance des clients. Boomster fournit des services d'usinage CNC de haute précision à Taïwan avec un contrôle qualité ISO 9001 strict, une expertise multi-matériaux, des pièces à tolérance serrée et un support OEM mondial.
Chromage haute brillance pour composants en cuivre
Éliminer les marques d’outils et les micro-imperfections pour une esthétique haut de gamme
Face aux marques d’usinage persistantes, aux micro-rayures et aux irrégularités de surface des composants extérieurs en cuivre, obtenir la brillance ultra-raffinée et hautement brillante exigée par les clients constitue un formidable défi d’ingénierie. Ce projet utilise une base robuste en cuivre, soumise à une séquence rigoureuse de polissage en plusieurs étapes et de galvanoplastie afin d’améliorer progressivement l’intégrité de la surface, pour aboutir à une finition chromée brillante et impeccable. En éliminant efficacement les défauts de surface profondément incrustés et le flou des contours des bords, nous avons transformé des surfaces ordinaires en finitions brillantes haut de gamme, uniformes et lisses, rehaussant considérablement la valeur des produits et la confiance des clients.
Contexte de l'affaire
Ce projet porte sur des éléments décoratifs extérieurs en métal haut de gamme destinés à des guitares acoustiques premium. Le cahier des charges strict du client exigeait une brillance et une luminosité exceptionnelles grâce à la galvanoplastie, l’absence totale de micro-rayures sur les surfaces visuelles principales, ainsi qu’une uniformité visuelle irréprochable sur des contours, des arêtes et des rayons complexes.
Défis qualité des composants extérieurs haute brillance
Lors de la phase de prototypage et de production pilote de pièces de quincaillerie extérieures très brillantes, même les imperfections microscopiques de surface sont amplifiées sous une lumière directe. Les principaux goulots d’étranglement et défis qualité rencontrés comprenaient :
• Texture du substrat et défauts localisés : les marques d’usinage, les rayures ou les légères dépressions ne peuvent pas être entièrement masquées par la seule galvanoplastie ultérieure. Les défauts profonds nécessitaient une évaluation préalable rigoureuse de leur aptitude au polissage afin de garantir que le placage puisse assurer une couverture complète, évitant ainsi de compromettre directement l’esthétique finale.
• Uniformité de la brillance et cohérence des détails : La variation des paramètres d’usinage entre les surfaces planes, les courbes composées et les rayons serrés entraîne fréquemment une brume localisée, des micro-rayures résiduelles ou une déformation des contours, ce qui rend difficile la garantie d’une qualité uniforme sur les principales zones visuelles.
• Risques liés à la répartition et à la couverture de l’électrodéposition : une épaisseur de placage intermédiaire irrégulière ou la présence résiduelle de pâte à polir et de contaminants huileux issus du prétraitement peuvent facilement provoquer de graves défauts de surface lors du polissage final haute brillance.
Conception du processus : du substrat de cuivre brut au produit à finition miroir
Comme ce projet impliquait des composants extérieurs en cuivre, nous avons intégré l’inspection des matières premières, le polissage en plusieurs étapes et la galvanoplastie contrôlée dans un flux de travail synchronisé, en attribuant des objectifs précis de traitement de surface à chaque étape opérationnelle. Les couches de placage et les paramètres d’usinage ont été configurés avec minutie en fonction de la géométrie des pièces, des exigences esthétiques et des résultats des essais :
Flux du processus : Vérification du substrat en cuivre → Polissage primaire → Électrodéposition de première étape → Polissage brillant → Chromage final et vérification de la qualité
Le polissage primaire établit une surface de base robuste. Le polissage brillant utilise des techniques abrasives spécialisées pour révéler une réflectivité profonde. Nous contrôlons strictement l’adhérence et l’épaisseur des couches de placage intermédiaires et finales, en appliquant une gestion différenciée sur les arêtes vives, les saillies et les cavités en retrait. Un nettoyage approfondi après le polissage élimine complètement les résidus de pâte à polir et d’huile, créant une sous-couche extrêmement stable pour un dépôt de chrome miroir impeccable.
• Étape 1 : Vérification du substrat
La vérification initiale examine l’état du substrat en cuivre brut et les principales zones visuelles, en attribuant des surépaisseurs d’enlèvement appropriées en fonction de la gravité de la texture et de la profondeur des défauts. Les imperfections dépassant les seuils raisonnables de correction mécanique sont évaluées en vue d’un usinage correctif alternatif avant le polissage.
• Étape 2 : Polissage primaire
En équilibrant les surfaces planes, les courbes composées et les transitions de bord, cette étape élimine progressivement les traces d’usinage et les marques profondes laissées par les outils, tout en empêchant l’arrondissement des bords ou la déformation dimensionnelle du contour. L’élimination complète des résidus établit une base raffinée pour le placage ultérieur.
• Étape 3 : Électrodéposition de première étape
L’objectif principal ici est de vérifier la composition de l’alliage de placage intermédiaire, son épaisseur et son adhérence interfaciale afin de garantir une répartition uniforme de la couche. Cela permet d’obtenir des conditions d’usinage optimales pour le polissage brillant ultérieur, en prévenant efficacement les défauts localisés après placage causés par une épaisseur irrégulière ou une contamination.
• Étape 4 : Polissage du brillant
Réalisée en étroite collaboration avec notre partenaire de galvanoplastie, cette étape surveille l’épaisseur et l’adhérence du revêtement intermédiaire tout en régulant strictement les taux d’enlèvement de matière et les techniques de polissage manuel, avec une attention méticuleuse portée aux transitions de bord, aux contours convexes et aux cavités en retrait.
• Étape 5 : Chromage final et vérification de la qualité
Un dégraissage chimique approfondi et un nettoyage par ultrasons éliminent complètement la cire de polissage, les huiles et les résidus particulaires afin de finaliser le prétraitement. Le dépôt final de chrome est réalisé strictement conformément aux spécifications de galvanoplastie convenues d’un commun accord, puis suivi d’une inspection visuelle et dimensionnelle rigoureuse à l’aide d’échantillons maîtres de référence.
Assurance qualité et impact client
Ce projet a été conçu pour maximiser la brillance de surface, la cohérence visuelle et l’intégrité des microdétails. Des inspections visuelles structurées en plusieurs étapes ont permis de détecter rapidement les anomalies de surface, réduisant considérablement le risque de propagation des défauts jusqu’au placage final. L’acceptation finale respecte strictement les échantillons limites convenus, les critères d’inspection et les protocoles d’essais fonctionnels. Les principales réalisations en matière de contrôle qualité comprennent :
Amélioration spectaculaire de la texture de surface
Les lignes d’usinage initiales, les ondulations de surface et le voile ont été éliminés avec succès, offrant une finition miroir réfléchissante, raffinée, uniforme et d’une grande clarté.
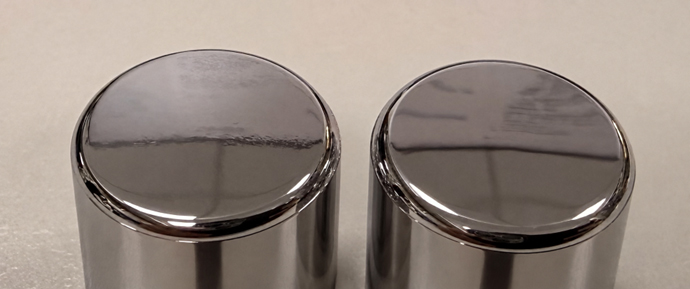
Comparaison visuelle : L’échantillon de gauche montre une surface polie en un seul passage, avec une distorsion optique notable et des ondulations horizontales.L’échantillon de droite présente une surface polie brillante avancée, avec des reflets lisses et continus ainsi qu’une plus grande netteté semblable à celle d’un miroir.
Identification précoce des risques et réduction des défauts
Des inspections systématiques à chaque étape et des contrôles stricts des processus ont considérablement réduit les taux de rebut en détectant et en corrigeant en amont les écarts de surface avant la finition finale.
Renforcer la confiance des clients et la réussite commerciale
En tenant compte des coûts supplémentaires liés au polissage secondaire, au nettoyage et aux inspections en plusieurs étapes propres à ce processus, la finition chromée de qualité miroir entraîne généralement un surcoût de 20 à 40 % par rapport au placage décoratif standard. Les coûts de production réels varient naturellement en fonction des dimensions des composants, de la géométrie complexe, de la surface active, des défauts des matières premières, de la difficulté du polissage, du volume de la commande, des spécifications de placage et des normes de test. Les contours complexes, les évidements profonds ou les retouches manuelles importantes influencent davantage la structure des coûts. Cependant, pour ce projet, la transformation de surfaces présentant des défauts inacceptables, floues et texturées en une finition miroir impeccable et d’une grande uniformité a permis de gagner la confiance du client et d’obtenir des commandes récurrentes à forte valeur.
Mise en place d’un contrôle standardisé des processus
La prévention systématique des risques et des paramètres de contrôle structurés (résumés dans le tableau 1) garantissent une uniformité de surface exceptionnelle d’un lot à l’autre.
| Étape du processus | Facteur de risque principal | Contrôle et vérification | Objectif qualité |
|---|---|---|---|
| Vérification du substrat et polissage primaire | Marques d’usinage résiduelles ou déformation du contour | Vérifier les défauts du substrat, les zones visuelles clés et les marges d’enlèvement de matière | Établir une base de surface raffinée |
| Électrodéposition de première étape | Épaisseur insuffisante ou mauvaise adhérence | Vérifier la composition de l’alliage de placage, l’épaisseur et l’intégrité de la couche | Fournir des conditions d’usinage en aval optimales |
| Polissage brillant | Technique inadéquate ou outillage inapproprié | Régler la technique de polissage, inspecter la réflexion optique et les rayons des arêtes | Affiner et maximiser l’effet brillant |
| Placage final et validation qualité | Variation visuelle ou performances non vérifiées | Effectuer le nettoyage complet avant traitement et inspecter conformément aux échantillons limites convenus | Confirmer les spécifications esthétiques et techniques |
Conclusion
FAQ connexe : Surmonter les marques d’outillage et les micro-défauts lors du chromage brillant
FAQ technique : Bienvenue dans notre section FAQ technique. Nous répondons ici aux questions courantes de nos clients concernant les normes de traitement de surface, les cadres de contrôle qualité et les procédures de collaboration pour la finition de précision des métaux.
Solutions de pièces OEM fiables
Boomster apporte plus de 37 ans d'expertise OEM tout-en-un dans les pièces en métal, plastique, CNC, forgeage, moulage, câblage et assemblage avec une qualité certifiée ISO.
Service OEM tout-en-un
Services OEM complets allant de l'approvisionnement en matériaux, fabrication, finition sur mesure, assemblage, emballage et livraison mondiale.
Solutions OEM certifiées ISO
Fabricant OEM fiable à Taïwan pour des pièces en métal, plastique et électroniques avec une assurance qualité certifiée ISO 9001.
Qualité à laquelle vous pouvez faire confiance
Certifié ISO 9001, Boomster offre un contrôle qualité strict avec des rapports d'inspection traçables pendant 3 ans ou plus.
Industries que nous servons
Fournissant une haute qualité à divers secteurs, de l'électronique et médical à l'équipement industriel, garantissant précision et fiabilité pour vos besoins spécialisés.
Chromage haute brillance pour composants en cuivre - Composants OEM à haute tolérance | Boomster
Boomster est un fabricant OEM basé à Taïwan avec plus de trois décennies d'expérience dans les composants métalliques et plastiques de précision. Depuis 1987, nous fournissons des solutions complètes qui incluent la conception d'outillage, l'approvisionnement en matériaux, l'usinage CNC, le forgeage, le moulage par injection de métal (MIM), le découpage, le coulage, le faisceau de câbles et l'assemblage sous-traité clé en main.
Certifié ISO 9001:2015, Boomster met en œuvre un contrôle qualité strict en utilisant des CMM, des projecteurs 2D, des testeurs de dureté, des testeurs de rugosité de surface et divers calibres pour garantir que chaque pièce répond à vos spécifications. Nous soutenons également vos exigences de conformité avec des documents tels que les rapports PPAP, FAI et SGS, faisant de nous un partenaire fiable pour les applications automobiles, médicales, électroniques et industrielles.
Avec un support multilingue, des volumes de production flexibles et une consolidation d'expédition efficace, Boomster aide les acheteurs mondiaux à réduire la complexité d'approvisionnement et le coût total. Notre équipe se concentre sur une communication réactive, une collaboration en ingénierie et des partenariats à long terme, vous permettant de développer des produits compétitifs avec une qualité stable et une livraison à temps.