
التغلب على تحديات تشغيل الأعمدة النحيلة: تخفيف الإجهادات المتبقية ودراسة حالة لمراقبة الجودة - تصنيع مكونات معدنية وبلاستيكية | Boomster
Boomster تقدم خدمات تشغيل CNC عالية الدقة في تايوان مع QC صارم ISO 9001، خبرة في المواد المتعددة، قطع ذات تحمل دقيق، ودعم OEM عالمي.
التغلب على تحديات تشغيل الأعمدة النحيلة: تخفيف الإجهادات المتبقية ودراسة حالة لمراقبة الجودة
التغلب على الانحراف في تشغيل الأعمدة النحيلة (دراسة حالة: Cpk ≥ 1.33)
يمثل تصنيع أعمدة أقفال خارجية دقيقة بنسبة طول إلى قطر (L/D) تبلغ 20 ومجرى مفتاح عميق أحادي الجانب تحديات تقنية جسيمة. غالبًا ما يتسبب انحراف القطع وتحرير الإجهاد المتبقي في عدم مطابقة الانحراف الشعاعي، مما يؤدي إلى ارتفاع معدلات الهدر بشكل كبير. من خلال الاستفادة من التصميم من أجل قابلية التصنيع (DFM) لتحسين التفاوتات الهندسية، وتنفيذ عمليات تفريز متعددة المراحل والتمريرات على مخارط سويسرية مزدوجة القنوات، وتطبيق تحليل مخصص لنظام القياس (MSA)، نجح فريقنا الهندسي في القضاء على التشوه الناجم عن الإجهاد. وبالتالي، انخفضت معدلات العيوب الأولية في المرحلة التجريبية من أكثر من 18.5% إلى ما يقارب الصفر، مما أتاح تحقيق إنتاج مستقر وعالي الكميات مع Cpk ≥ 1.33.
خلفية المشروع
• قطاع العميل: أقفال الأمان الخارجية وأنظمة تأمين الخزائن.
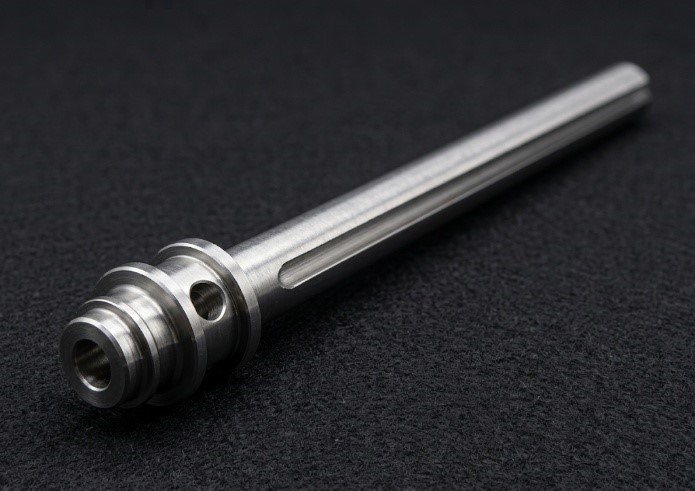
• اسم المنتج: قلب عمود قفل خارجي عالي الدقة.
• المواصفات الرئيسية: طول إجمالي يبلغ 130 مم، مقسم إلى قسم رأس وقسم عمود رئيسي بطول 120 مم وقطر 6 مم، يتضمن شقاً طولياً عميقاً على امتداد العمود.
• المتطلبات الوظيفية: نظراً للتعرض الخارجي الشديد ومبادئ القفل الميكانيكية، يتطلب العمود مواد مقاومة للعوامل الجوية ودقة صارمة في الانحراف الدوراني.
• التحدي الهندسي الأساسي: تسبب الانحراف المرن الناتج عن القطع ذي نسبة الطول إلى القطر العالية للغاية في تجاوز معدلات العيوب 18.5%. وللالتزام بجداول الإنتاج الضيقة، اشترط العميل عدم وجود أي مرتجعات عند التسليم، وتحقيق أداء إنتاجية مرتفع، وCpk ≥ 1.33.
نقاط معاناة العميل
أثناء التنفيذ الأولي وإنشاء النماذج الأولية، عانى المشروع من معدل عيوب مرتفع بشكل غير مقبول (>18.5%)، مما أدى إلى هدر مفرط في المواد ومخاطر جسيمة على جداول الإنتاج الضخم. وشملت الاختناقات الرئيسية ما يلي:
1. انحراف مرن شديد بسبب نسبة الطول إلى القطر المرتفعة: بقطر يبلغ 6 مم وطول عمود يبلغ 120 مم، وصلت نسبة الطول إلى القطر إلى L/D = 20، مما جعل المكوّن عرضة بدرجة كبيرة للاهتزاز والانحراف.
2. الانحناء المحوري الناتج عن تحرر الإجهاد المتبقي: أدت عملية تشغيل أخدود طولي أحادي الجانب بعمق 3 مم إلى إزالة نحو 33.3% من مساحة المقطع العرضي. وقد أدى التفريز بتمريرة واحدة إلى اختلال توازن الإجهاد المتبقي في قضبان SUS303 المسحوبة على البارد، مما تسبب في تشوه حراري وانحناء دقيق.
3. التفاوتات الهندسية الصارمة للغاية: حددت الرسومات الأصلية الانحراف الشعاعي الكلي ↗ Ø0.05 مم على امتداد الطول الكامل البالغ 120 مم، بالرجوع إلى قسم الرأس—وغالباً ما كان يتجاوز الحدود رغم دعم جلبة التوجيه.
4. تقلبات القطر الخارجي (OD) للمواد الخام: أدت التفاوتات الطفيفة في القطر الخارجي للقضبان المصنوعة من الفولاذ المقاوم للصدأ إلى زعزعة استقرار تثبيت القطعة؛ إذ تسبب التثبيت المفرط في خدش السطح، بينما سمح التثبيت غير الكافي بحدوث اهتزاز محوري.
التقنيات الأساسية
• مزامنة CNC السويسري ثنائي القنوات والمغزل الفرعي: مسارات أدوات محسّنة ثنائية القنوات ومتزامنة مع المغزل الفرعي لتقليل الاهتزاز والانحراف أثناء قطع الأعمدة الطويلة.
• التحرير التدريجي للإجهادات المتبقية: تعديل توزيع طاقة القطع باستخدام التفريز التدريجي متعدد التمريرات لمنع الاضطراب المفاجئ للإجهادات الداخلية.
• ترشيد تفاوتات التصميم للتصنيع (DFM): تقييم آليات التجميع الفعلية لترجمة التفاوتات الهندسية دون المساس بالوظائف.
• القياس منخفض القوة والتحقق من تحليل نظام القياس (MSA): استخدام تركيبات متخصصة على شكل حرف V وأجهزة قياس لامركزية منخفضة القوة للقضاء على التشوه المرن أثناء الفحص، مع التحقق من ذلك من خلال تحليل نظام القياس (MSA).
استراتيجية التنفيذ
عالج التعاون متعدد الوظائف بين ضمان الجودة وهندسة التصنيع هذه التحديات عبر أربعة أبعاد رئيسية:
الإجراء التصحيحي 1: التواصل بشأن التصميم من أجل التصنيع وترشيد التفاوتات
تواصل فريق الهندسة مع العميل لمراجعة آلية القفل الفعلية للعمود. وبعد توضيح القيود العملية لتأثير إجهاد القطع على الانحراف الكلي، اقترحنا تحديث الإشارة من الانحراف الكلي ↗ Ø0.05 مم إلى التمركز الوظيفي ◎ 0.10 مم، مما يخفض تكاليف الإنتاج والفحص بشكل كبير.
الإجراء المضاد 2: التحكم في الإجهاد المتبقي عبر التفريز التدريجي
استُبدلت عملية الشق بعمق 3 مم في تمريرة واحدة بالتفريز التدريجي متعدد التمريرات. أدى خفض عمق القطع في كل تمريرة إلى توزيع الإجهاد الميكانيكي وتراكم الحرارة، مما حدّ من الالتواء المحوري.
الإجراء المضاد 3: فحص المواد الخام وإدارة القطر الخارجي
تم تحليل تأثيرات تفاوت المواد على الاستقرار الأبعادي، ووضع بروتوكولات فرز قبل التشغيل لقضبان SUS303 للقضاء على ضوضاء العملية وزيادة الإنتاجية الإجمالية.
الإجراء المضاد 4: خطة مراقبة الجودة وفحص تحليل نظام القياس (MSA)
تم نشر تجهيزات مخصصة على شكل حرف V مزودة بمقاييس منخفضة القوة لاختبار الأعمدة النحيلة. أكد تحليل نظام القياس أن نسبة التكرارية وإعادة الإنتاج (%GRR) أقل من 10%، مما يثبت قابلية تكرار المقياس وإعادة إنتاجه. أتاحت عملية أخذ العينات كل ساعة مراقبة اختلافات الانحراف أثناء الإنتاج الكمي المبكر، مما ضمن استيفاء قدرات العملية لقيمة Cpk ≥ 1.33، بدعم من عمليات تدقيق يومية مدمجة على خط الإنتاج لمنع الوحدات المعيبة من الوصول إلى خطوط التجميع.
النتائج والمقاييس
• خفض العيوب بشكل كبير: ارتفع مردود الإنتاج بشكل ملحوظ مع انخفاض معدلات العيوب من أكثر من 18.5% خلال مرحلة إعداد النماذج الأولية إلى أقل من 0.15%.
• قدرة فائقة للعملية: حقق التمركز المتحد والمعايير الرئيسية قيمة Cpk ≥ 1.33.
• وفورات كبيرة في التكاليف: أدى ترشيد تفاوتات التصميم للتصنيع (DFM) إلى خفض تكاليف الإنتاج والفحص لمراقبة الجودة لكل وحدة بنسبة تتراوح بين 30% و50%.
• الالتزام بالتسليم الخالي من العيوب: حالت خطط مراقبة الجودة الموحدة دون دخول الأجزاء المشوهة بسبب الإجهاد إلى مرحلة التجميع، محققة معدل مرتجعات قدره 0% عند فحص الاستلام من جانب العميل.
• تحسين نظام الفحص: انخفضت قيمة Gage R&R من أكثر من 30% قبل تطبيق المقياس ذي الكتلة على شكل V/منخفض القوة إلى أقل من 10%.
الخلاصة والالتزام بالجودة
توضح هذه الحالة قدراتنا المتقدمة في الخراطة/التفريز السويسرية متعددة المحاور، ونهجنا الاستباقي في هندسة التصميم للتصنيع (DFM) عند التعامل مع المكونات المعدنية المعقدة والنحيلة. ومن خلال تحليل ديناميكيات إجهاد المواد، وتطبيق التفريز التدريجي متعدد التمريرات، والحد من تباين العمليات، نجحنا في تحويل نموذج أولي غير مستقر إلى خط إنتاج عالي الكفاءة ومرتفع مؤشر القدرة العملية (Cpk). إذا كنتم تواجهون تشوهًا معدنيًا، أو تفاوتات هندسية دقيقة، أو اختناقات في معدل الإنتاج، فتواصلوا مع فريقنا الهندسي للحصول على حل عالي الجودة وفعال من حيث التكلفة!
الأسئلة الشائعة ذات الصلة: مراقبة جودة تصنيع الأعمدة النحيلة
هل لديك أسئلة فنية حول عمليتنا، أو تقييمات التفاوتات الهندسية، أو إعدادات معلمات المخرطة السويسرية، أو ضوابط الجودة وفقًا لمعايير ISO/IATF؟ استكشف قسم الأسئلة الشائعة أدناه للاطلاع على رؤى الخبراء.
حلول أجزاء OEM موثوقة
Boomster تقدم خبرة تزيد عن 37 عامًا في خدمات OEM الشاملة لأجزاء المعادن والبلاستيك، CNC، التشكيل، الصب، التشكيل، الأسلاك، والتجميع مع جودة معتمدة من ISO.
خدمة OEM شاملة
خدمات OEM كاملة من مصادر المواد، التصنيع، التشطيب المخصص، التجميع، التعبئة، والتسليم العالمي.
حلول OEM المعتمدة من ISO
OEM موثوق في تايوان لأجزاء المعادن والبلاستيك والإلكترونيات مع ضمان جودة معتمد من ISO 9001.
جودة يمكنك الوثوق بها
معتمد من ISO 9001، Boomster يقدم رقابة صارمة على الجودة مع تقارير تفتيش قابلة للتتبع لمدة 3 سنوات أو أكثر.
الصناعات التي نخدمها
توفير جودة عالية لقطاعات متنوعة، من الإلكترونيات والطب إلى المعدات الصناعية، مع ضمان الدقة والموثوقية لاحتياجاتك المتخصصة.




التغلب على تحديات تشغيل الأعمدة النحيلة: تخفيف الإجهادات المتبقية ودراسة حالة لمراقبة الجودة - مكونات OEM عالية التحمل | Boomster
Boomster هي شركة تصنيع OEM مقرها تايوان ولديها أكثر من ثلاثة عقود من الخبرة في مكونات المعادن والبلاستيك الدقيقة. منذ عام 1987، قدمنا حلولاً شاملة تشمل تصميم الأدوات، وتوريد المواد، والتشغيل الآلي باستخدام الحاسوب، والتشكيل، وصب المعادن بالحقن (MIM)، والضغط، والصب، وتجميع الأسلاك، وتجميع الوحدات الجاهزة.
معتمد وفقًا لمعيار ISO 9001:2015، تقوم Boomster بتنفيذ رقابة صارمة على الجودة باستخدام CMM، أجهزة العرض ثنائية الأبعاد، مختبِرات الصلابة، مختبِرات خشونة السطح، ومقاييس متنوعة لضمان أن كل جزء يتوافق مع مواصفاتك. نحن أيضًا ندعم متطلبات الامتثال الخاصة بك مع الوثائق مثل PPAP، FAI، وتقارير SGS، مما يجعلنا شريكًا موثوقًا به في التطبيقات المتعلقة بالسيارات، والطب، والإلكترونيات، والصناعات.
مع دعم متعدد اللغات، وأحجام إنتاج مرنة، وتوحيد شحن فعال، تساعد Boomster المشترين العالميين على تقليل تعقيد الشراء والتكلفة الإجمالية. يركز فريقنا على التواصل السريع، والتعاون الهندسي، والشراكات طويلة الأمد، مما يمكّنك من تطوير منتجات تنافسية بجودة مستقرة وتسليم في الوقت المحدد.