
Éliminer les défauts de passivation du SUS303 - Fabrication de composants métalliques et plastiques | Boomster
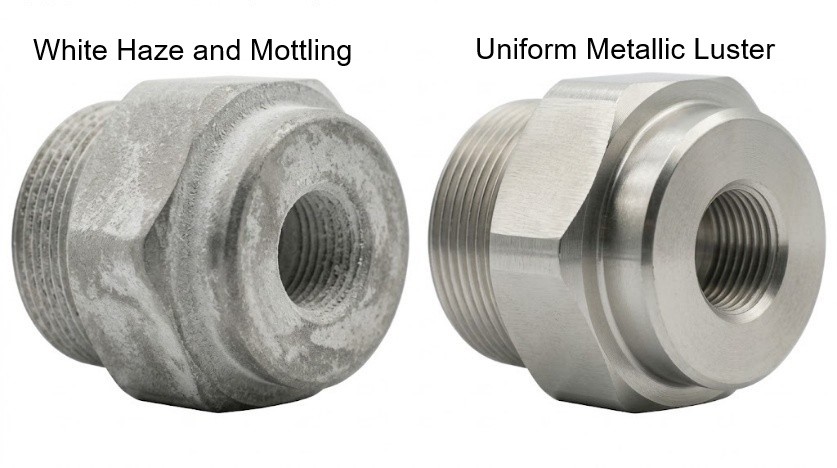
Cette étude de cas traite de graves problèmes de voile blanc et de décoloration rencontrés sur des composants essentiels de transmission à verrouillage sécurisé après un traitement de passivation conforme à la norme ASTM A967. Grâce à une démarche systématique de résolution des problèmes fondée sur l’analyse des causes profondes, notre équipe d’ingénierie a étalonné avec précision quatre étapes clés du processus : le dégraissage et le nettoyage, la durée de vie du bain et le contrôle des produits chimiques, la cinétique du temps d’immersion et l’optimisation du ratio d’acide. Cette intervention a permis d’éliminer avec succès la surattaque microscopique et la diffusion de la lumière sur la surface en acier inoxydable, rétablissant pleinement un éclat métallique uniforme. Les composants ont ensuite été soumis à des tests rigoureux de résistance à la corrosion et de vérification du couple, garantissant un fonctionnement mécanique fiable et sécurisé à long terme. Boomster fournit des services d'usinage CNC de haute précision à Taïwan avec un contrôle qualité ISO 9001 strict, une expertise multi-matériaux, des pièces à tolérance serrée et un support OEM mondial.
Éliminer les défauts de passivation du SUS303
Un processus d’optimisation en 4 étapes conforme aux normes ASTM A967
Cette étude de cas traite de graves problèmes de voile blanc et de décoloration rencontrés sur des composants essentiels de transmission à verrouillage sécurisé après un traitement de passivation conforme à la norme ASTM A967. Grâce à une démarche systématique de résolution des problèmes fondée sur l’analyse des causes profondes, notre équipe d’ingénierie a étalonné avec précision quatre étapes clés du processus : le dégraissage et le nettoyage, la durée de vie du bain et le contrôle des produits chimiques, la cinétique du temps d’immersion et l’optimisation du ratio d’acide. Cette intervention a permis d’éliminer avec succès la surattaque microscopique et la diffusion de la lumière sur la surface en acier inoxydable, rétablissant pleinement un éclat métallique uniforme. Les composants ont ensuite été soumis à des tests rigoureux de résistance à la corrosion et de vérification du couple, garantissant un fonctionnement mécanique fiable et sécurisé à long terme.
Contexte du dossier
Le composant de ce projet constitue l’élément central de transmission (arbre d’entraînement) d’un mécanisme de verrouillage de coffre-fort commercial. Lors des cycles de verrouillage et de déverrouillage, il est soumis à un couple d’impact extrême et à des forces de cisaillement dynamiques.
• Application du produit : arbre d’entraînement de transmission central pour mécanismes de verrouillage de coffres-forts.
• Nuance de matériau : SUS 303.
• Environnement de fonctionnement : intégré à des mécanismes internes fermés de coffres-forts, il assure la transmission de contraintes mécaniques instantanées lors des opérations de verrouillage et de déverrouillage.
• Exigences de qualité :
- Résistance au couple instantané et au cisaillement : doit résister à des charges mécaniques fréquentes et à fort impact. Le matériau et les profils de filetage doivent présenter une résistance exceptionnelle à la fatigue et au cisaillement.
- Résistance à la corrosion à long terme et absence de blocage : En tant qu’élément de sécurité essentiel, cette pièce doit offrir des décennies de service fiable sans rouille ni grippage. La corrosion caverneuse due à l’environnement ou le grippage pourrait bloquer définitivement le mécanisme du coffre-fort, entraînant des scénarios d’effraction destructifs.
• Spécification de surface : doit être entièrement conforme aux normes de passivation chimique ASTM A967.
Points sensibles du client
À la suite du traitement de passivation standard conforme à la norme ASTM A967, les composants présentaient un voile blanc prononcé et une décoloration irrégulière, ne laissant pas apparaître l’éclat métallique uniforme caractéristique de l’acier inoxydable. Ce défaut de surface a immédiatement soulevé de sérieuses préoccupations quant à l’efficacité fonctionnelle de la couche de passivation selon la norme ASTM A967 :
- Préoccupations concernant le film passif appauvri en chrome : Crainte que le film blanc et trouble indique une couche passive incomplète, compromettant la protection anticorrosion à long terme.
- Risques structurels et fonctionnels : Des piqûres microscopiques sur les surfaces filetées pourraient compromettre l'engagement des filets, augmentant le risque de grippage, de matage ou de défaillance catastrophique sous un couple d'impact maximal.
Technologie de base et processus de dépannage en quatre étapes
Pour résoudre les défauts de voile blanc et de décoloration sur les composants filetés en SUS303, nous avons lancé un processus structuré de résolution des problèmes. En étroite collaboration avec notre équipe d’ingénierie qualité, nos partenaires de la chaîne d’approvisionnement et les installations de passivation chimique, nous avons mené une analyse des causes profondes ainsi que des essais systématiques. Les actions correctives ont été structurées en un plan de confinement hiérarchisé en quatre étapes, permettant de résoudre les problèmes de qualité à 100 % :
• Étape 1 : Optimisation du dégraissage et du nettoyage ➔ Amélioration de 30 % (Réduction des huiles résiduelles en surface, mais une brume blanche localisée persistait)
• Étape 2 : Contrôle de la durée de vie du bain de passivation ➔ Amélioration de 60 % (Récupération de l’éclat métallique, réduction de la zone de décoloration)
• Étape 3 : Ajustement précis du temps d’immersion ➔ Amélioration de 85 % (Amélioration visuelle majeure, une légère variation de couleur subsistait)
• Étape 4 : Ajustement du ratio d’acide et standardisation des SOP ➔ Amélioration de 100 % (Brume blanche complètement éliminée, test au brouillard salin ASTM A967 réussi)
Détails de la mise en œuvre
• Étape 1 : Dégraissage post-usinage CNC et rinçage haute pression des trous borgnes
- Cause fondamentale : lors de l’usinage CNC, les fluides de coupe à haute viscosité avaient tendance à s’accumuler dans les géométries internes et les trous borgnes. Lorsqu’ils étaient introduits dans le bain d’acide, ces résidus d’huile piégés empêchaient la formation uniforme du film d’oxyde, ce qui entraînait des marbrures de surface.
- Action corrective : Mise en œuvre d’un dégraissage ultrasonique en trois étapes, associé à un rinçage ciblé par pulvérisation directionnelle à haute pression, afin de garantir l’élimination complète des films d’huile épais.
- Résultat : La propreté de la surface s’est nettement améliorée, réduisant d’environ 30 % la zone de voile blanc. Cependant, des marques de surface irrégulières persistaient, confirmant que les résidus d’huile constituaient un facteur contributif plutôt que l’unique cause fondamentale.
• Étape 2 : Renouvellement du bain de passivation et contrôle de la concentration en ions métalliques
- Cause fondamentale : L’inspection de la gestion des produits chimiques de l’installation de passivation a révélé que l’utilisation prolongée et répétée du bain acide avait entraîné une accumulation excessive d’ions métalliques dissous (Fe2+, Ni2+) et d’impuretés, provoquant la précipitation secondaire d’ions métalliques sur les surfaces des composants pendant la réaction.
- Action corrective : Le bain de passivation a été vidangé et rempli avec de l’acide neuf, des protocoles de titrage acido-basique quotidien ont été établis, des courbes de contrôle de la concentration en ions fer ont été mises en place et des seuils stricts de remplacement du bain ont été instaurés.
- Résultat : L’éclat métallique s’est rétabli et les zones marbrées ont encore diminué (amélioration de 60 %), bien que de légères variations de couleur restent visibles sous certains angles d’éclairage.
• Étape 3 : Optimisation du temps d’immersion et contrôle de la cinétique de réaction
- Cause fondamentale : l’acier inoxydable SUS303 est très sensible aux durées d’exposition au décapage et à la passivation. Une durée d’immersion excessive a entraîné une attaque acide préférentielle des inclusions de sulfure de manganèse (MnS) dans la matrice de l’acier, provoquant une micropiqûration, une diffusion accrue de la lumière et un aspect de surface blanc et voilé.
- Action corrective : Réduction stricte et contrôle rigoureux des durées d’immersion dans l’acide à l’aide de minuteries numériques et de systèmes de levage automatisés afin d’éliminer les écarts de chronométrage humains.
- Résultat : La qualité visuelle s’est considérablement améliorée (85 % d’amélioration), le voile blanc étant limité à des zones négligeables.
• Étape 4 : Optimisation du ratio d’acide et standardisation des procédures opératoires normalisées
- Cause fondamentale : Les proportions d’acide nitrique pur présentaient une acidité excessive, ce qui faisait que la vitesse d’attaque chimique sur le SUS303 à forte teneur en soufre dépassait la vitesse de formation du film d’oxyde protecteur enrichi en chrome, entraînant une micro-surattaque du substrat.
- Action corrective :
1. Formulation acide optimisée : conforme aux normes ASTM A967 Nitric 2 ou Nitric 3, avec incorporation d’un accélérateur au dichromate de sodium (ou de systèmes optimisés à base d’acide citrique), permettant de former rapidement un film d’oxyde protecteur dense tout en limitant la dissolution excessive du métal de base.
2. Établissement de procédures opératoires standardisées (SOP) : intégration du prétraitement, d’un minutage précis et de rinçages à l’eau pure en deux étapes dans les procédures opératoires standardisées (SOP) officielles de production en série afin de garantir la stabilité d’un lot à l’autre.
- Résultat : les composants ont entièrement retrouvé leur éclat métallique uniforme en acier inoxydable, sans aucune différence de couleur visible par rapport aux pièces correspondantes, permettant une amélioration de la qualité de 100 %.
Résultats
Grâce à cette investigation ciblée des causes profondes et à l’optimisation du processus de fabrication, le projet a obtenu les résultats concrets suivants :
• Restauration de l’esthétique de surface : élimination complète du voile blanc et des marbrures, avec restauration intégrale de l’éclat métallique uniforme d’origine de l’acier inoxydable.
• Vérification de la résistance à la corrosion et de l’intégrité structurelle : réussite de l’essai au brouillard salin ASTM A967, garantissant une résistance à la corrosion à long terme.
• Assurance qualité de l’assemblage : Élimination des différences de couleur visibles avec les composants associés et vérification de l’absence totale de blocage du mécanisme lors de cycles d’impact prolongés à haute fréquence, ce qui a suscité les éloges du client et permis une transition fluide vers une production en série à long terme.
Conclusion
FAQ connexe : Résolution des défauts de passivation du SUS303 — optimisation du procédé conforme à la norme ASTM A967
Vous avez des questions techniques sur notre procédé ? Consultez notre section FAQ ci-dessous pour approfondir vos connaissances sur nos spécifications chimiques, nos contrôles qualité et nos processus de collaboration.
Solutions de pièces OEM fiables
Boomster apporte plus de 37 ans d'expertise OEM tout-en-un dans les pièces en métal, plastique, CNC, forgeage, moulage, câblage et assemblage avec une qualité certifiée ISO.
Service OEM tout-en-un
Services OEM complets allant de l'approvisionnement en matériaux, fabrication, finition sur mesure, assemblage, emballage et livraison mondiale.
Solutions OEM certifiées ISO
Fabricant OEM fiable à Taïwan pour des pièces en métal, plastique et électroniques avec une assurance qualité certifiée ISO 9001.
Qualité à laquelle vous pouvez faire confiance
Certifié ISO 9001, Boomster offre un contrôle qualité strict avec des rapports d'inspection traçables pendant 3 ans ou plus.
Industries que nous servons
Fournissant une haute qualité à divers secteurs, de l'électronique et médical à l'équipement industriel, garantissant précision et fiabilité pour vos besoins spécialisés.




Éliminer les défauts de passivation du SUS303 - Composants OEM à haute tolérance | Boomster
Boomster est un fabricant OEM basé à Taïwan avec plus de trois décennies d'expérience dans les composants métalliques et plastiques de précision. Depuis 1987, nous fournissons des solutions complètes qui incluent la conception d'outillage, l'approvisionnement en matériaux, l'usinage CNC, le forgeage, le moulage par injection de métal (MIM), le découpage, le coulage, le faisceau de câbles et l'assemblage sous-traité clé en main.
Certifié ISO 9001:2015, Boomster met en œuvre un contrôle qualité strict en utilisant des CMM, des projecteurs 2D, des testeurs de dureté, des testeurs de rugosité de surface et divers calibres pour garantir que chaque pièce répond à vos spécifications. Nous soutenons également vos exigences de conformité avec des documents tels que les rapports PPAP, FAI et SGS, faisant de nous un partenaire fiable pour les applications automobiles, médicales, électroniques et industrielles.
Avec un support multilingue, des volumes de production flexibles et une consolidation d'expédition efficace, Boomster aide les acheteurs mondiaux à réduire la complexité d'approvisionnement et le coût total. Notre équipe se concentre sur une communication réactive, une collaboration en ingénierie et des partenariats à long terme, vous permettant de développer des produits compétitifs avec une qualité stable et une livraison à temps.