
Construire une ligne de défense pour la fiabilité des mesures : comment MSA protège les dimensions critiques dans la fabrication de connecteurs Luer médicaux - Fabrication de composants métalliques et plastiques | Boomster
Dans la fabrication de dispositifs médicaux, la qualification des produits dépend non seulement des dimensions des composants, mais également de la fiabilité du système de mesure lui-même. Boomster a mis en œuvre l'analyse du système de mesure (MSA) pour garantir que chaque mesure serve de base fiable pour l'assurance qualité. Boomster fournit des services d'usinage CNC de haute précision à Taïwan avec un contrôle qualité ISO 9001 strict, une expertise multi-matériaux, des pièces à tolérance serrée et un support OEM mondial.
Construire une ligne de défense pour la fiabilité des mesures : comment MSA protège les dimensions critiques dans la fabrication de connecteurs Luer médicaux
Dans la fabrication de dispositifs médicaux, la qualification des produits dépend non seulement des dimensions des composants, mais également de la fiabilité du système de mesure lui-même. Boomster a mis en œuvre l'analyse du système de mesure (MSA) pour garantir que chaque mesure serve de base fiable pour l'assurance qualité.
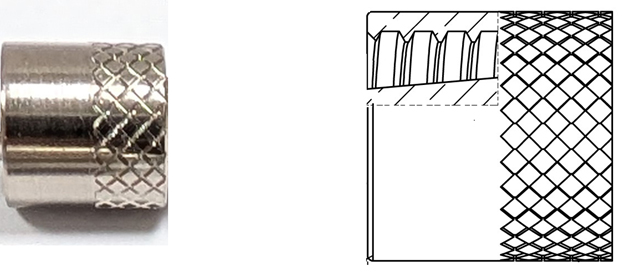
Prenons l'exemple du Luer Cover Male de qualité médicale : les dimensions d'accouplement critiques, l'esthétique de surface et la fonction d'assemblage doivent rester constamment stables tout au long de la production de masse. Si les jauges, les dispositifs ou les évaluations des opérateurs varient, des pièces qualifiées peuvent être faussement rejetées, ou des composants non conformes peuvent passer inaperçus. En se concentrant sur les dimensions critiques et les flux de travail d'inspection, l'équipe a vérifié la répétabilité, la reproductibilité et la stabilité à long terme du système.
Contexte de l'affaire
Ce projet sert un client dans le secteur des équipements médicaux et chirurgicaux. Le produit—un Luer mâle de qualité médicale—est utilisé dans les systèmes de livraison de fluides stériles, les connexions de tubulures médicales et les bouchons d'extrémité critiques. Étant donné que ces composants médicaux ont des exigences strictes en matière de tolérances d'accouplement, de performance d'étanchéité et de défauts cosmétiques microscopiques, toute divergence de mesure entre le client, Boomster, et l'équipe de production entraîne des erreurs de jugement, impactant directement les taux de rendement et la qualité en aval.
Points de douleur des clients : Deux principaux angles morts d'inspection
Dans ce cas, les risques liés au capuchon de protection Luer provenaient non seulement du processus d'usinage CNC lui-même, mais aussi de la méthodologie d'évaluation—spécifiquement, comment, par qui et dans quelles conditions les pièces étaient jugées conformes.
1. Erreur de Mesure de Dimension Critique (Impactant l'Assemblage & l'Étanchéité)
La pièce présente plusieurs dimensions de montage étroitement contrôlées. Une résolution de jauge insuffisante, un mauvais étalonnage ou des emplacements de mesure et des forces de serrage incohérents entraînent un dérive des valeurs, même lorsque le processus d'usinage fonctionne normalement. Cela conduit à des rejets erronés ou à des ajustements de processus retardés.
2. Erreur de positionnement visuel et de fixation (impactant la cohérence des expéditions)
S'appuyer uniquement sur l'expérience des opérateurs lors de l'inspection finale, de l'emballage et de la confirmation de sortie crée des incohérences. Le positionnement variable des dispositifs ou les critères d'évaluation subjectifs entraînent des normes contradictoires pour les rayures, les bavures, la variation de couleur et les dimensions d'assemblage, augmentant le risque pour le client en aval.
Méthodologie de Base : Vérification de la Répétabilité & de la Reproductibilité du Système
Pour empêcher le bruit de mesure d'obscurcir la qualité de production réelle, Boomster a déployé des protocoles d'évaluation MSA basés sur les données :
• MSA (Analyse du Système de Mesure) : Une approche systématique pour évaluer les systèmes de mesure, vérifier la répétabilité et la reproductibilité, et éliminer le bruit de mesure.
• GR&R (Répétabilité et Reproductibilité des Mesures) : Évalue la variation du système. La répétabilité évalue la variation lorsqu'un seul opérateur utilise le même gabarit pour mesurer la même pièce à plusieurs reprises. La reproductibilité évalue la variation entre différents opérateurs suivant le même protocole.
Formule GR&R : GR&R = (Variation du Système de Mesure / Variation Totale) * 100%
Stratégie de mise en œuvre : Comment Boomster établit un contrôle fiable
Stratégie de mise en œuvre : Comment Boomster établit un contrôle fiable
Boomster évalue les dimensions et caractéristiques critiques dans le dessin. Pour les dimensions montrant une plus grande variation, l'équipe évite de tirer des conclusions hâtives sur une erreur de l'opérateur ou un défaut d'équipement. Au lieu de cela, nous examinons la sélection des jauges, le positionnement des dispositifs, les procédures opérationnelles standard et les critères d'acceptation pour construire des solutions répétables et standardisées.
1. Mesure de dimension critique : Réduction des erreurs de répétabilité pour des lectures cohérentes
● Analyse des risques de mesure : Lors des tests initiaux de GR&R utilisant 10 échantillons, 3 opérateurs et 3 essais chacun, le résultat de GR&R a atteint 28,8 %. Une analyse plus approfondie a révélé que la géométrie du filetage interne du connecteur Luer rendait le positionnement et le serrage de la sonde moins cohérents, augmentant ainsi la variation de mesure.
● Les solutions techniques de Boomster : Boomster a standardisé les points de mesure et les datums en fonction de la procédure d'inspection SOP et a introduit des dispositifs d'inspection sur mesure pour améliorer le contact de la sonde et la cohérence du serrage. Les opérateurs ont également été alignés sur la procédure de mesure révisée avant l'inspection des dimensions critiques.
● 9,2 % Résultat de vérification : Boomster a ensuite répété l'étude GR&R en utilisant les mêmes 10 échantillons, 3 opérateurs et 3 essais. Après l'amélioration de la méthode de mesure, du positionnement du dispositif et de la procédure d'inspection, le GR&R est passé de 28,8 % à 9,2 %.
2. Inspection visuelle et d'assemblage : Alignement des normes pour éliminer la subjectivité
● Analyse des risques : Évaluer les défauts de surface (marques d'usinage, rayures, impacts, décoloration), les tailles de bavures et la sensation d'assemblage est intrinsèquement subjectif. Sans critères d'acceptation clairs, différents inspecteurs parviennent à des conclusions contradictoires, entraînant le rejet de pièces acceptées en interne lors de l'inspection à l'arrivée.
● Échantillons maîtres et échantillons limites : Création d'échantillons maîtres physiques et d'échantillons limites représentatifs pour des caractéristiques cosmétiques et fonctionnelles controversées, offrant à tous les inspecteurs un point de référence visuel unifié.
● Normes d'inspection et réévaluation : Mise en œuvre de directives d'inspection standardisées spécifiant les sources lumineuses, les distances de vision et les angles d'inspection avec des dispositifs de positionnement alignant l'orientation des pièces. Un mécanisme formel de réinspection et de journalisation garantit une traçabilité complète pour les contrôles initiaux, les anomalies ou les exigences spéciales des clients.
Cadre de contrôle de mesure à travers les étapes de production
| Étape de mesure | Risque potentiel | Contrôle MSA Boomster actuel | Objectif de qualité |
|---|---|---|---|
| 1. Évaluer la préparation | Précision, résolution ou état de calibration du gabarit insuffisants. | Vérifiez l'adéquation du gabarit, l'état de calibration et les méthodes de mesure pour les dimensions critiques. | Établir une base de mesure crédible. |
| 2. Configuration de mesure | Points de mesure incohérents, méthodes de serrage ou positionnement. | Instructions de fonctionnement standard (SOP), dispositifs de positionnement de mesure et confirmation de l'inspection de la première pièce. | Minimiser la variation de répétabilité. |
| 3. Décision d'inspection | Variations subjectives dans l'évaluation des défauts visuels ou fonctionnels. | Directives d'inspection standardisées, échantillons de référence, protocoles de réévaluation et traçabilité des enregistrements d'inspection. | Maintenir la cohérence du jugement d'expédition. |
| 4. Revue MSA | Capacité de mesure dégradée suite à des changements d'équipement, de personnel ou de méthode. | Revue périodique des GR&R et suivi des actions correctives pour les anomalies. | Prévenir le bruit de mesure qui masque les problèmes de processus. |
Résultats : Établir la crédibilité de fabrication via MSA
En intégrant l'analyse du système de mesure dans son flux de travail qualité, Boomster a transformé le contrôle qualité de 'mesurer des chiffres' à 'vérifier la crédibilité des données.' Avec des jauges, des dispositifs, des procédures opérationnelles standard et des critères d'acceptation gérés de manière systématique, les anomalies de processus sont identifiées avec précision, garantissant une vérification cohérente pour les composants médicaux sur mesure.
Points clés de contrôle des mesures
• Variation du système de mesure (GR&R) : Réduite de 28,8 % (avant amélioration) à 9,2 % (après amélioration)
• Taux de défauts entrants des clients : Réduit de 6,66 % à 2,5 % dans toutes les catégories de composants intégrés
Clôture professionnelle
Chez Boomster Corporation, nous reconnaissons que la qualité des pièces médicales sur mesure va au-delà de l'inspection post-fabrication—elle repose sur la confiance établie grâce à des protocoles de mesure rigoureux, des flux de travail standardisés et une traçabilité totale des données. Alignés avec les principes de gestion de la qualité ISO 9001, nos flux de travail MSA donnent aux clients des données fiables, garantissant une qualité cohérente et vérifiable pour chaque lot.
FAQ associée : Mesure-Fiabilité-MSA-GRandR-Limite-Échantillon-Médical-Luer-Connecteurs
FAQ technique : Perspectives pratiques sur les connecteurs Luer médicaux Pour vous aider à mieux comprendre les détails pratiques du contrôle du système de mesure pour les composants de qualité médicale, nous avons compilé des réponses aux questions courantes concernant la mise en œuvre de l'AM, les évaluations GR&R et la collaboration en ingénierie.
Solutions de pièces OEM fiables
Boomster apporte plus de 37 ans d'expertise OEM tout-en-un dans les pièces en métal, plastique, CNC, forgeage, moulage, câblage et assemblage avec une qualité certifiée ISO.
Service OEM tout-en-un
Services OEM complets allant de l'approvisionnement en matériaux, fabrication, finition sur mesure, assemblage, emballage et livraison mondiale.
Solutions OEM certifiées ISO
Fabricant OEM fiable à Taïwan pour des pièces en métal, plastique et électroniques avec une assurance qualité certifiée ISO 9001.
Qualité à laquelle vous pouvez faire confiance
Certifié ISO 9001, Boomster offre un contrôle qualité strict avec des rapports d'inspection traçables pendant 3 ans ou plus.
Industries que nous servons
Fournissant une haute qualité à divers secteurs, de l'électronique et médical à l'équipement industriel, garantissant précision et fiabilité pour vos besoins spécialisés.
Construire une ligne de défense pour la fiabilité des mesures : comment MSA protège les dimensions critiques dans la fabrication de connecteurs Luer médicaux - Composants OEM à haute tolérance | Boomster
Boomster est un fabricant OEM basé à Taïwan avec plus de trois décennies d'expérience dans les composants métalliques et plastiques de précision. Depuis 1987, nous fournissons des solutions complètes qui incluent la conception d'outillage, l'approvisionnement en matériaux, l'usinage CNC, le forgeage, le moulage par injection de métal (MIM), le découpage, le coulage, le faisceau de câbles et l'assemblage sous-traité clé en main.
Certifié ISO 9001:2015, Boomster met en œuvre un contrôle qualité strict en utilisant des CMM, des projecteurs 2D, des testeurs de dureté, des testeurs de rugosité de surface et divers calibres pour garantir que chaque pièce répond à vos spécifications. Nous soutenons également vos exigences de conformité avec des documents tels que les rapports PPAP, FAI et SGS, faisant de nous un partenaire fiable pour les applications automobiles, médicales, électroniques et industrielles.
Avec un support multilingue, des volumes de production flexibles et une consolidation d'expédition efficace, Boomster aide les acheteurs mondiaux à réduire la complexité d'approvisionnement et le coût total. Notre équipe se concentre sur une communication réactive, une collaboration en ingénierie et des partenariats à long terme, vous permettant de développer des produits compétitifs avec une qualité stable et une livraison à temps.