
細長いシャフト加工の課題を克服:残留応力の除去と品質管理の事例
細長いシャフト加工におけるたわみの克服(事例:Cpk ≥ 1.33)
長さと直径の比(L/D)が20で、片側に深いキー溝を備えた屋外用ロックシャフトを高精度に製造することは、非常に困難な技術的課題です。 切削時のたわみや残留応力の解放により、振れが規格外となることが多く、スクラップ率が急上昇します。 製造性設計(DFM)を活用して幾何公差を最適化し、デュアルチャンネルのスイス型旋盤で段階的なマルチパス加工を実施し、カスタム測定システム解析(MSA)を適用することで、当社のエンジニアリングチームは応力による変形を完全に排除することに成功しました。 その結果、初期パイロットの不良率は18.5%超からほぼゼロまで低下し、Cpk ≥ 1.33を達成した安定した大量生産が実現しました。
プロジェクトの背景
• 顧客業界:屋外用セキュリティロックおよび金庫用セキュリティシステム。
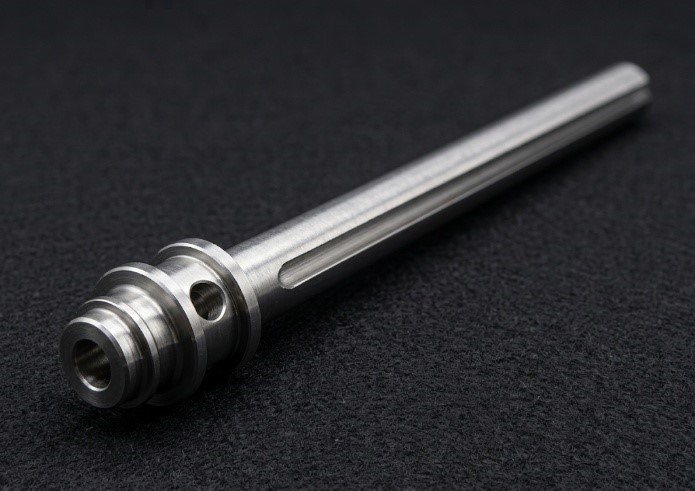
• 製品名:高精度屋外用ロックシャフトコア。
• 主な仕様:全長130 mmで、ヘッド部と、シャフトに沿って深い縦溝を備えた長さ120 mm・直径6 mmのメインシャフト部に分かれています。
• 機能要件:厳しい屋外環境への曝露と機械式ロックの原理により、シャフトには耐候性材料と厳格な回転振れ精度が求められます。
• 中核的な技術課題:極端なアスペクト比による切削時の弾性たわみにより、不良率が18.5%を超えていました。厳しい生産スケジュールに対応するため、顧客は納入後の返品ゼロ、高い歩留まり、Cpk ≥ 1.33を要求しました。
顧客の課題
初期の実装および試作段階では、許容できないほど高い不良率(>18.5%)が発生し、材料スクラップの増加と量産スケジュールへの重大なリスクを招いていました。主なボトルネックは以下のとおりです。
1. 高アスペクト比による深刻な弾性たわみ:直径6 mm、シャフト長120 mmにより、アスペクト比はL/D = 20に達し、部品がびびり振動やたわみの影響を非常に受けやすい状態でした。
2. 残留応力の解放による軸方向の曲げ:深さ3 mmの片側縦溝を加工することで、断面積の約33.3%が除去されました。1回のパスによるフライス加工により、冷間引抜きSUS303棒材の残留応力の均衡が崩れ、熱変形と微小な曲げが生じました。
3. 過度に厳しい幾何公差:元の図面では、ヘッド部を基準として全長120 mmにわたり、全振れ公差 ↗ Ø0.05 mmが指定されていました。ガイドブッシュで支持しているにもかかわらず、規格値を超えるケースが頻発しました。
4. 素材外径(OD)のばらつき:ステンレス鋼棒のわずかな外径公差がワーク保持を不安定にしました。過度にクランプすると表面に傷が付き、クランプが弱いと軸方向の振動が発生しました。
コア技術
• 2チャンネル式スイス型CNCとサブスピンドルの同期:サブスピンドルと同期した最適化デュアルチャンネルツールパスにより、長尺シャフト加工中の振動とたわみを最小限に抑制。
• 段階的な残留応力の解放:マルチパスによる段階的なミーリングで切削エネルギーの分布を変更し、内部応力の急激な変化を防止。
• DFM公差の合理化:実際の組立機構を評価し、機能性を損なうことなく幾何公差を適正化。
• 低荷重測定とMSA検証:専用Vブロック治具と低荷重偏心ゲージを使用して検査時の弾性変形を排除し、測定システム解析(MSA)によって検証。
実装戦略
QAと製造技術の部門横断的な連携により、以下の4つの主要な側面でこれらの課題に対処しました。
対策1:DFMコミュニケーションと公差の合理化
エンジニアリング部門は、シャフトの実際のロック機構を確認するため、顧客に連絡しました。切削応力が全振れに及ぼす物理的な制約を説明したうえで、指示を全振れ ↗ Ø0.05 mm から機能的な同心度 ◎ 0.10 mm に更新することを提案し、生産および検査コストを大幅に削減しました。
対策2:段階的なミーリングによる残留応力の制御
1回で深さ3 mmの溝加工を行う方法から、複数回に分けた段階的なミーリング加工へ変更しました。1パスあたりの切込み量を減らすことで、機械的応力と熱の蓄積を分散し、軸方向の反りを抑制しました。
対策3:原材料検査と外径管理
材料のばらつきが寸法安定性に及ぼす影響を分析し、SUS303棒材の加工前選別プロトコルを確立しました。これにより工程ノイズを排除し、全体の歩留まりを向上させました。
対策4:品質管理計画とMSA検査
細長いシャフトの試験用に、低荷重ゲージを備えた専用Vブロック治具を導入しました。測定システム解析により%GRRが10%未満であることを確認し、ゲージの反復性と再現性を検証しました。量産初期には1時間ごとのサンプリングで振れの変動を監視し、工程能力がCpk ≥ 1.33を満たすことを確保しました。さらに、毎日のインライン監査により、不良品が組立ラインに到達するのを防止しました。
結果と指標
• 不良の大幅削減:不良率を試作段階の>18.5%から0.15%未満まで低減し、生産歩留まりが大幅に向上しました。
• 優れた工程能力:重要な同心度および主要パラメータでCpk ≥ 1.33を達成しました。
• 大幅なコスト削減:DFM公差の合理化により、単位当たりの生産コストおよびQC検査コストを30%~50%削減しました。
• ゼロ不良納入への取り組み:標準化されたQC管理計画により、応力変形した部品の組立工程への流入を防止し、顧客受入検査での返品率0%を達成しました。
• 検査システムの最適化:Vブロックおよび低荷重ゲージの導入前に>30%だったGage R&Rを<10%まで低減しました。
結論と品質への取り組み
この事例では、複雑で細長い金属部品に対応する際の、当社の高度なスイス式多軸旋削・フライス加工能力と、積極的なDFMエンジニアリングの姿勢をご紹介します。材料の応力挙動を分析し、段階的な多パス加工を実施するとともに、工程変動を抑制することで、不安定な試作品を高効率・高Cpkの量産ラインへと転換することに成功しました。金属の変形、厳しい幾何公差、または歩留まりのボトルネックにお悩みの場合は、費用対効果に優れた高品質なソリューションについて、ぜひ当社のエンジニアリングチームにお問い合わせください。
関連FAQ:細長いシャフトの加工における品質管理
当社の工程、幾何公差の評価、スイス式旋盤のパラメータ設定、ISO/IATF品質管理について技術的なご質問はありませんか?専門家の知見を得るには、以下のFAQセクションをご覧ください。
信頼できるOEM部品ソリューション
Boomsterは、金属、プラスチック部品、CNC、鍛造、鋳造、成形、配線、組立において、ISO認証の品質で37年以上のワンストップOEMの専門知識を提供します。
ワンストップOEMサービス
材料調達、製造、カスタム仕上げ、組立、パッケージ、グローバル配送を含む完全なOEMサービス。
ISO認証OEMソリューション
金属、プラスチック、電子部品の信頼できる台湾OEMで、ISO 9001認証の品質保証を提供します。
信頼できる品質
ISO 9001認証を取得したBoomsterは、3年以上追跡可能な検査報告書を伴う厳格な品質管理を提供します。
私たちが提供する業界
電子機器、医療、産業機器など多様な分野に高品質を提供し、特定のニーズに対して精度と信頼性を確保します。




細長いシャフト加工の課題を克服:残留応力の除去と品質管理の事例 - 高精度OEMコンポーネント | Boomster
Boomsterは、30年以上の経験を持つ台湾のOEMメーカーです。1987年以降、ツーリング設計、材料調達、CNC加工、鍛造、金属射出成形(MIM)、スタンピング、鋳造、ワイヤーハーネス、ターンキーサブアセンブリを含むエンドツーエンドのソリューションを提供してきました。
ISO 9001:2015認証を取得したBoomsterは、CMM、2Dプロジェクター、硬度試験機、表面粗さ試験機、さまざまなゲージを使用して厳格な品質管理を実施し、すべての部品があなたの仕様を満たすことを保証します。また、PPAP、FAI、SGSレポートなどの文書でコンプライアンス要件をサポートし、自動車、医療、電子機器、産業用途において信頼できるパートナーとなります。
多言語サポート、柔軟な生産量、効率的な出荷統合を備えたBoomsterは、グローバルバイヤーが調達の複雑さと総コストを削減するのに役立ちます。私たちのチームは、迅速なコミュニケーション、エンジニアリングの協力、長期的なパートナーシップに焦点を当てており、安定した品質と納期通りの納品で競争力