
Herausforderungen bei der Bearbeitung schlanker Wellen meistern: Fallstudie zur Entlastung von Eigenspannungen und Qualitätskontrolle - Herstellung von Metall- & Kunststoffkomponenten | Boomster
Boomster bietet hochpräzise CNC-Bearbeitungsdienste in Taiwan mit strenger ISO 9001 QC, Multi-Material-Expertise, eng tolerierten Teilen und globaler OEM-Unterstützung.
Herausforderungen bei der Bearbeitung schlanker Wellen meistern: Fallstudie zur Entlastung von Eigenspannungen und Qualitätskontrolle
Überwindung der Durchbiegung bei der Bearbeitung schlanker Wellen (Fallstudie: Cpk ≥ 1,33)
Die präzise Fertigung von Schließzylinderschäften für den Außenbereich mit einem Verhältnis von Länge zu Durchmesser (L/D) von 20 und einer tiefen, einseitigen Nut stellt erhebliche technische Herausforderungen dar. Schnittabweichungen und der Abbau von Eigenspannungen führen häufig zu Rundlaufabweichungen und treiben die Ausschussquote in die Höhe. Durch den Einsatz von Design for Manufacturability (DFM) zur Optimierung geometrischer Toleranzen, die Implementierung des progressiven Mehrfachdurchgangsfräsens auf Schweizer Drehautomaten mit zwei Kanälen und die Anwendung einer kundenspezifischen Messsystemanalyse (MSA) konnte unser Ingenieurteam spannungsbedingte Verformungen erfolgreich beseitigen. Folglich sanken die anfänglichen Fehlerquoten im Pilotbetrieb von über 18,5 % auf nahezu null, wodurch eine stabile Großserienproduktion mit einem Cpk ≥ 1,33 erreicht wurde.
Projekthintergrund
• Kundenbranche: Outdoor-Sicherheitsschlösser und Sicherheitssysteme für Tresore.
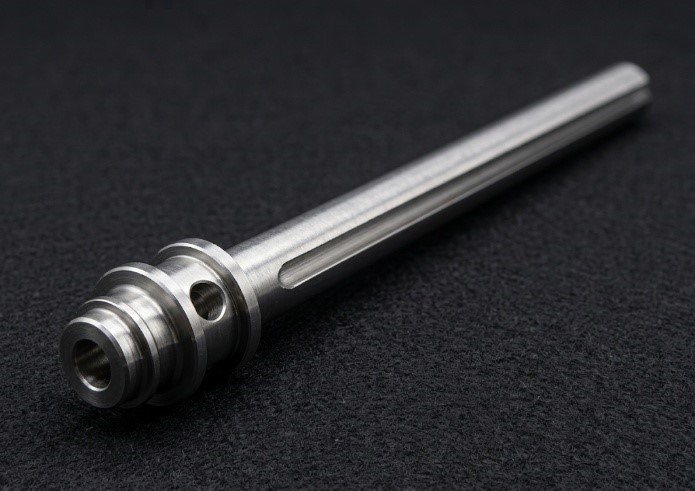
• Produktname: Hochpräziser Schaftkern für Outdoor-Schlösser.
• Hauptspezifikationen: Gesamtlänge von 130 mm, aufgeteilt in einen Kopfbereich und einen 120 mm langen Hauptschaftbereich mit einem Durchmesser von 6 mm, der entlang des Schafts eine tiefe Längsnut aufweist.
• Funktionale Anforderungen: Aufgrund der starken Witterungseinflüsse im Außenbereich und der mechanischen Verriegelungsprinzipien erfordert der Schaft witterungsbeständige Materialien und eine äußerst präzise Rundlaufgenauigkeit.
• Zentrale technische Herausforderung: Die elastische Durchbiegung beim Schneiden mit extremem Längen-Durchmesser-Verhältnis führte zu einer Fehlerquote von über 18,5 %. Um die engen Produktionspläne einzuhalten, forderte der Kunde null Rücksendungen aufgrund von Liefermängeln, eine hohe Ausbeute und Cpk ≥ 1,33.
Probleme des Kunden
Während der anfänglichen Implementierung und Prototypenphase litt das Projekt unter einer unakzeptabel hohen Ausschussquote (>18,5 %), was zu übermäßigem Materialausschuss und einem erheblichen Risiko für die Zeitpläne der Serienproduktion führte. Zu den wichtigsten Engpässen gehörten:
1. Starke elastische Durchbiegung aufgrund des hohen Seitenverhältnisses: Bei einem Durchmesser von 6 mm und einer Wellenlänge von 120 mm erreichte das Seitenverhältnis L/D = 20, wodurch das Bauteil besonders anfällig für Rattern und Durchbiegung war.
2. Axiale Biegung durch den Abbau von Eigenspannungen: Durch die Bearbeitung eines einseitigen Längsschlitzes mit einer Tiefe von 3 mm wurden etwa 33,3 % der Querschnittsfläche entfernt. Das Fräsen in einem einzigen Durchgang störte das Gleichgewicht der Eigenspannungen in kaltgezogenen SUS303-Stäben und führte zu thermischer Verformung und Mikrobiegung.
3. Übermäßig strenge geometrische Toleranzen: Die ursprünglichen Zeichnungen spezifizierten einen Gesamtrundlauf ↗ Ø0,05 mm über die gesamte Länge von 120 mm, bezogen auf den Kopfbereich – die Grenzwerte wurden trotz Unterstützung durch eine Führungsbuchse häufig überschritten.
4. Schwankungen des Außendurchmessers (AD) des Rohmaterials: Geringfügige AD-Toleranzen bei Edelstahlstangen destabilisierten die Werkstückspannung; übermäßiges Spannen zerkratzte die Oberfläche, während unzureichendes Spannen axiale Vibrationen zuließ.
Kerntechnologien
• Synchronisierung von Schweizer CNC-Drehmaschine und Gegenspindel über zwei Kanäle: Optimierte Werkzeugwege über zwei Kanäle, synchronisiert mit der Gegenspindel, zur Minimierung von Vibrationen und Durchbiegung bei der Bearbeitung langer Wellen.
• Progressive Freisetzung von Eigenspannungen: Modifizierte Verteilung der Schnittenergie durch progressives Fräsen in mehreren Durchgängen, um eine plötzliche Störung innerer Spannungen zu verhindern.
• Rationalisierung der DFM-Toleranzen: Bewertung der tatsächlichen Montagekinematik, um geometrische Toleranzen ohne Beeinträchtigung der Funktionalität abzuleiten.
• Messung mit geringer Kraft und MSA-Validierung: Verwendung spezieller V-Block-Vorrichtungen und einer exzentrischen Messung mit geringer Kraft, um elastische Verformungen während der Prüfung zu vermeiden, verifiziert durch eine Messsystemanalyse (MSA).
Implementierungsstrategie
Die funktionsübergreifende Zusammenarbeit zwischen Qualitätssicherung und Fertigungstechnik bewältigte diese Herausforderungen in vier zentralen Dimensionen:
Gegenmaßnahme 1: DFM-Kommunikation und Rationalisierung der Toleranzen
Die Entwicklungsabteilung kontaktierte den Kunden, um den realen Verriegelungsmechanismus der Welle zu überprüfen. Anhand der physikalischen Einschränkungen, die der Schneidstress auf den Gesamtrundlauf ausübt, schlugen wir vor, die Zeichnungsangabe von Gesamtrundlauf ↗ Ø0,05 mm auf funktionale Konzentrizität ◎ 0,10 mm zu ändern, wodurch sich die Produktions- und Prüfkosten erheblich senken lassen.
Gegenmaßnahme 2: Kontrolle der Eigenspannung durch progressives Fräsen
Das Einschlitzen mit einem einzigen Durchgang und einer Tiefe von 3 mm wurde durch progressives Fräsen in mehreren Durchgängen ersetzt. Durch die Verringerung der Schnitttiefe pro Durchgang wurden mechanische Spannungen und Wärmeansammlungen verteilt, wodurch axiale Verformungen unterdrückt wurden.
Gegenmaßnahme 3: Rohmaterialprüfung und Außendurchmesser-Management
Die Auswirkungen von Materialschwankungen auf die Maßstabilität wurden analysiert. Für SUS303-Stäbe wurden Sortierprotokolle vor der Bearbeitung eingeführt, um Prozessstreuungen zu eliminieren und die Gesamtausbeute zu erhöhen.
Gegenmaßnahme 4: Qualitätskontrollplan und MSA-Prüfung
Für die Prüfung schlanker Wellen wurden spezielle V-Block-Aufnahmen mit Messuhren mit geringer Messkraft eingesetzt. Die Messsystemanalyse bestätigte ein %GRR < 10 % und verifizierte damit die Wiederholbarkeit und Reproduzierbarkeit des Messsystems. Eine stündliche Stichprobenprüfung überwachte die Rundlaufabweichungen während der frühen Serienproduktion und stellte sicher, dass die Prozessfähigkeiten einen Cpk-Wert von ≥ 1,33 erreichten. Tägliche Inline-Audits verhinderten zudem, dass fehlerhafte Einheiten die Montagelinien erreichten.
Ergebnisse & Kennzahlen
• Drastische Fehlerreduzierung: Die Produktionsausbeute stieg deutlich, da die Fehlerquote während der Prototypenphase von >18,5 % auf unter 0,15 % sank.
• Hervorragende Prozessfähigkeit: Kritische Konzentrizitätswerte und wichtige Parameter erreichten einen Cpk-Wert von ≥ 1,33.
• Erhebliche Kosteneinsparungen: Die Rationalisierung der DFM-Toleranzen reduzierte die Produktions- und Qualitätsprüfungskosten pro Einheit um 30 % bis 50 %.
• Verpflichtung zur Lieferung fehlerfreier Produkte: Standardisierte Qualitätskontrollpläne verhinderten, dass spannungsverformte Teile in die Montage gelangten, und erzielten bei der Wareneingangskontrolle des Kunden eine Rücklaufquote von 0 %.
• Optimierung des Prüfsystems: Gage R&R sank von >30 % vor der Einführung von V-Blöcken und Messgeräten mit geringer Messkraft auf <10 %.
Fazit & Qualitätsverpflichtung
Dieser Fall demonstriert unsere fortschrittlichen Schweizer Fähigkeiten im Mehrachs-Dreh- und Fräsbereich sowie unsere proaktive DFM-Engineering-Mentalität bei der Bearbeitung komplexer, schlanker Metallkomponenten. Durch die Analyse der Materialspannungsdynamik, die Implementierung eines progressiven Mehrpassfräsens und die Minimierung von Prozessschwankungen haben wir einen instabilen Prototyp erfolgreich in eine hocheffiziente Produktionslinie mit hohem Cpk-Wert umgewandelt. Wenn Sie mit Metallverformungen, engen geometrischen Toleranzen oder Engpässen bei der Ausbeute zu kämpfen haben, kontaktieren Sie unser Engineering-Team für eine kostengünstige und hochwertige Lösung!
Verwandte FAQ: Qualitätskontrolle bei der Bearbeitung schlanker Wellen
Haben Sie technische Fragen zu unserem Prozess, zur Bewertung geometrischer Toleranzen, zur Einrichtung von Parametern für Schweizer Drehmaschinen oder zu ISO-/IATF-Qualitätskontrollen? Entdecken Sie unten unseren FAQ-Bereich mit Expertenwissen.
Zuverlässige OEM-Teilelösungen
Boomster bringt über 37 Jahre One-Stop-OEM-Expertise in Metall-, Kunststoffteilen, CNC, Schmieden, Gießen, Formen, Verkabelung und Montage mit ISO-zertifizierter Qualität.
One-Stop-OEM-Service
Komplette OEM-Dienstleistungen von Materialbeschaffung, Fertigung, individueller Oberflächenbehandlung, Montage, Verpackung bis hin zur globalen Lieferung.
ISO-zertifizierte OEM-Lösungen
Zuverlässiger taiwanesischer OEM für Metall-, Kunststoff- und elektronische Teile mit ISO 9001 zertifizierter Qualitätssicherung.
Qualität, der Sie vertrauen können
ISO 9001 zertifiziert, Boomster bietet strenge Qualitätskontrolle mit Prüfberichten, die 3 Jahre oder länger nachverfolgbar sind.
Branchen, die wir bedienen
Lieferung von hoher Qualität an verschiedene Sektoren, von Elektronik und Medizin bis hin zu Industrieausrüstung, um Präzision und Zuverlässigkeit für Ihre speziellen Bedürfnisse zu gewährleisten.




Herausforderungen bei der Bearbeitung schlanker Wellen meistern: Fallstudie zur Entlastung von Eigenspannungen und Qualitätskontrolle - Hochpräzise OEM-Komponenten | Boomster
Boomster ist ein taiwanesischer OEM-Hersteller mit über drei Jahrzehnten Erfahrung in der Herstellung von präzisen Metall- und Kunststoffkomponenten. Seit 1987 bieten wir umfassende Lösungen an, die Werkzeugdesign, Materialbeschaffung, CNC-Bearbeitung, Schmieden, Metall-Spritzguss (MIM), Stanzen, Gießen, Kabelbäume und schlüsselfertige Unterbaugruppen umfassen.
Zertifiziert nach ISO 9001:2015 implementiert Boomster strenge Qualitätskontrollen mit CMM, 2D-Projektoren, Härteprüfgeräten, Oberflächenrauhigkeitsmessgeräten und verschiedenen Messgeräten, um sicherzustellen, dass jedes Teil Ihren Spezifikationen entspricht. Wir unterstützen auch Ihre Compliance-Anforderungen mit Dokumentationen wie PPAP, FAI und SGS-Berichten, was uns zu einem zuverlässigen Partner für die Automobil-, Medizin-, Elektronik- und Industrieanwendungen macht.
Mit mehrsprachiger Unterstützung, flexiblen Produktionsvolumina und effizienter Versandkonsolidierung hilft Boomster globalen Käufern, die Beschaffungscomplexität und die Gesamtkosten zu reduzieren. Unser Team konzentriert sich auf reaktionsschnelle Kommunikation, ingenieurtechnische Zusammenarbeit und langfristige Partnerschaften, die es Ihnen ermöglichen, wettbewerbsfähige Produkte mit stabiler Qualität und pünktlicher Lieferung zu entwickeln.