
Хромирование медных компонентов с глянцевой отделкой - Производство металлических и пластиковых компонентов | Boomster
Столкнувшись с трудноустранимыми следами механической обработки, микроповреждениями и неровностями поверхности на наружных медных компонентах, инженеры сталкиваются с серьёзной задачей: добиться сверхтонкой обработки и яркого глянцевого блеска, которого требуют клиенты. В этом проекте используется прочная основа из медной подложки, которая проходит строгую многоэтапную последовательность полировки и гальванического покрытия для поэтапного улучшения качества поверхности, завершаясь безупречной хромированной отделкой с высоким глянцем. Успешно устранив глубокие поверхностные дефекты и размытость контуров кромок, мы превратили обычные поверхности в премиальные, однородные и гладкие глянцевые покрытия, значительно повысив ценность продукции и доверие клиентов. Boomster предоставляет услуги высокоточной CNC обработки на Тайване с строгим контролем качества ISO 9001, экспертизой в области многоматериальных изделий, деталями с высокой точностью и глобальной поддержкой OEM.
Хромирование медных компонентов с глянцевой отделкой
Устранение следов инструмента и микродефектов для премиальной эстетики
Столкнувшись с трудноустранимыми следами механической обработки, микроповреждениями и неровностями поверхности на наружных медных компонентах, инженеры сталкиваются с серьёзной задачей: добиться сверхтонкой обработки и яркого глянцевого блеска, которого требуют клиенты. В этом проекте используется прочная основа из медной подложки, которая проходит строгую многоэтапную последовательность полировки и гальванического покрытия для поэтапного улучшения качества поверхности, завершаясь безупречной хромированной отделкой с высоким глянцем. Успешно устранив глубокие поверхностные дефекты и размытость контуров кромок, мы превратили обычные поверхности в премиальные, однородные и гладкие глянцевые покрытия, значительно повысив ценность продукции и доверие клиентов.
Фон дела
Этот проект посвящён премиальной металлической декоративной фурнитуре для внешней отделки высококачественных акустических гитар. Строгие требования клиента предусматривали исключительный гальванический глянцевый блеск и яркость, полное отсутствие микроповреждений на основных видимых поверхностях, а также безупречную визуальную однородность на сложных контурах, кромках и радиусах.
Проблемы качества наружных компонентов с высоким уровнем блеска
На этапе прототипирования и пилотного запуска наружной фурнитуры с глянцевой поверхностью даже микроскопические дефекты поверхности становятся заметными при прямом освещении. Основные узкие места и проблемы с качеством включали:
• Текстура подложки и локальные дефекты: следы механической обработки, царапины или небольшие углубления невозможно полностью скрыть одной лишь последующей гальванической обработкой. Глубокие дефекты требуют тщательной предварительной оценки возможности полировки, чтобы убедиться, что покрытие обеспечит полное перекрытие и не приведёт к непосредственному ухудшению конечного внешнего вида.
• Единообразие блеска и согласованность детализации: различия в параметрах обработки плоских поверхностей, сложных криволинейных участков и малых радиусов часто приводят к локальному помутнению, остаточным микропоцарапинам или искажению контуров, что затрудняет обеспечение равномерного качества в основных визуальных зонах.
• Риски распределения и покрытия при гальваническом нанесении: неравномерная толщина промежуточного покрытия, а также остатки полировальной пасты и масляные загрязнения после предварительной обработки могут легко привести к серьёзным дефектам поверхности при финальной полировке до высокого блеска.
Проектирование процесса: от необработанной медной основы до изделия с зеркальной поверхностью
Поскольку этот проект включал наружные компоненты из меди, мы объединили проверку сырья, многоэтапную полировку и контролируемое гальваническое покрытие в синхронизированный рабочий процесс, определив точные цели обработки поверхности для каждого этапа производства. Слои покрытия и параметры механической обработки были тщательно настроены с учётом геометрии деталей, эстетических требований и результатов испытаний:
Технологический процесс: проверка медной основы → первичная полировка → гальваническое покрытие на первом этапе → полировка до блеска → финальное хромирование и проверка качества
Первичная полировка формирует прочную базовую поверхность. Глянцевая полировка выполняется с применением специализированных абразивных технологий для достижения глубокой отражающей способности. Мы строго контролируем адгезию и толщину промежуточных и финишных гальванических слоёв, применяя дифференцированный подход к острым кромкам, выступам и углублённым полостям. Тщательная очистка после полировки полностью удаляет остатки полировальной пасты и масла, создавая исключительно стабильный подслой для безупречного нанесения зеркального хромового покрытия.
• Шаг 1: Проверка субстрата
На этапе первичной проверки оценивается состояние необработанной медной основы и основные визуальные зоны, а также назначаются соответствующие припуски на удаление материала с учётом выраженности текстуры и глубины дефектов. Дефекты, выходящие за разумные пределы механической коррекции, оцениваются на предмет альтернативной корректирующей обработки перед полировкой.
• Шаг 2: Первичная полировка
Сочетая обработку плоских поверхностей, сложных криволинейных участков и переходов по кромкам, этот этап постепенно устраняет следы механической обработки и глубокие линии от инструмента, предотвращая закругление кромок и искажение размерного контура. Тщательное удаление остатков создает безупречную основу для последующего нанесения покрытия.
• Шаг 3: Гальваническое покрытие на первом этапе
Основная цель здесь — проверить состав сплава промежуточного покрытия, его толщину и адгезию на границе раздела, чтобы гарантировать равномерное распределение слоя. Это обеспечивает оптимальные условия обработки для последующей полировки до блеска и эффективно предотвращает локальные дефекты после нанесения покрытия, вызванные неравномерной толщиной или загрязнением.
• Шаг 4: Полировка блеска
Выполняемый в тесном сотрудничестве с нашим партнёром по гальваническому покрытию, этот этап контролирует промежуточную толщину и адгезию покрытия, одновременно строго регулируя скорость удаления материала и методы ручной полировки, уделяя особое внимание переходам на кромках, выпуклым контурам и углублённым участкам.
• Шаг 5: Финальное хромирование и проверка качества
Тщательное химическое обезжиривание и ультразвуковая очистка полностью удаляют полировочный воск, масла и остатки частиц, завершая предварительную обработку. Финишное хромирование выполняется строго в соответствии с взаимно согласованными спецификациями гальванического покрытия, после чего проводится тщательный визуальный и размерный контроль с использованием эталонных предельных образцов.
Контроль качества и влияние на клиентов
Этот проект был разработан для максимального повышения блеска поверхности, визуальной однородности и целостности микродеталей. Структурированные многоэтапные визуальные инспекции позволили своевременно выявлять поверхностные аномалии, значительно снижая риск распространения дефектов на финальное покрытие. Окончательная приемка строго соответствует согласованным эталонным образцам предельных значений, критериям инспекции и протоколам функциональных испытаний. Ключевые достижения в области контроля качества включают:
Эффектное улучшение текстуры поверхности
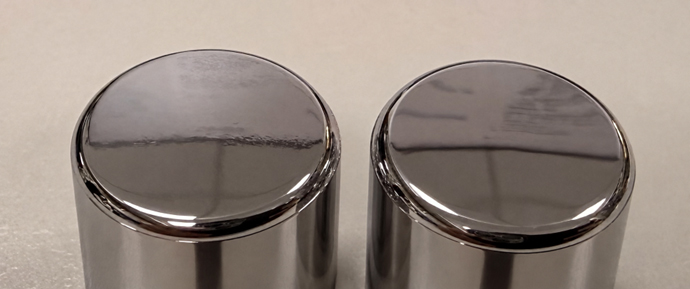
Успешно устранены исходные следы обработки, волнистость поверхности и мутность, обеспечено изысканное, однородное и высококачественное зеркальное отражение.
Визуальное сравнение: На левом образце показана отполированная за один проход поверхность с заметными оптическими искажениями и горизонтальными рябями.Правый образец демонстрирует усовершенствованную глянцевую полированную поверхность с плавными непрерывными отражениями и большей зеркальной чёткостью.
Раннее выявление рисков и сокращение количества дефектов
Систематические поэтапные проверки и строгий контроль процессов значительно снизили уровень брака благодаря выявлению и устранению отклонений поверхности на ранних этапах, ещё до финишной обработки.
Укрепление доверия клиентов и коммерческий успех
С учётом дополнительных затрат на вторичную полировку, очистку и многоэтапный контроль, характерных для этого процесса, хромирование с зеркальной отделкой обычно обходится на 20–40% дороже стандартного декоративного покрытия. Фактическая себестоимость производства естественным образом варьируется в зависимости от размеров компонентов, сложной геометрии, площади рабочей поверхности, дефектов сырья, сложности полировки, объёма заказа, требований к нанесению покрытия и стандартов испытаний. Сложные контуры, глубокие выемки или значительный объём ручной доработки дополнительно влияют на структуру затрат. Однако в рамках этого проекта превращение неприемлемо дефектных, мутных и текстурированных поверхностей в безупречную зеркальную поверхность с высокой однородностью позволило завоевать доверие клиента и получить повторные заказы высокой стоимости.
Установление стандартизированного контроля процесса
Систематическое предотвращение рисков и структурированные параметры контроля (обобщённые в таблице 1) гарантируют исключительную однородность поверхности от партии к партии.
| Этап процесса | Основной фактор риска | Фокус контроля и проверки | Цель качества |
|---|---|---|---|
| Проверка подложки и первичная полировка | Остаточные следы механической обработки или деформация контура | Проверка дефектов подложки, ключевых визуальных зон и припусков на удаление материала | Формирование основы для улучшенной поверхности |
| Гальваническое покрытие на первом этапе | Недостаточная толщина или плохая адгезия | Проверьте состав сплава покрытия, толщину и целостность слоя | Обеспечьте оптимальные условия последующей механической обработки |
| Полировка до блеска | Ненадлежащая техника или неподходящая оснастка | Отрегулируйте технику полировки, проверьте отражение света и радиусы кромок | Усовершенствуйте и максимально усилите эффект блеска |
| Финальное нанесение покрытия и утверждение качества | Визуальные расхождения или неподтверждённые эксплуатационные характеристики | Выполнить полную очистку перед обработкой, проверить в соответствии с согласованными эталонными образцами предельных значений | Подтвердить эстетические и инженерные характеристики |
Заключение
Связанный раздел FAQ: устранение следов инструмента и микродефектов при хромировании с эффектом высокого глянца
Технический раздел FAQ: добро пожаловать в наш технический раздел FAQ. Здесь мы отвечаем на распространённые вопросы клиентов о стандартах обработки поверхности, системах контроля качества и процедурах сотрудничества в области прецизионной обработки металлов.
Надежные решения для OEM-деталей
Boomster предлагает более 37 лет опыта в области услуг OEM «одного окна» в производстве металлических и пластиковых деталей, ЧПУ, ковки, литья, формовки, проводки и сборки с качеством, сертифицированным по ISO.
Услуга OEM «одного окна»
Полный спектр услуг OEM от закупки материалов, производства, индивидуальной отделки, сборки, упаковки до глобальной доставки.
OEM-решения с сертификатом ISO
Надежный тайваньский OEM для металлических, пластиковых и электронных деталей с гарантией качества, сертифицированной по ISO 9001.
Качество, которому вы можете доверять
Сертифицированный по ISO 9001, Boomster обеспечивает строгий контроль качества с отчетами об инспекции, которые можно отслеживать в течение 3 лет или дольше.
Отрасли, которые мы обслуживаем
Поставляя высокое качество для различных секторов, от электроники и медицины до промышленного оборудования, обеспечивая точность и надежность для ваших специализированных нужд.
Хромирование медных компонентов с глянцевой отделкой - Компоненты OEM с высокой точностью | Boomster
Boomster является тайваньским производителем оригинального оборудования (OEM) с более чем тридцатилетним опытом работы в области прецизионных металлических и пластиковых компонентов. С 1987 года мы предоставляем комплексные решения, которые включают проектирование инструментов, закупку материалов, ЧПУ-обработку, ковку, литье под давлением металлов (MIM), штамповку, литье, сборку проводки и готовую подсборку.
Сертифицированный по ISO 9001:2015, Boomster осуществляет строгий контроль качества с использованием CMM, 2D проекторов, тестеров твердости, тестеров шероховатости поверхности и различных измерительных инструментов, чтобы гарантировать, что каждая деталь соответствует вашим спецификациям. Мы также поддерживаем ваши требования к соблюдению норм с помощью документации, такой как PPAP, FAI и отчеты SGS, что делает нас надежным партнером для автомобильной, медицинской, электронной и промышленной отраслей.
С многоязычной поддержкой, гибкими объемами производства и эффективной консолидацией отгрузок, Boomster помогает глобальным покупателям снизить сложность закупок и общую стоимость. Наша команда сосредоточена на оперативной коммуникации, инженерном сотрудничестве и долгосрочных партнерствах, что позволяет вам разрабатывать конкурентоспособные продукты с стабильным качеством и своевременной доставкой.