
Устранение дефектов пассивации SUS303 - Производство металлических и пластиковых компонентов | Boomster
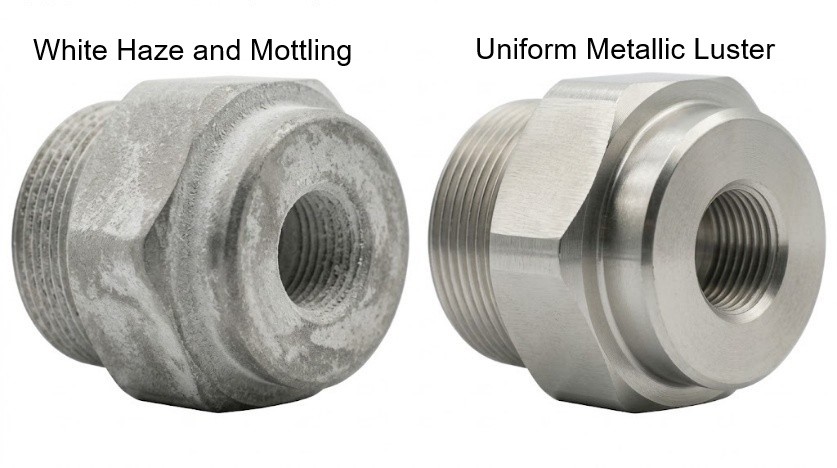
В этом тематическом исследовании рассматриваются проблемы сильного белого налёта и изменения цвета, выявленные на основных компонентах трансмиссии с безопасной фиксацией после пассивации в соответствии со стандартом ASTM A967. Благодаря систематическому рабочему процессу поиска и устранения первопричин наша инженерная команда точно откалибровала четыре ключевых этапа процесса: обезжиривание и очистку, срок службы ванны и контроль химических параметров, кинетику времени погружения и оптимизацию соотношения кислот. Это вмешательство успешно устранило микроскопическое переэтчингование и рассеяние света на поверхности нержавеющей стали, полностью восстановив равномерный металлический блеск. Затем компоненты прошли строгие испытания на коррозионную стойкость и проверку крутящего момента, что обеспечило длительную и безотказную механическую работу. Boomster предоставляет услуги высокоточной CNC обработки на Тайване с строгим контролем качества ISO 9001, экспертизой в области многоматериальных изделий, деталями с высокой точностью и глобальной поддержкой OEM.
Устранение дефектов пассивации SUS303
Оптимизация 4-этапного процесса в соответствии со стандартами ASTM A967
В этом тематическом исследовании рассматриваются проблемы сильного белого налёта и изменения цвета, выявленные на основных компонентах трансмиссии с безопасной фиксацией после пассивации в соответствии со стандартом ASTM A967. Благодаря систематическому рабочему процессу поиска и устранения первопричин наша инженерная команда точно откалибровала четыре ключевых этапа процесса: обезжиривание и очистку, срок службы ванны и контроль химических параметров, кинетику времени погружения и оптимизацию соотношения кислот. Это вмешательство успешно устранило микроскопическое переэтчингование и рассеяние света на поверхности нержавеющей стали, полностью восстановив равномерный металлический блеск. Затем компоненты прошли строгие испытания на коррозионную стойкость и проверку крутящего момента, что обеспечило длительную и безотказную механическую работу.
Предыстория дела
Компонент в данном проекте служит основным передаточным элементом (приводным валом) механизма запирания коммерческого сейфа. Во время циклов запирания и отпирания компонент подвергается экстремальному ударному крутящему моменту и динамическим силам сдвига.
• Применение изделия: основной передаточный приводной вал для механизмов запирания сейфов.
• Марка материала: SUS 303.
• Условия эксплуатации: устанавливается внутри закрытых механизмов сейфа и отвечает за передачу мгновенных механических нагрузок во время операций запирания и отпирания.
• Требования к качеству:
- Мгновенная прочность на кручение и сдвиг: компонент должен выдерживать частые механические нагрузки с высокой ударной интенсивностью. Материал и профиль резьбы должны обладать исключительной усталостной прочностью и устойчивостью к сдвигу.
- Долговременная устойчивость к коррозии и отсутствие заеданий: как важнейший элемент безопасности, деталь должна обеспечивать десятилетия надёжной работы без ржавчины и заклинивания. Щелевая коррозия или заедание механизма под воздействием окружающей среды могут навсегда заблокировать сейф, что приведёт к необходимости разрушительного вскрытия.
• Требования к поверхности: должны полностью соответствовать стандартам химической пассивации ASTM A967.
Проблемы клиента
После стандартной пассивационной обработки по ASTM A967 на компонентах наблюдались сильный белый налёт и неравномерное изменение цвета, из-за чего они не демонстрировали характерный равномерный металлический блеск нержавеющей стали. Этот поверхностный дефект сразу вызвал серьёзные опасения относительно функциональной эффективности пассивационного слоя в соответствии с ASTM A967:
- Опасения по поводу обеднённой хромом пассивной плёнки: опасение, что белёсая мутная плёнка указывала на неполный пассивный слой, что ставило под угрозу долгосрочную защиту от коррозии.
- Структурные и функциональные риски: Микроскопическая точечная коррозия на поверхностях резьбы может нарушить зацепление витков, повышая риск заклинивания, задиров или катастрофического разрушения при максимальном ударном крутящем моменте.
Основная технология и четырёхэтапный процесс устранения неисправностей
Для устранения дефектов в виде белого налёта и изменения цвета на резьбовых компонентах из SUS303 мы запустили структурированный процесс решения проблемы. В тесном сотрудничестве с нашей командой инженеров по качеству, партнёрами по цепочке поставок и предприятиями, выполняющими химическую пассивацию, мы провели анализ первопричин и систематические испытания. Корректирующие действия были организованы в виде четырёхэтапного многоуровневого плана локализации проблемы, что позволило успешно добиться 100% устранения дефектов качества:
• Этап 1: Оптимизация обезжиривания и очистки ➔ улучшение на 30% (остаточные масла на поверхности уменьшились, но локальный белый налёт сохранился)
• Этап 2: Контроль срока службы пассивационной ванны ➔ улучшение на 60% (металлический блеск восстановлен, область обесцвечивания уменьшилась)
• Этап 3: Точная настройка времени погружения ➔ улучшение на 85% (значительное визуальное улучшение, сохранились незначительные цветовые отклонения)
• Этап 4: Корректировка соотношения кислот и стандартизация СОП ➔ улучшение на 100% (белый налёт полностью устранён, испытание в солевом тумане по ASTM A967 пройдено)
Детали реализации
• Этап 1: Обезжиривание после ЧПУ и промывка глухих отверстий под высоким давлением
- Первопричина: во время обработки на станке с ЧПУ смазочно-охлаждающие жидкости высокой вязкости имели тенденцию скапливаться во внутренних полостях и глухих отверстиях. При погружении в кислотную ванну эти остатки масла препятствовали равномерному формированию оксидной плёнки, что приводило к появлению пятнистости на поверхности.
- Корректирующее действие: внедрено трёхэтапное ультразвуковое обезжиривание в сочетании с направленной промывкой под высоким давлением для полного удаления плотных масляных плёнок.
- Результат: чистота поверхности заметно повысилась, а площадь белёсого налёта сократилась примерно на 30%. Однако неравномерные следы на поверхности сохранились, что подтвердило: остатки масла были одним из факторов, но не единственной первопричиной.
• Этап 2: обновление пассивационной ванны и контроль концентрации ионов металлов
- Первопричина: Проверка системы управления химическими веществами на участке пассивации показала, что длительное и многократное использование кислотной ванны привело к накоплению избыточного количества растворённых ионов металлов (Fe2+, Ni2+) и примесей, что вызвало вторичное осаждение ионов металлов на поверхности компонентов во время реакции.
- Корректирующие действия: ванна пассивации была промыта и заполнена свежей кислотой, введены ежедневные протоколы кислотно-основного титрования, внедрены кривые контроля концентрации ионов железа и установлены строгие пороговые значения для замены раствора.
- Результат: металлический блеск восстановился, а пятнистые участки стали ещё меньше (улучшение на 60%), хотя при определённых углах освещения оставались заметны незначительные цветовые вариации.
• Этап 3: Точная настройка времени погружения и контроль кинетики реакции
- Первопричина: нержавеющая сталь SUS303 чрезвычайно чувствительна к продолжительности воздействия травильного и пассивирующего растворов. Чрезмерно длительное погружение привело к преимущественному воздействию кислоты на включения сульфида марганца (MnS) в стальной матрице, вызвав образование микропиттинга, усиленное рассеяние света и белесый мутный вид поверхности.
- Корректирующее действие: Продолжительность погружения в кислоту была строго сокращена и тщательно контролировалась с помощью цифровых таймеров и автоматизированных подъёмных систем, чтобы исключить расхождения во времени из-за человеческого фактора.
- Результат: Визуальное качество значительно улучшилось (на 85%), а белёсый налёт ограничился незначительными участками.
• Этап 4: Оптимизация соотношения кислот и стандартизация СОП
- Первопричина: Использование чистой азотной кислоты в чрезмерной концентрации приводило к тому, что скорость химического воздействия на SUS303 с высоким содержанием серы превышала скорость формирования защитной оксидной плёнки, обогащённой хромом, что вызывало микро-перетравливание основы.
- Корректирующее действие:
1. Оптимизированная кислотная формула: переход на стандарты ASTM A967 Nitric 2 или Nitric 3 с добавлением ускорителя — дихромата натрия (либо на оптимизированные системы на основе лимонной кислоты), которые быстро формируют плотную защитную оксидную плёнку, одновременно подавляя чрезмерное растворение основного металла.
2. Разработка стандартизированных СОП: интегрировали предварительную обработку, точное соблюдение времени и двухэтапную промывку очищенной водой в официальные стандартные операционные процедуры (СОП) массового производства, чтобы гарантировать стабильность от партии к партии.
- Результат: компоненты полностью восстановили равномерный металлический блеск нержавеющей стали без каких-либо визуальных цветовых расхождений с сопрягаемыми деталями, что обеспечило 100%-ное повышение качества.
Результаты
Благодаря целенаправленному исследованию первопричин и совершенствованию производственного процесса проект позволил достичь следующих конкретных результатов:
• Восстановление эстетики поверхности: полностью устранены белёсый налёт и пятнистость, полностью восстановлен первоначальный однородный металлический блеск нержавеющей стали.
• Проверка коррозионной стойкости и структурной целостности: успешно пройдено испытание в солевом тумане по стандарту ASTM A967, что гарантирует длительную коррозионную стойкость.
• Контроль качества сборки: устранено визуальное несоответствие цвета сопрягаемых компонентов и подтверждено отсутствие заклинивания механизма при длительных высокочастотных ударных циклах, что получило высокую оценку клиента и обеспечило плавный переход к долгосрочному серийному производству.
Заключение
Связанный раздел FAQ: устранение дефектов пассивации SUS303 — оптимизация процесса по ASTM A967
У вас есть технические вопросы о нашем процессе? Изучите раздел FAQ ниже, чтобы подробнее узнать о наших химических спецификациях, контроле качества и рабочих процессах взаимодействия с партнёрами.
Надежные решения для OEM-деталей
Boomster предлагает более 37 лет опыта в области услуг OEM «одного окна» в производстве металлических и пластиковых деталей, ЧПУ, ковки, литья, формовки, проводки и сборки с качеством, сертифицированным по ISO.
Услуга OEM «одного окна»
Полный спектр услуг OEM от закупки материалов, производства, индивидуальной отделки, сборки, упаковки до глобальной доставки.
OEM-решения с сертификатом ISO
Надежный тайваньский OEM для металлических, пластиковых и электронных деталей с гарантией качества, сертифицированной по ISO 9001.
Качество, которому вы можете доверять
Сертифицированный по ISO 9001, Boomster обеспечивает строгий контроль качества с отчетами об инспекции, которые можно отслеживать в течение 3 лет или дольше.
Отрасли, которые мы обслуживаем
Поставляя высокое качество для различных секторов, от электроники и медицины до промышленного оборудования, обеспечивая точность и надежность для ваших специализированных нужд.




Устранение дефектов пассивации SUS303 - Компоненты OEM с высокой точностью | Boomster
Boomster является тайваньским производителем оригинального оборудования (OEM) с более чем тридцатилетним опытом работы в области прецизионных металлических и пластиковых компонентов. С 1987 года мы предоставляем комплексные решения, которые включают проектирование инструментов, закупку материалов, ЧПУ-обработку, ковку, литье под давлением металлов (MIM), штамповку, литье, сборку проводки и готовую подсборку.
Сертифицированный по ISO 9001:2015, Boomster осуществляет строгий контроль качества с использованием CMM, 2D проекторов, тестеров твердости, тестеров шероховатости поверхности и различных измерительных инструментов, чтобы гарантировать, что каждая деталь соответствует вашим спецификациям. Мы также поддерживаем ваши требования к соблюдению норм с помощью документации, такой как PPAP, FAI и отчеты SGS, что делает нас надежным партнером для автомобильной, медицинской, электронной и промышленной отраслей.
С многоязычной поддержкой, гибкими объемами производства и эффективной консолидацией отгрузок, Boomster помогает глобальным покупателям снизить сложность закупок и общую стоимость. Наша команда сосредоточена на оперативной коммуникации, инженерном сотрудничестве и долгосрочных партнерствах, что позволяет вам разрабатывать конкурентоспособные продукты с стабильным качеством и своевременной доставкой.