
Cromagem com Acabamento de Alto Brilho para Componentes de Cobre - Fabricação de Componentes Metálicos & Plásticos | Boomster
Diante de marcas persistentes de usinagem, microrriscos e irregularidades superficiais em componentes externos de cobre, alcançar o brilho ultrarrefinado e de alto lustro exigido pelos clientes é um desafio formidável de engenharia. Este projeto utiliza uma base robusta de substrato de cobre, executando uma rigorosa sequência de polimento e galvanoplastia em várias etapas para refinar progressivamente a integridade da superfície, culminando em um acabamento cromado de alto brilho impecável. Ao eliminar com sucesso defeitos superficiais profundamente enraizados e a falta de nitidez nos contornos das bordas, transformamos superfícies comuns em acabamentos de alto brilho premium, consistentes e suaves, elevando substancialmente o valor do produto e a confiança dos clientes. Boomster oferece serviços de usinagem CNC de alta precisão em Taiwan com controle de qualidade ISO 9001 rigoroso, expertise em múltiplos materiais, peças de alta tolerância e suporte OEM global.
Cromagem com Acabamento de Alto Brilho para Componentes de Cobre
Superando Marcas de Ferramentas e Microimperfeições para uma Estética Premium
Diante de marcas persistentes de usinagem, microrriscos e irregularidades superficiais em componentes externos de cobre, alcançar o brilho ultrarrefinado e de alto lustro exigido pelos clientes é um desafio formidável de engenharia. Este projeto utiliza uma base robusta de substrato de cobre, executando uma rigorosa sequência de polimento e galvanoplastia em várias etapas para refinar progressivamente a integridade da superfície, culminando em um acabamento cromado de alto brilho impecável. Ao eliminar com sucesso defeitos superficiais profundamente enraizados e a falta de nitidez nos contornos das bordas, transformamos superfícies comuns em acabamentos de alto brilho premium, consistentes e suaves, elevando substancialmente o valor do produto e a confiança dos clientes.
Contexto do Caso
Este projeto concentra-se em ferragens decorativas externas de metal premium para violões acústicos de alto padrão. As especificações rigorosas do cliente exigiam um brilho intenso e excepcional obtido por galvanoplastia, zero microrriscos nas superfícies visuais principais e consistência visual intransigente em contornos, bordas e raios complexos.
Desafios de qualidade em componentes exteriores de alto brilho
Durante a fase de prototipagem e execução piloto de ferragens externas de alto brilho, até mesmo imperfeições microscópicas na superfície são ampliadas sob luz direta. Os principais gargalos e desafios de qualidade encontrados incluíram:
• Textura do substrato e imperfeições localizadas: marcas de usinagem, arranhões ou pequenas depressões não podem ser totalmente mascarados apenas pela galvanoplastia subsequente. Defeitos profundos exigem uma avaliação prévia rigorosa quanto à possibilidade de polimento, para garantir que o revestimento possa proporcionar uma cobertura completa e evitar comprometer diretamente a estética final.
• Uniformidade do Brilho e Consistência dos Detalhes: A variação dos parâmetros de usinagem em superfícies planas, curvas compostas e raios acentuados frequentemente provoca névoa localizada, microrriscos residuais ou distorção do contorno, dificultando a garantia de uma qualidade uniforme em todas as principais zonas visuais.
• Risco de distribuição e cobertura da galvanoplastia: uma espessura inconsistente do revestimento intermediário ou resíduos de composto de polimento e contaminantes oleosos provenientes do pré-tratamento podem facilmente desencadear defeitos superficiais graves durante o polimento final de alto brilho.
Projeto do Processo: Do Substrato de Cobre Bruto ao Produto com Acabamento Espelhado
Como este projeto envolvia componentes externos de cobre, integramos a inspeção das matérias-primas, o polimento em várias etapas e a galvanoplastia controlada em um fluxo de trabalho sincronizado, atribuindo objetivos precisos de tratamento de superfície a cada etapa operacional. As camadas de revestimento e os parâmetros de usinagem foram meticulosamente configurados com base na geometria das peças, nos requisitos estéticos e nos resultados dos testes:
Fluxo do processo: Verificação do substrato de cobre → Polimento primário → Eletrodeposição de primeira etapa → Polimento para brilho → Cromagem final e verificação da qualidade
O polimento primário estabelece uma superfície de base robusta. O lustro utiliza técnicas abrasivas especializadas para revelar uma refletividade profunda. Controlamos rigorosamente a aderência e a espessura das camadas de revestimento intermediárias e finais, aplicando um gerenciamento diferenciado em arestas vivas, saliências e cavidades rebaixadas. A limpeza completa após o lustro elimina totalmente os resíduos do composto de polimento e de óleo, estabelecendo uma camada inferior extremamente estável para uma deposição impecável de cromo espelhado.
• Etapa 1: Verificação do substrato
A verificação inicial inspeciona a condição do substrato de cobre bruto e as principais zonas visuais, atribuindo margens adequadas de remoção de material com base na gravidade da textura e na profundidade dos defeitos. As falhas que ultrapassam os limites razoáveis de correção mecânica são avaliadas quanto à possibilidade de usinagem corretiva alternativa antes do polimento.
• Etapa 2: Polimento Primário
Equilibrando superfícies planas, curvas compostas e transições de borda, esta etapa elimina progressivamente as marcas de usinagem e as linhas profundas das ferramentas, evitando o arredondamento das bordas ou a distorção dimensional do contorno. A remoção completa de resíduos estabelece uma base refinada para a galvanoplastia subsequente.
• Etapa 3: Eletrodeposição da Primeira Fase
O objetivo principal aqui é verificar a composição, a espessura e a adesão interfacial da liga de revestimento intermediária para garantir uma distribuição uniforme da camada. Isso proporciona condições ideais de usinagem para o polimento brilhante subsequente, prevenindo eficazmente defeitos localizados após o revestimento causados por espessura irregular ou contaminação.
• Etapa 4: Polimento com brilho
Executada em estreita colaboração com nosso parceiro de galvanoplastia, esta etapa monitora a espessura e a aderência do revestimento intermediário, enquanto regula rigorosamente as taxas de remoção de material e as técnicas de polimento manual, prestando atenção meticulosa às transições das bordas, aos contornos convexos e às cavidades rebaixadas.
• Etapa 5: Cromagem Final e Verificação de Qualidade
O desengorduramento químico completo e a limpeza ultrassônica removem totalmente a cera de polimento, os óleos e os resíduos de partículas, finalizando o pré-tratamento. A deposição final de cromo é executada rigorosamente de acordo com as especificações de galvanoplastia mutuamente acordadas, seguida de uma inspeção visual e dimensional rigorosa utilizando amostras-padrão de limite.
Garantia de Qualidade e Impacto no Cliente
Este projeto foi desenvolvido para maximizar o brilho da superfície, a consistência visual e a integridade dos microdetalhes. Inspeções visuais estruturadas em várias etapas permitiram a detecção precoce de anomalias na superfície, reduzindo drasticamente o risco de propagação de defeitos até o revestimento final. A aceitação final segue rigorosamente as amostras-limite acordadas, os critérios de inspeção e os protocolos de testes funcionais. As principais conquistas do controle de qualidade incluem:
Aprimoramento Dramático da Textura da Superfície
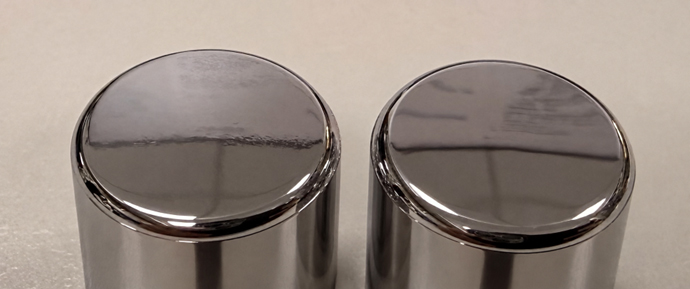
Linhas iniciais de usinagem, ondulações na superfície e opacidade foram resolvidas com sucesso, proporcionando um acabamento espelhado refletivo requintado, contínuo e de alta nitidez.
Comparação visual: A amostra à esquerda mostra uma superfície polida em uma única passagem, com distorção óptica perceptível e ondulações horizontais.A amostra à direita mostra uma superfície avançada com polimento brilhante, reflexos suaves e contínuos e maior nitidez espelhada.
Identificação Antecipada de Riscos e Redução de Defeitos
Inspeções sistemáticas em cada etapa e controles rigorosos do processo reduziram substancialmente as taxas de sucata ao detectar e corrigir antecipadamente desvios superficiais antes do acabamento final.
Impulsionando a Confiança dos Clientes e o Sucesso Comercial
Considerando os custos adicionais específicos deste fluxo de trabalho, relacionados ao polimento secundário, à limpeza e à inspeção em várias etapas, o acabamento cromado de qualidade espelhada geralmente apresenta um acréscimo de 20% a 40% em relação à galvanoplastia decorativa padrão. Os custos reais de produção variam naturalmente de acordo com as dimensões dos componentes, a geometria complexa, a área de superfície ativa, os defeitos da matéria-prima, a dificuldade de polimento, o volume do pedido, as especificações de revestimento e os padrões de teste. Contornos intrincados, reentrâncias profundas ou retrabalho manual extensivo influenciam ainda mais as estruturas de custos. No entanto, para este projeto, transformar superfícies inaceitavelmente defeituosas, nebulosas e texturizadas em um acabamento espelhado impecável e de alta consistência garantiu com sucesso a confiança do cliente e pedidos recorrentes de alto valor.
Estabelecimento do Controle de Processos Padronizado
A prevenção sistemática de riscos e os parâmetros de controle estruturados (resumidos na Tabela 1) garantem uma uniformidade excepcional da superfície entre lotes.
| Etapa do Processo | Principal Fator de Risco | Foco do Controle e da Verificação | Objetivo de Qualidade |
|---|---|---|---|
| Verificação do Substrato e Polimento Primário | Marcas residuais de usinagem ou deformação do contorno | Verificar defeitos do substrato, zonas visuais principais e margens de remoção de material | Estabelecer uma base de superfície refinada |
| Eletrodeposição da primeira etapa | Espessura insuficiente ou baixa aderência | Verifique a composição da liga de revestimento, a espessura e a integridade da camada | Proporcione condições ideais para a usinagem subsequente |
| Polimento para obter brilho | Técnica inadequada ou ferramentas impróprias | Regule a técnica de polimento e inspecione a reflexão óptica e os raios das bordas | Aperfeiçoe e maximize o efeito de brilho |
| Revestimento final e aprovação da qualidade | Variação visual ou desempenho não verificado | Concluir a limpeza de pré-tratamento e inspecionar de acordo com as amostras-limite acordadas | Confirmar as especificações estéticas e de engenharia |
Conclusão
FAQ relacionada: Superando marcas de ferramentas e microimperfeições no cromado de alto brilho
FAQ técnica: Bem-vindo à nossa seção de FAQ técnica. Aqui, respondemos às dúvidas comuns dos clientes sobre padrões de tratamento de superfície, estruturas de controle de qualidade e procedimentos de colaboração para acabamento de metais de precisão.
Soluções Confiáveis de Peças OEM
Boomster traz mais de 37 anos de experiência em OEM de uma parada em peças de metal, plástico, CNC, forjamento, fundição, moldagem, fiação e montagem com qualidade certificada ISO.
Serviço OEM de uma parada
Serviços OEM completos desde a aquisição de materiais, fabricação, acabamento personalizado, montagem, embalagem e entrega global.
Soluções OEM Certificadas ISO
OEM confiável de Taiwan para peças de metal, plástico e eletrônicas com garantia de qualidade certificada ISO 9001.
Qualidade em que Você Pode Confiar
Certificada ISO 9001, Boomster oferece controle de qualidade rigoroso com relatórios de inspeção rastreáveis por 3 anos ou mais.
Indústrias que Atendemos
Fornecendo alta qualidade para diversos setores, desde eletrônicos e médicos até equipamentos industriais, garantindo precisão e confiabilidade para suas necessidades especializadas.
Cromagem com Acabamento de Alto Brilho para Componentes de Cobre - Componentes OEM de Alta Tolerância | Boomster
Boomster é um fabricante OEM baseado em Taiwan com mais de três décadas de experiência em componentes metálicos e plásticos de precisão. Desde 1987, fornecemos soluções completas que incluem design de ferramentas, aquisição de materiais, usinagem CNC, forjamento, moldagem por injeção de metal (MIM), estampagem, fundição, chicotes elétricos e submontagem turnkey.
Certificado pela ISO 9001:2015, Boomster implementa um rigoroso controle de qualidade utilizando CMM, projetores 2D, medidores de dureza, medidores de rugosidade superficial e vários calibradores para garantir que cada peça atenda às suas especificações. Também apoiamos seus requisitos de conformidade com documentação como PPAP, FAI e relatórios SGS, tornando-nos um parceiro confiável para aplicações automotivas, médicas, eletrônicas e industriais.
Com suporte multilíngue, volumes de produção flexíveis e consolidação de remessas eficiente, Boomster ajuda compradores globais a reduzir a complexidade de aquisição e o custo total. Nossa equipe se concentra em comunicação responsiva, colaboração em engenharia e parcerias de longo prazo, permitindo que você desenvolva produtos competitivos com qualidade estável e entrega pontual.