
Eliminando defeitos de passivação do SUS303 - Fabricação de Componentes Metálicos & Plásticos | Boomster
Este estudo de caso aborda problemas graves de névoa branca e descoloração encontrados em componentes essenciais de transmissão com travamento seguro após o tratamento de passivação conforme a norma ASTM A967. Por meio de um fluxo de trabalho sistemático para solucionar problemas desde a causa raiz, nossa equipe de engenharia calibrou com precisão quatro etapas essenciais do processo: desengorduramento e limpeza, vida útil do banho e controle químico, cinética do tempo de imersão e otimização da proporção de ácido. Esta intervenção eliminou com sucesso o sobreataque microscópico e a dispersão de luz na superfície de aço inoxidável, restaurando completamente um brilho metálico uniforme. Os componentes foram posteriormente submetidos a testes rigorosos de resistência à corrosão e verificação de torque, garantindo uma operação mecânica segura contra falhas a longo prazo. Boomster oferece serviços de usinagem CNC de alta precisão em Taiwan com controle de qualidade ISO 9001 rigoroso, expertise em múltiplos materiais, peças de alta tolerância e suporte OEM global.
Eliminando defeitos de passivação do SUS303
Uma otimização de processo em 4 etapas que atende às normas ASTM A967
Este estudo de caso aborda problemas graves de névoa branca e descoloração encontrados em componentes essenciais de transmissão com travamento seguro após o tratamento de passivação conforme a norma ASTM A967. Por meio de um fluxo de trabalho sistemático para solucionar problemas desde a causa raiz, nossa equipe de engenharia calibrou com precisão quatro etapas essenciais do processo: desengorduramento e limpeza, vida útil do banho e controle químico, cinética do tempo de imersão e otimização da proporção de ácido. Esta intervenção eliminou com sucesso o sobreataque microscópico e a dispersão de luz na superfície de aço inoxidável, restaurando completamente um brilho metálico uniforme. Os componentes foram posteriormente submetidos a testes rigorosos de resistência à corrosão e verificação de torque, garantindo uma operação mecânica segura contra falhas a longo prazo.
Contexto do caso
O componente deste projeto atua como o elemento central de transmissão (eixo de acionamento) em um mecanismo comercial de travamento de cofres. Durante os ciclos de travamento e destravamento, o componente é submetido a torques extremos de impacto e forças dinâmicas de cisalhamento.
• Aplicação do produto: Eixo de acionamento de transmissão central para mecanismos de travamento de cofres.
• Grau do material: SUS 303.
• Ambiente de operação: Instalado em mecanismos internos fechados de cofres, responsável por transmitir tensões mecânicas instantâneas durante as operações de travamento e destravamento.
• Requisitos de qualidade:
- Torque instantâneo e resistência ao cisalhamento: Deve suportar cargas mecânicas frequentes e de alto impacto. O material e os perfis das roscas exigem excepcional resistência à fadiga e ao cisalhamento.
- Resistência à corrosão a longo prazo e ausência de travamentos: como um componente crítico de segurança, a peça deve oferecer décadas de serviço confiável sem enferrujar ou emperrar. A corrosão em frestas causada pelo ambiente ou o travamento poderiam bloquear permanentemente o mecanismo do cofre, levando a situações de entrada destrutiva.
• Especificação da superfície: Deve cumprir integralmente as normas de passivação química ASTM A967.
Pontos problemáticos do cliente
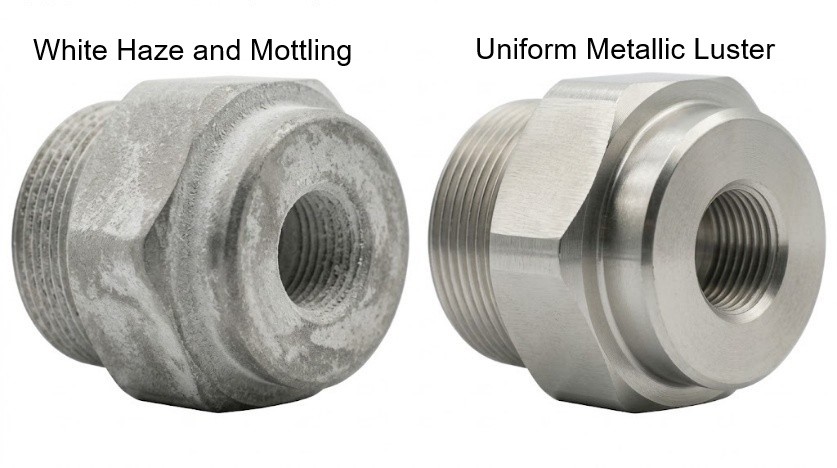
Após o tratamento de passivação padrão ASTM A967, os componentes apresentaram uma névoa branca intensa e descoloração irregular, não exibindo o brilho metálico uniforme característico do aço inoxidável. Esse defeito superficial levantou imediatamente preocupações críticas quanto à eficácia funcional da camada de passivação conforme a ASTM A967:
- Preocupações com a película passiva empobrecida em cromo: Receio de que a película esbranquiçada e turva indicasse uma camada passiva incompleta, comprometendo a proteção contra a corrosão a longo prazo.
- Riscos estruturais e funcionais: A formação de pequenas cavidades microscópicas nas superfícies das roscas pode prejudicar o encaixe entre elas, aumentando o risco de travamento, gripagem ou falha catastrófica sob torque máximo de impacto.
Tecnologia Principal e Processo de Solução de Problemas em Quatro Etapas
Para resolver os defeitos de névoa branca e descoloração nos componentes roscados de SUS303, iniciamos um Processo Estruturado de Solução de Problemas. Trabalhando em estreita colaboração com nossa equipe de engenharia da qualidade, parceiros da cadeia de suprimentos e instalações de passivação química, realizamos uma análise de causa raiz e testes sistemáticos. As ações corretivas foram estruturadas em um plano de contenção escalonado de quatro etapas, alcançando com sucesso 100% de resolução da qualidade:
• Etapa 1: Otimização do Desengorduramento e da Limpeza ➔ Melhoria de 30% (Óleos residuais na superfície reduzidos, mas persistiu uma névoa branca localizada)
• Etapa 2: Controle da Vida Útil do Banho de Passivação ➔ Melhoria de 60% (Brilho metálico recuperado, área de descoloração reduzida)
• Etapa 3: Ajuste Fino do Tempo de Imersão ➔ Melhoria de 85% (Grande aprimoramento visual, permaneceu uma pequena variação de cor)
• Etapa 4: Ajuste da Proporção de Ácido e Padronização do POP ➔ Melhoria de 100% (Névoa branca completamente eliminada, aprovado no teste de névoa salina ASTM A967)
Detalhes da implementação
• Etapa 1: Desengorduramento pós-CNC e enxaguamento de alta pressão de furos cegos
- Causa raiz: Durante a usinagem CNC, fluidos de corte de alta viscosidade tendiam a se acumular em geometrias internas e furos cegos. Quando introduzidos no banho ácido, esses resíduos de óleo retidos impediam a formação uniforme da película de óxido, resultando em manchas na superfície.
- Ação corretiva: Foi implementado um desengorduramento ultrassônico em três etapas, combinado com uma lavagem direcionada por pulverização de alta pressão, para garantir a remoção completa de películas espessas de óleo.
- Resultado: A limpeza da superfície melhorou visivelmente, reduzindo a área de névoa branca em aproximadamente 30%. No entanto, persistiram marcas irregulares na superfície, confirmando que os resíduos de óleo eram um fator contribuinte, mas não a única causa-raiz.
• Etapa 2: Renovação do banho de passivação e controle da concentração de íons metálicos
- Causa raiz: A inspeção da gestão de produtos químicos da instalação de passivação revelou que o uso prolongado e repetido do banho ácido havia acumulado excesso de íons metálicos dissolvidos (Fe2+, Ni2+) e impurezas, causando a precipitação secundária de íons metálicos nas superfícies dos componentes durante a reação.
- Ação corretiva: O banho de passivação foi drenado e reabastecido com ácido novo, foram estabelecidos protocolos diários de titulação ácido-base, implementadas curvas de controle da concentração de íons de ferro e instituídos limites rigorosos para a substituição do banho.
- Resultado: O brilho metálico foi recuperado, e as áreas manchadas diminuíram ainda mais (melhoria de 60%), embora pequenas variações de cor ainda permanecessem visíveis sob determinados ângulos de iluminação.
• Etapa 3: Ajuste fino do tempo de imersão e controle da cinética da reação
- Causa raiz: O aço inoxidável SUS303 é altamente sensível aos tempos de exposição à decapagem e à passivação. A duração excessiva da imersão provocou um ataque ácido preferencial às inclusões de sulfeto de manganês (MnS) na matriz do aço, desencadeando micropites, aumento da dispersão da luz e uma aparência superficial branca e turva.
- Ação corretiva: As janelas de imersão em ácido foram rigorosamente reduzidas e controladas por meio de temporizadores digitais e sistemas automatizados de içamento, eliminando discrepâncias humanas na cronometragem.
- Resultado: A qualidade visual melhorou significativamente (85% de melhoria), com a névoa branca restrita a manchas insignificantes.
• Etapa 4: Otimização da proporção de ácido e padronização dos POPs
- Causa raiz: As proporções de ácido nítrico puro apresentavam acidez excessiva, fazendo com que a taxa de ataque químico ao SUS303 com alto teor de enxofre superasse a taxa de formação da película protetora de óxido enriquecida com cromo, resultando em micro-sobrerremoção do substrato.
- Ação corretiva:
1. Formulação ácida otimizada: ajustada aos padrões ASTM A967 Nitric 2 ou Nitric 3, incorporando um acelerador de dicromato de sódio (ou sistemas de ácido cítrico otimizados), que forma rapidamente uma película de óxido protetora e densa, ao mesmo tempo que suprime a dissolução excessiva do metal de base.
2. Estabelecimento de POPs padronizados: Integração do pré-tratamento, do controle preciso do tempo e de enxágues com água pura em dois estágios aos Procedimentos Operacionais Padrão (POPs) formais de produção em massa, garantindo a estabilidade entre lotes.
- Resultado: Os componentes recuperaram totalmente seu brilho metálico uniforme de aço inoxidável, sem qualquer discrepância visual de cor em relação às peças correspondentes, alcançando uma melhoria de qualidade de 100%.
Resultados
Por meio desta investigação direcionada das causas-raiz e do aprimoramento do processo de fabricação, o projeto alcançou os seguintes resultados concretos:
• Restauração estética da superfície: Eliminou completamente a névoa branca e as manchas, restaurando integralmente o brilho metálico uniforme original do aço inoxidável.
• Verificação de corrosão e integridade estrutural: Foi aprovado com sucesso no teste de névoa salina ASTM A967, garantindo resistência à corrosão a longo prazo.
• Garantia da Qualidade da Montagem: Eliminou incompatibilidades visuais de cor com os componentes correspondentes e verificou a ausência de travamentos do mecanismo durante ciclos prolongados de impacto de alta frequência, recebendo grandes elogios do cliente e garantindo uma transição tranquila para a produção em volume de longo prazo.
Conclusão
FAQ Relacionado: Solução de Defeitos de Passivação do SUS303 — Otimização do Processo ASTM A967
Tem dúvidas técnicas sobre nosso processo? Explore nossa seção de FAQ abaixo para saber mais sobre nossas especificações químicas, controles de qualidade e fluxos de trabalho de parceria.
Soluções Confiáveis de Peças OEM
Boomster traz mais de 37 anos de experiência em OEM de uma parada em peças de metal, plástico, CNC, forjamento, fundição, moldagem, fiação e montagem com qualidade certificada ISO.
Serviço OEM de uma parada
Serviços OEM completos desde a aquisição de materiais, fabricação, acabamento personalizado, montagem, embalagem e entrega global.
Soluções OEM Certificadas ISO
OEM confiável de Taiwan para peças de metal, plástico e eletrônicas com garantia de qualidade certificada ISO 9001.
Qualidade em que Você Pode Confiar
Certificada ISO 9001, Boomster oferece controle de qualidade rigoroso com relatórios de inspeção rastreáveis por 3 anos ou mais.
Indústrias que Atendemos
Fornecendo alta qualidade para diversos setores, desde eletrônicos e médicos até equipamentos industriais, garantindo precisão e confiabilidade para suas necessidades especializadas.




Eliminando defeitos de passivação do SUS303 - Componentes OEM de Alta Tolerância | Boomster
Boomster é um fabricante OEM baseado em Taiwan com mais de três décadas de experiência em componentes metálicos e plásticos de precisão. Desde 1987, fornecemos soluções completas que incluem design de ferramentas, aquisição de materiais, usinagem CNC, forjamento, moldagem por injeção de metal (MIM), estampagem, fundição, chicotes elétricos e submontagem turnkey.
Certificado pela ISO 9001:2015, Boomster implementa um rigoroso controle de qualidade utilizando CMM, projetores 2D, medidores de dureza, medidores de rugosidade superficial e vários calibradores para garantir que cada peça atenda às suas especificações. Também apoiamos seus requisitos de conformidade com documentação como PPAP, FAI e relatórios SGS, tornando-nos um parceiro confiável para aplicações automotivas, médicas, eletrônicas e industriais.
Com suporte multilíngue, volumes de produção flexíveis e consolidação de remessas eficiente, Boomster ajuda compradores globais a reduzir a complexidade de aquisição e o custo total. Nossa equipe se concentra em comunicação responsiva, colaboração em engenharia e parcerias de longo prazo, permitindo que você desenvolva produtos competitivos com qualidade estável e entrega pontual.