
Eliminación de defectos de pasivado en SUS303 - Fabricación de Componentes Metálicos y Plásticos | Boomster
Este estudio de caso aborda graves problemas de velo blanco y decoloración encontrados en componentes principales de transmisión con bloqueo de seguridad tras el tratamiento de pasivación conforme a la norma ASTM A967. Mediante un flujo de trabajo sistemático para resolver problemas desde su causa raíz, nuestro equipo de ingeniería calibró con precisión cuatro etapas clave del proceso: desengrase y limpieza, vida útil del baño y control químico, cinética del tiempo de inmersión y optimización de la proporción de ácido. Esta intervención eliminó con éxito el sobregrabado microscópico y la dispersión de la luz en la superficie de acero inoxidable, restaurando por completo un brillo metálico uniforme. Posteriormente, los componentes superaron rigurosas pruebas de resistencia a la corrosión y verificación del par de torsión, garantizando un funcionamiento mecánico seguro y sin fallos a largo plazo. Boomster proporciona servicios de maquinado CNC de alta precisión en Taiwán con un estricto control de calidad ISO 9001, experiencia en múltiples materiales, piezas de tolerancia ajustada y soporte OEM global.
Eliminación de defectos de pasivado en SUS303
Optimización de procesos en 4 etapas conforme a las normas ASTM A967
Este estudio de caso aborda graves problemas de velo blanco y decoloración encontrados en componentes principales de transmisión con bloqueo de seguridad tras el tratamiento de pasivación conforme a la norma ASTM A967. Mediante un flujo de trabajo sistemático para resolver problemas desde su causa raíz, nuestro equipo de ingeniería calibró con precisión cuatro etapas clave del proceso: desengrase y limpieza, vida útil del baño y control químico, cinética del tiempo de inmersión y optimización de la proporción de ácido. Esta intervención eliminó con éxito el sobregrabado microscópico y la dispersión de la luz en la superficie de acero inoxidable, restaurando por completo un brillo metálico uniforme. Posteriormente, los componentes superaron rigurosas pruebas de resistencia a la corrosión y verificación del par de torsión, garantizando un funcionamiento mecánico seguro y sin fallos a largo plazo.
Antecedentes del caso
El componente de este proyecto sirve como elemento central de transmisión (eje de transmisión) dentro de un mecanismo comercial de cierre de cajas fuertes. Durante los ciclos de cierre y apertura, el componente está sometido a un par de impacto extremo y a fuerzas dinámicas de cizallamiento.
• Aplicación del producto: Eje de transmisión central para mecanismos de cierre de cajas fuertes.
• Grado del material: SUS 303.
• Entorno operativo: Ubicado dentro de mecanismos internos cerrados de cajas fuertes, encargado de transmitir esfuerzos mecánicos instantáneos durante las operaciones de cierre y apertura.
• Requisitos de calidad:
- Par instantáneo y resistencia al cizallamiento: Debe soportar cargas mecánicas frecuentes y de alto impacto. El material y los perfiles de rosca requieren una resistencia excepcional a la fatiga y al cizallamiento.
- Resistencia a la corrosión a largo plazo y cero atascos: Como componente de seguridad crítico, la pieza debe ofrecer décadas de servicio fiable sin oxidarse ni agarrotarse. La corrosión ambiental en hendiduras o el agarrotamiento podrían bloquear permanentemente el mecanismo de la caja fuerte, lo que provocaría situaciones de acceso destructivo.
• Especificación de la superficie: Debe cumplir plenamente con las normas de pasivación química ASTM A967.
Puntos problemáticos del cliente
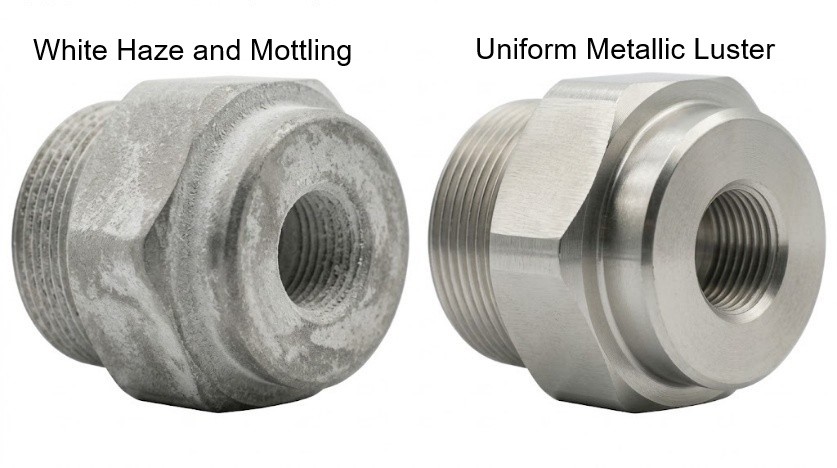
Tras el tratamiento de pasivación estándar conforme a la norma ASTM A967, los componentes presentaron una intensa neblina blanca y una decoloración irregular, sin mostrar el característico brillo metálico uniforme del acero inoxidable. Este defecto superficial suscitó de inmediato serias preocupaciones sobre la eficacia funcional de la capa de pasivación conforme a la norma ASTM A967:
- Preocupaciones sobre la película pasiva empobrecida en cromo: Temor de que la película blanca y nebulosa indicara una capa pasiva incompleta, comprometiendo la protección contra la corrosión a largo plazo.
- Riesgos estructurales y funcionales: Las picaduras microscópicas en las superficies de las roscas podrían dificultar el acoplamiento de las roscas, aumentando el riesgo de atascamiento, gripado o fallo catastrófico bajo un par de impacto máximo.
Tecnología principal y proceso de resolución de problemas en cuatro etapas
Para resolver los defectos de neblina blanca y decoloración en los componentes roscados de SUS303, iniciamos un proceso estructurado de resolución de problemas. En estrecha colaboración con nuestro equipo de ingeniería de calidad, socios de la cadena de suministro e instalaciones de pasivado químico, realizamos un análisis de las causas raíz y pruebas sistemáticas. Las acciones correctivas se estructuraron en un plan de contención escalonado de cuatro etapas, logrando resolver el 100 % de los problemas de calidad:
• Etapa 1: Optimización del desengrase y la limpieza ➔ Mejora del 30 % (Se redujeron los aceites residuales de la superficie, pero persistió una neblina blanca localizada)
• Etapa 2: Control de la vida útil del baño de pasivado ➔ Mejora del 60 % (Se recuperó el brillo metálico y se redujo el área de decoloración)
• Etapa 3: Ajuste preciso del tiempo de inmersión ➔ Mejora del 85 % (Gran mejora visual; persistió una ligera variación de color)
• Etapa 4: Ajuste de la proporción de ácido y estandarización de los POE ➔ Mejora del 100 % (La neblina blanca se eliminó por completo y se superó la prueba de niebla salina ASTM A967)
Detalles de implementación
• Etapa 1: Desengrasado posterior al mecanizado CNC y enjuague a alta presión de orificios ciegos
- Causa raíz: Durante el mecanizado CNC, los fluidos de corte de alta viscosidad tendían a acumularse en las geometrías internas y los orificios ciegos. Al introducirse en el baño ácido, estos residuos de aceite atrapados impedían la formación uniforme de la película de óxido, lo que provocaba manchas en la superficie.
- Acción correctiva: Se implementó un desengrase ultrasónico de tres etapas combinado con un enjuague direccional específico mediante pulverización a alta presión para garantizar la eliminación completa de las películas de aceite pesado.
- Resultado: La limpieza de la superficie mejoró notablemente, reduciendo aproximadamente un 30 % el área con velo blanco. Sin embargo, persistieron marcas superficiales irregulares, lo que confirmó que los residuos de aceite eran un factor contribuyente, pero no la única causa raíz.
• Etapa 2: Renovación del baño de pasivación y control de la concentración de iones metálicos
- Causa raíz: La inspección de la gestión de productos químicos de la instalación de pasivación reveló que el uso prolongado y repetido del baño ácido había acumulado un exceso de iones metálicos disueltos (Fe2+, Ni2+) e impurezas, lo que provocaba la precipitación secundaria de iones metálicos sobre las superficies de los componentes durante la reacción.
- Acción correctiva: Se enjuagó y rellenó el baño de pasivación con ácido nuevo, se establecieron protocolos diarios de titulación ácido-base, se implementaron curvas de control de la concentración de iones de hierro y se instituyeron umbrales estrictos para el reemplazo del baño.
- Resultado: El brillo metálico se recuperó y las áreas moteadas se redujeron aún más (mejora del 60 %), aunque siguieron siendo visibles ligeras variaciones de color bajo determinados ángulos de iluminación.
• Etapa 3: Ajuste preciso del tiempo de inmersión y control de la cinética de reacción
- Causa raíz: El acero inoxidable SUS303 es muy sensible a los tiempos de exposición al decapado y la pasivación. Una duración excesiva de la inmersión provocó un ataque ácido preferencial sobre las inclusiones de sulfuro de manganeso (MnS) dentro de la matriz de acero, lo que desencadenó microporos, un aumento de la dispersión de la luz y un aspecto superficial blanco y nebuloso.
- Acción correctiva: Se acortaron estrictamente y se controlaron rigurosamente los tiempos de inmersión en ácido mediante temporizadores digitales y sistemas automatizados de elevación, eliminando las discrepancias humanas en la medición del tiempo.
- Resultado: La calidad visual mejoró significativamente (85 % de mejora), y la neblina blanca quedó restringida a parches insignificantes.
• Etapa 4: Optimización de la proporción de ácido y estandarización de los procedimientos operativos estándar
- Causa raíz: Las proporciones de ácido nítrico puro presentaban una acidez excesiva, lo que hacía que la velocidad de ataque químico sobre el SUS303 con alto contenido de azufre superara la velocidad de formación de la película protectora de óxido enriquecida con cromo, provocando un microataque excesivo del sustrato.
- Acción correctiva:
1. Formulación ácida optimizada: Se ha adaptado a las normas Nitric 2 o Nitric 3 de ASTM A967, incorporando un acelerador de dicromato de sodio (o sistemas optimizados de ácido cítrico), que forma rápidamente una película de óxido protectora y densa, al tiempo que suprime la disolución excesiva del metal base.
2. Establecimiento de PNT estandarizados: Se integraron el pretratamiento, la temporización precisa y los enjuagues con agua pura en dos etapas en los Procedimientos Normalizados de Trabajo (PNT) formales de producción en masa para garantizar la estabilidad entre lotes.
- Resultado: Los componentes recuperaron por completo su brillo metálico uniforme de acero inoxidable, sin ninguna discrepancia visual de color con respecto a las piezas de acoplamiento, logrando una mejora de calidad del 100 %.
Resultados
Mediante esta investigación específica de las causas raíz y el perfeccionamiento del proceso de fabricación, el proyecto logró los siguientes resultados concretos:
• Restauración estética de la superficie: Se eliminaron por completo la neblina blanca y las manchas, restaurando totalmente el brillo metálico uniforme original del acero inoxidable.
• Verificación de la corrosión y la estructura: Superó con éxito la prueba de niebla salina ASTM A967, garantizando una resistencia a la corrosión a largo plazo.
• Garantía de calidad del ensamblaje: Se eliminó la discrepancia visual de color con los componentes de acoplamiento y se verificó que no hubiera atascos del mecanismo durante ciclos prolongados de impactos de alta frecuencia, lo que recibió grandes elogios del cliente y aseguró una transición fluida a la producción de alto volumen a largo plazo.
Conclusión
Preguntas frecuentes relacionadas: Solución de defectos de pasivado del SUS303 — optimización del proceso conforme a ASTM A967
¿Tiene preguntas técnicas sobre nuestro proceso? Explore nuestra sección de preguntas frecuentes a continuación para profundizar en nuestras especificaciones químicas, controles de calidad y flujos de trabajo de colaboración.
Soluciones de Piezas OEM Confiables
Boomster aporta más de 37 años de experiencia en servicio OEM integral en piezas de metal, plástico, CNC, forjado, fundición, moldeo, cableado y ensamblaje con calidad certificada por ISO.
Servicio OEM integral
Servicios OEM completos desde la adquisición de materiales, fabricación, acabado personalizado, ensamblaje, empaque y entrega global.
Soluciones OEM Certificadas por ISO
OEM confiable de Taiwán para piezas de metal, plástico y electrónicas con garantía de calidad certificada por ISO 9001.
Calidad en la que Puede Confiar
Certificado ISO 9001, Boomster ofrece un control de calidad estricto con informes de inspección rastreables por 3 años o más.
Industrias que Servimos
Suministrando alta calidad a diversos sectores, desde electrónica y medicina hasta equipos industriales, asegurando precisión y fiabilidad para sus necesidades especializadas.




Eliminación de defectos de pasivado en SUS303 - Componentes OEM de Alta Tolerancia | Boomster
Boomster es un fabricante OEM con sede en Taiwán con más de tres décadas de experiencia en componentes metálicos y plásticos de precisión. Desde 1987, hemos proporcionado soluciones integrales que incluyen diseño de herramientas, abastecimiento de materiales, mecanizado CNC, forjado, moldeo por inyección de metal (MIM), estampado, fundición, arneses de cable y subensamblaje llave en mano.
Certificado según ISO 9001:2015, Boomster implementa un estricto control de calidad utilizando CMM, proyectores 2D, medidores de dureza, medidores de rugosidad superficial y varios calibradores para garantizar que cada pieza cumpla con sus especificaciones. También apoyamos sus requisitos de cumplimiento con documentación como PPAP, FAI e informes SGS, lo que nos convierte en un socio confiable para aplicaciones automotrices, médicas, electrónicas e industriales.
Con soporte multilingüe, volúmenes de producción flexibles y una consolidación de envíos eficiente, Boomster ayuda a los compradores globales a reducir la complejidad de adquisición y el costo total. Nuestro equipo se centra en la comunicación receptiva, la colaboración en ingeniería y las asociaciones a largo plazo, lo que le permite desarrollar productos competitivos con calidad estable y entrega puntual.