
Cromado de alto brillo para componentes de cobre - Fabricación de Componentes Metálicos y Plásticos | Boomster
Ante marcas de mecanizado persistentes, microarañazos e irregularidades superficiales en componentes exteriores de cobre, lograr el brillo de alto lustre y ultrarrefinado que exigen los clientes supone un formidable desafío de ingeniería. Este proyecto utiliza una sólida base de sustrato de cobre y ejecuta una rigurosa secuencia de pulido y galvanoplastia en varias etapas para perfeccionar progresivamente la integridad de la superficie, culminando en un impecable acabado cromado de alto brillo. Al eliminar con éxito los defectos superficiales profundamente arraigados y la falta de nitidez en los contornos de los bordes, transformamos superficies ordinarias en acabados de alto brillo premium, uniformes y suaves, elevando sustancialmente el valor del producto y la confianza de los clientes. Boomster proporciona servicios de maquinado CNC de alta precisión en Taiwán con un estricto control de calidad ISO 9001, experiencia en múltiples materiales, piezas de tolerancia ajustada y soporte OEM global.
Cromado de alto brillo para componentes de cobre
Superando las marcas de herramientas y las microimperfecciones para lograr una estética premium
Ante marcas de mecanizado persistentes, microarañazos e irregularidades superficiales en componentes exteriores de cobre, lograr el brillo de alto lustre y ultrarrefinado que exigen los clientes supone un formidable desafío de ingeniería. Este proyecto utiliza una sólida base de sustrato de cobre y ejecuta una rigurosa secuencia de pulido y galvanoplastia en varias etapas para perfeccionar progresivamente la integridad de la superficie, culminando en un impecable acabado cromado de alto brillo. Al eliminar con éxito los defectos superficiales profundamente arraigados y la falta de nitidez en los contornos de los bordes, transformamos superficies ordinarias en acabados de alto brillo premium, uniformes y suaves, elevando sustancialmente el valor del producto y la confianza de los clientes.
Antecedentes del caso
Este proyecto se centra en herrajes decorativos exteriores de metal de alta gama para guitarras acústicas premium. Las estrictas especificaciones del cliente exigían un brillo y una luminosidad excepcionales mediante galvanoplastia, cero microarañazos en las superficies visuales principales y una consistencia visual intransigente en contornos, bordes y radios complejos.
Desafíos de calidad en componentes exteriores de alto brillo
Durante la fase de creación de prototipos y ejecución piloto de herrajes exteriores de alto brillo, incluso las imperfecciones microscópicas de la superficie se magnifican bajo la luz directa. Los principales cuellos de botella y desafíos de calidad encontrados incluyeron:
• Textura del sustrato y defectos localizados: Las marcas de mecanizado, los arañazos o las pequeñas depresiones no pueden ocultarse por completo únicamente mediante el galvanizado posterior. Los defectos profundos requerían una evaluación previa rigurosa de su pulibilidad para garantizar que el recubrimiento pudiera lograr una cobertura completa y evitar comprometer directamente la estética final.
• Uniformidad del brillo y consistencia de los detalles: La variación de los parámetros de mecanizado en planos, curvas compuestas y radios pronunciados suele provocar velos localizados, microarañazos residuales o distorsión de los contornos, lo que dificulta garantizar una calidad uniforme en las principales zonas visuales.
• Riesgo de distribución y cobertura del galvanizado: Un espesor inconsistente del galvanizado intermedio o los residuos de compuesto de pulido y contaminantes de aceite del pretratamiento pueden provocar fácilmente defectos superficiales graves durante el pulido final de alto brillo.
Diseño del proceso: del sustrato de cobre en bruto al producto con acabado de espejo
Dado que este proyecto incluía componentes exteriores de cobre, integramos la inspección de materias primas, el pulido en varias etapas y la galvanoplastia controlada en un flujo de trabajo sincronizado, asignando objetivos precisos de tratamiento superficial a cada etapa operativa. Las capas de recubrimiento y los parámetros de mecanizado se configuraron meticulosamente en función de la geometría de las piezas, los requisitos estéticos y los resultados de las pruebas:
Flujo del proceso: Verificación del sustrato de cobre → Pulido primario → Electrodeposición de primera etapa → Pulido de brillo → Cromado final y verificación de calidad
El pulido primario establece una superficie base robusta. El abrillantado utiliza técnicas abrasivas especializadas para lograr una reflectividad profunda. Controlamos estrictamente la adherencia y el grosor de las capas de recubrimiento intermedias y finales, aplicando una gestión diferenciada en bordes afilados, salientes y cavidades hundidas. La limpieza exhaustiva posterior al abrillantado elimina por completo los residuos de compuesto de pulido y aceite, estableciendo una capa subyacente sumamente estable para una deposición impecable de cromo espejo.
• Paso 1: Verificación del sustrato
La verificación inicial inspecciona el estado del sustrato de cobre en bruto y las zonas visuales principales, asignando márgenes adecuados de eliminación de material según la gravedad de la textura y la profundidad de los defectos. Las imperfecciones que superan los umbrales razonables de corrección mecánica se evalúan para aplicar un mecanizado correctivo alternativo antes del pulido.
• Paso 2: Pulido principal
Equilibrando superficies planas, curvas compuestas y transiciones de bordes, este paso elimina progresivamente las marcas de mecanizado y las líneas profundas de las herramientas, al tiempo que evita el redondeo de los bordes o la distorsión dimensional del contorno. La eliminación exhaustiva de residuos establece una base refinada para el posterior recubrimiento.
• Paso 3: Electrodeposición de primera etapa
El objetivo principal aquí es verificar la composición, el espesor y la adhesión interfacial de la aleación de recubrimiento intermedio para garantizar una distribución uniforme de la capa. Esto proporciona condiciones óptimas de mecanizado para el posterior pulido de alto brillo, evitando eficazmente los defectos localizados posteriores al recubrimiento causados por un espesor desigual o contaminación.
• Paso 4: Pulido del brillo
Realizado en estrecha colaboración con nuestro socio de galvanoplastia, este paso supervisa el grosor y la adherencia del recubrimiento intermedio, al tiempo que regula estrictamente las tasas de eliminación de material y las técnicas de pulido manual, prestando una atención meticulosa a las transiciones de los bordes, los contornos convexos y las cavidades hundidas.
• Paso 5: Cromado final y verificación de calidad
El desengrase químico exhaustivo y la limpieza ultrasónica eliminan por completo la cera de pulido, los aceites y los residuos de partículas para finalizar el pretratamiento. La deposición final de cromo se realiza estrictamente de acuerdo con las especificaciones de galvanoplastia acordadas mutuamente, seguida de una rigurosa inspección visual y dimensional utilizando muestras maestras de límite.
Garantía de calidad e impacto en el cliente
Este proyecto fue diseñado para maximizar el brillo superficial, la coherencia visual y la integridad de los microdetalles. Las inspecciones visuales estructuradas en varias etapas permitieron detectar anomalías superficiales de forma temprana, reduciendo drásticamente el riesgo de propagación de defectos hasta el recubrimiento final. La aceptación final se ajusta estrictamente a las muestras límite acordadas, los criterios de inspección y los protocolos de pruebas funcionales. Entre los principales logros del control de calidad se incluyen:
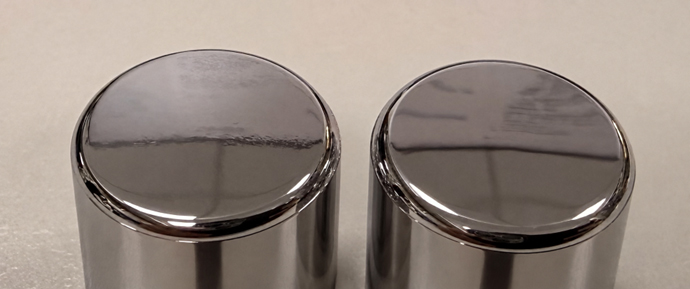
Mejora dramática de la textura superficial
Se eliminaron eficazmente las líneas iniciales de mecanizado, las ondulaciones superficiales y la opacidad, logrando un acabado de espejo reflectante exquisito, continuo y de gran claridad.
Comparación visual: La muestra de la izquierda muestra una superficie pulida en una sola pasada, con una distorsión óptica notable y ondulaciones horizontales.La muestra de la derecha muestra una superficie avanzada pulida con brillo, con reflejos suaves y continuos y una mayor claridad de espejo.
Identificación temprana de riesgos y reducción de defectos
Las inspecciones sistemáticas por etapas y los estrictos controles de procesos redujeron considerablemente las tasas de desperdicio al detectar y corregir las desviaciones superficiales en las primeras etapas, antes del acabado final.
Impulsando la confianza del cliente y el éxito comercial
Teniendo en cuenta los costes adicionales específicos de este flujo de trabajo asociados al pulido secundario, la limpieza y la inspección en varias etapas, el acabado de cromo de calidad espejo generalmente supone un sobrecoste del 20 % al 40 % con respecto al cromado decorativo estándar. Los costos de producción reales varían naturalmente según las dimensiones de los componentes, la geometría compleja, el área de superficie activa, los defectos de las materias primas, la dificultad del pulido, el volumen del pedido, las especificaciones del recubrimiento y los estándares de prueba. Los contornos intrincados, las cavidades profundas o el extenso retrabajo manual influyen aún más en las estructuras de costos. Sin embargo, para este proyecto, transformar superficies inaceptablemente defectuosas, opacas y texturizadas en un acabado de espejo impecable y de alta uniformidad permitió ganarse con éxito la confianza del cliente y obtener pedidos recurrentes de alto valor.
Establecimiento del control de procesos estandarizado
La prevención sistemática de riesgos y los parámetros de control estructurados (resumidos en la Tabla 1) garantizan una uniformidad excepcional de la superficie entre lotes.
| Etapa del proceso | Factor de riesgo principal | Enfoque de control y verificación | Objetivo de calidad |
|---|---|---|---|
| Verificación del sustrato y pulido primario | Marcas de mecanizado residuales o deformación del contorno | Verificar los defectos del sustrato, las zonas visuales clave y los márgenes de eliminación de material | Establecer una base de superficie refinada |
| Electrodeposición de primera etapa | Espesor insuficiente o mala adherencia | Verificar la composición de la aleación de recubrimiento, el espesor y la integridad de la capa | Proporcionar condiciones óptimas para el mecanizado posterior |
| Pulido para dar brillo | Técnica inadecuada o herramientas incorrectas | Regular la técnica de pulido e inspeccionar la reflexión óptica y los radios de los bordes | Perfeccionar y maximizar el efecto de brillo |
| Recubrimiento final y aprobación de calidad | Variación visual o rendimiento no verificado | Completar la limpieza de pretratamiento e inspeccionar conforme a las muestras límite acordadas | Confirmar las especificaciones estéticas y de ingeniería |
Conclusión
Preguntas frecuentes relacionadas: Cómo superar las marcas de herramientas y las microimperfecciones en el cromado de alto brillo
Preguntas frecuentes técnicas: Te damos la bienvenida a nuestra sección de preguntas frecuentes técnicas. Aquí respondemos a las consultas habituales de nuestros clientes sobre los estándares de tratamiento de superficies, los marcos de control de calidad y los procedimientos de colaboración para el acabado de metales de precisión.
Soluciones de Piezas OEM Confiables
Boomster aporta más de 37 años de experiencia en servicio OEM integral en piezas de metal, plástico, CNC, forjado, fundición, moldeo, cableado y ensamblaje con calidad certificada por ISO.
Servicio OEM integral
Servicios OEM completos desde la adquisición de materiales, fabricación, acabado personalizado, ensamblaje, empaque y entrega global.
Soluciones OEM Certificadas por ISO
OEM confiable de Taiwán para piezas de metal, plástico y electrónicas con garantía de calidad certificada por ISO 9001.
Calidad en la que Puede Confiar
Certificado ISO 9001, Boomster ofrece un control de calidad estricto con informes de inspección rastreables por 3 años o más.
Industrias que Servimos
Suministrando alta calidad a diversos sectores, desde electrónica y medicina hasta equipos industriales, asegurando precisión y fiabilidad para sus necesidades especializadas.
Cromado de alto brillo para componentes de cobre - Componentes OEM de Alta Tolerancia | Boomster
Boomster es un fabricante OEM con sede en Taiwán con más de tres décadas de experiencia en componentes metálicos y plásticos de precisión. Desde 1987, hemos proporcionado soluciones integrales que incluyen diseño de herramientas, abastecimiento de materiales, mecanizado CNC, forjado, moldeo por inyección de metal (MIM), estampado, fundición, arneses de cable y subensamblaje llave en mano.
Certificado según ISO 9001:2015, Boomster implementa un estricto control de calidad utilizando CMM, proyectores 2D, medidores de dureza, medidores de rugosidad superficial y varios calibradores para garantizar que cada pieza cumpla con sus especificaciones. También apoyamos sus requisitos de cumplimiento con documentación como PPAP, FAI e informes SGS, lo que nos convierte en un socio confiable para aplicaciones automotrices, médicas, electrónicas e industriales.
Con soporte multilingüe, volúmenes de producción flexibles y una consolidación de envíos eficiente, Boomster ayuda a los compradores globales a reducir la complejidad de adquisición y el costo total. Nuestro equipo se centra en la comunicación receptiva, la colaboración en ingeniería y las asociaciones a largo plazo, lo que le permite desarrollar productos competitivos con calidad estable y entrega puntual.