
Hochglanzverchromung für Kupferkomponenten - Herstellung von Metall- & Kunststoffkomponenten | Boomster
Hartnäckige Bearbeitungsspuren, Mikrokratzer und Oberflächenunregelmäßigkeiten an äußeren Kupferkomponenten stellen eine erhebliche technische Herausforderung dar, wenn die von Kunden geforderte ultrafeine, hochglänzende Brillanz erreicht werden soll. Dieses Projekt nutzt eine robuste Kupfersubstratbasis und führt eine strenge mehrstufige Polier- und Galvanisierungssequenz durch, um die Oberflächenintegrität schrittweise zu verfeinern und schließlich eine makellose, hochglänzende Chromoberfläche zu erzielen. Durch die erfolgreiche Beseitigung tief verwurzelter Oberflächenfehler und unscharfer Kantenkonturen verwandelten wir gewöhnliche Oberflächen in hochwertige, gleichmäßige und glatte Hochglanzoberflächen – und steigerten dadurch den Produktwert und das Kundenvertrauen erheblich. Boomster bietet hochpräzise CNC-Bearbeitungsdienste in Taiwan mit strenger ISO 9001 QC, Multi-Material-Expertise, eng tolerierten Teilen und globaler OEM-Unterstützung.
Hochglanzverchromung für Kupferkomponenten
Werkzeugspuren und Mikrofehler für eine hochwertige Ästhetik beseitigen
Hartnäckige Bearbeitungsspuren, Mikrokratzer und Oberflächenunregelmäßigkeiten an äußeren Kupferkomponenten stellen eine erhebliche technische Herausforderung dar, wenn die von Kunden geforderte ultrafeine, hochglänzende Brillanz erreicht werden soll. Dieses Projekt nutzt eine robuste Kupfersubstratbasis und führt eine strenge mehrstufige Polier- und Galvanisierungssequenz durch, um die Oberflächenintegrität schrittweise zu verfeinern und schließlich eine makellose, hochglänzende Chromoberfläche zu erzielen. Durch die erfolgreiche Beseitigung tief verwurzelter Oberflächenfehler und unscharfer Kantenkonturen verwandelten wir gewöhnliche Oberflächen in hochwertige, gleichmäßige und glatte Hochglanzoberflächen – und steigerten dadurch den Produktwert und das Kundenvertrauen erheblich.
Fallhintergrund
Dieses Projekt konzentriert sich auf hochwertige dekorative Metallbeschläge für die Außenflächen von High-End-Akustikgitarren. Die strengen Vorgaben des Kunden erforderten eine außergewöhnliche galvanische Hochglanzbeschichtung und Brillanz, keinerlei Mikrokratzer auf den primären Sichtflächen sowie eine kompromisslose visuelle Konsistenz über komplexe Konturen, Kanten und Radien hinweg.
Qualitätsherausforderungen bei hochglänzenden Außenkomponenten
Während der Prototypen- und Pilotserienphase von hochglänzenden Außenbeschlägen werden selbst mikroskopisch kleine Oberflächenfehler unter direktem Licht vergrößert sichtbar. Zu den wichtigsten Engpässen und Qualitätshürden gehörten:
• Substratstruktur und lokale Fehler: Bearbeitungsspuren, Kratzer oder kleinere Vertiefungen können allein durch eine anschließende Galvanisierung nicht vollständig kaschiert werden. Bei tiefen Defekten war eine gründliche Vorbewertung der Polierbarkeit erforderlich, um sicherzustellen, dass die Beschichtung eine vollständige Abdeckung erzielen konnte und die endgültige Ästhetik nicht unmittelbar beeinträchtigt wurde.
• Einheitlichkeit der Begrifflichkeiten und Detailkonsistenz: Unterschiedliche Bearbeitungsparameter bei ebenen Flächen, komplexen Kurven und engen Radien führen häufig zu lokalem Schleier, verbleibenden Mikrokratzern oder Konturverzerrungen, wodurch es schwierig wird, eine gleichmäßige Qualität über alle primären Sichtbereiche hinweg zu gewährleisten.
• Risiko bei Verteilung und Abdeckung der Galvanisierung: Eine uneinheitliche Dicke der Zwischenschicht oder Rückstände von Poliermittel und Ölverunreinigungen aus der Vorbehandlung können beim abschließenden Hochglanzpolieren leicht schwere Oberflächenfehler verursachen.
Prozessdesign: Vom rohen Kupfersubstrat zum Produkt mit Spiegelglanz
Da dieses Projekt Komponenten aus Kupfer für den Außenbereich umfasste, integrierten wir die Rohmaterialprüfung, das mehrstufige Polieren und die kontrollierte Galvanisierung in einen synchronisierten Arbeitsablauf und legten für jede Prozessstufe präzise Ziele für die Oberflächenbehandlung fest. Die Beschichtungsschichten und Bearbeitungsparameter wurden auf Grundlage der Teilegeometrie, ästhetischer Vorgaben und der Ergebnisse von Versuchen sorgfältig konfiguriert:
Prozessablauf: Überprüfung des Kupfersubstrats → Primärpolieren → Galvanisieren der ersten Stufe → Glanzpolieren → Abschließendes Verchromen & Qualitätsprüfung
Das Primärpolieren schafft eine robuste Grundoberfläche. Beim Glanzpolieren kommen spezielle Schleiftechniken zum Einsatz, um eine tiefgehende Reflexion zu erzielen. Wir kontrollieren die Haftung und Schichtdicke der Zwischen- und Endbeschichtungen streng und wenden ein differenziertes Management an scharfen Kanten, Vorsprüngen und vertieften Hohlräumen an. Eine gründliche Reinigung nach dem Polieren entfernt Poliermittel- und Ölrückstände vollständig und schafft eine äußerst stabile Unterschicht für eine makellose Spiegelverchromung.
• Schritt 1: Überprüfung des Substrats
Die Erstprüfung bewertet den Zustand des rohen Kupfersubstrats und die primären Sichtbereiche und legt auf Grundlage der Schwere der Oberflächenstruktur und der Defekttiefe angemessene Abtragszugaben fest. Fehler, die über die vertretbaren Grenzen der mechanischen Korrektur hinausgehen, werden vor dem Polieren auf alternative korrigierende Bearbeitungsverfahren geprüft.
• Schritt 2: Hauptpolitur
Durch das Ausbalancieren flacher Ebenen, komplexer Kurven und Kantenübergänge werden in diesem Schritt Bearbeitungsspuren und tiefe Werkzeuglinien schrittweise entfernt, während ein Abrunden der Kanten oder eine Verformung der Maßkonturen verhindert wird. Die umfassende Entfernung von Rückständen schafft eine verfeinerte Grundlage für die anschließende Beschichtung.
• Schritt 3: Galvanisieren in der ersten Stufe
Das zentrale Ziel besteht hier darin, die Zusammensetzung, Dicke und Haftung an der Grenzfläche der Zwischenbeschichtungslegierung zu überprüfen, um eine gleichmäßige Schichtverteilung zu gewährleisten. Dies schafft optimale Bearbeitungsbedingungen für das anschließende Hochglanzpolieren und verhindert wirksam lokale Fehler nach der Beschichtung, die durch ungleichmäßige Schichtdicken oder Verunreinigungen verursacht werden.
• Schritt 4: Polieren des Glosses
In enger Zusammenarbeit mit unserem Galvanikpartner durchgeführt, überwacht dieser Schritt die Zwischenstärke und Haftung der Beschichtung und reguliert gleichzeitig strikt die Materialabtragsraten und manuellen Poliertechniken, wobei den Übergängen an Kanten, konvexen Konturen und vertieften Taschen besondere Aufmerksamkeit gewidmet wird.
• Schritt 5: Abschließende Verchromung & Qualitätsprüfung
Eine gründliche chemische Entfettung und Ultraschallreinigung entfernen Polierwachs, Öle und Partikelrückstände vollständig, um die Vorbehandlung abzuschließen. Die abschließende Chromabscheidung erfolgt strikt gemäß den gemeinsam vereinbarten Spezifikationen für die Galvanisierung, gefolgt von einer sorgfältigen visuellen und maßlichen Prüfung anhand von Grenzmustern.
Qualitätssicherung und Auswirkungen auf Kunden
Dieses Projekt wurde entwickelt, um Oberflächenglanz, visuelle Konsistenz und die Integrität feinster Details zu maximieren. Strukturierte, mehrstufige Sichtprüfungen ermöglichten die frühzeitige Erkennung von Oberflächenanomalien und reduzierten dadurch das Risiko einer Fehlerfortpflanzung bis zur abschließenden Beschichtung erheblich. Die Endabnahme erfolgt strikt gemäß den vereinbarten Grenzmustern, Prüfkriterien und Funktionstestprotokollen. Zu den wichtigsten Erfolgen der Qualitätskontrolle gehören:
Dramatische Verbesserung der Oberflächenstruktur
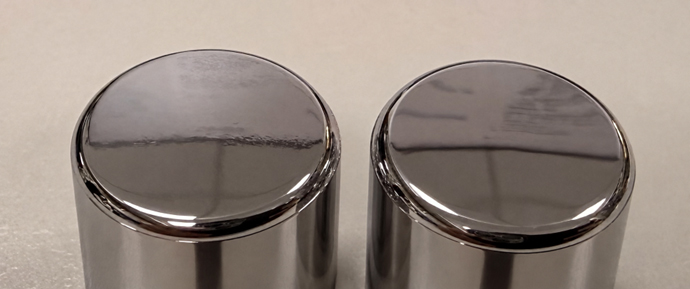
Anfängliche Bearbeitungslinien, Oberflächenwelligkeit und Trübungen wurden erfolgreich beseitigt, wodurch eine exquisite, gleichmäßige und hochklare reflektierende Spiegeloberfläche erzielt wurde.
Visueller Vergleich: Das linke Beispiel zeigt eine in einem Durchgang polierte Oberfläche mit deutlich sichtbarer optischer Verzerrung und horizontalen Wellen.Das rechte Muster zeigt eine fortschrittliche, auf Hochglanz polierte Oberfläche mit gleichmäßigen, durchgängigen Reflexionen und höherer Spiegelklarheit.
Frühzeitige Risikoerkennung und Fehlerreduzierung
Systematische Prüfungen an den einzelnen Phasenübergängen und strenge Prozesskontrollen senkten die Ausschussquoten erheblich, indem Oberflächenabweichungen bereits vorgelagert vor der Endbearbeitung erkannt und korrigiert wurden.
Stärkung des Kundenvertrauens und des kommerziellen Erfolgs
Unter Berücksichtigung des zusätzlichen Aufwands für die sekundäre Politur, Reinigung und mehrstufige Prüfung, der für diesen Arbeitsablauf spezifisch ist, ist eine spiegelglatte Chromoberfläche in der Regel mit einem Kostenaufschlag von 20 % bis 40 % gegenüber einer standardmäßigen dekorativen Beschichtung verbunden. Die tatsächlichen Produktionskosten variieren naturgemäß je nach Bauteilabmessungen, komplexer Geometrie, aktiver Oberfläche, Rohmaterialfehlern, Polierschwierigkeit, Bestellmenge, Spezifikationen für die Beschichtung und Prüfstandards. Komplexe Konturen, tiefe Vertiefungen oder umfangreiche manuelle Nachbearbeitungen beeinflussen die Kostenstrukturen zusätzlich. Für dieses Projekt konnten jedoch durch die erfolgreiche Umwandlung unakzeptabel fehlerhafter, trüber und strukturierter Oberflächen in eine makellose, hochgradig gleichmäßige Spiegeloberfläche das Vertrauen des Kunden und lukrative Folgeaufträge gesichert werden.
Etablierung einer standardisierten Prozesskontrolle
Systematische Risikoprävention und strukturierte Kontrollparameter (zusammengefasst in Tabelle 1) gewährleisten eine außergewöhnliche Oberflächenhomogenität von Charge zu Charge.
| Prozessstufe | Primärer Risikofaktor | Schwerpunkt der Kontrolle und Verifizierung | Qualitätsziel |
|---|---|---|---|
| Substratprüfung und primäres Polieren | Verbleibende Bearbeitungsspuren oder Konturverformungen | Substratfehler, wichtige Sichtbereiche und Aufmaß für den Materialabtrag überprüfen | Eine verfeinerte Oberflächenbasis schaffen |
| Galvanisieren in der ersten Stufe | Unzureichende Schichtdicke oder schlechte Haftung | Zusammensetzung der Beschichtungslegierung, Schichtdicke und Schichtintegrität überprüfen | Optimale Bedingungen für die nachgelagerte Bearbeitung schaffen |
| Glanzpolieren | Unzureichende Technik oder ungeeignete Werkzeuge | Poliertechnik regulieren, optische Reflexion und Kantenradien prüfen | Glanzeffekt verfeinern und maximieren |
| Endbeschichtung & Qualitätsfreigabe | Optische Abweichungen oder nicht verifizierte Leistung | Vollständige Reinigung vor der Behandlung durchführen und anhand der vereinbarten Grenzmuster prüfen | Ästhetische und technische Spezifikationen bestätigen |
Fazit
Verwandte FAQ: Werkzeugspuren und Mikromängel bei der Hochglanzverchromung überwinden
Technische FAQ: Willkommen in unserem Bereich für technische FAQs. Hier beantworten wir häufige Kundenfragen zu Standards der Oberflächenbehandlung, Rahmenbedingungen der Qualitätskontrolle und Kooperationsverfahren für die präzise Metallveredelung.
Zuverlässige OEM-Teilelösungen
Boomster bringt über 37 Jahre One-Stop-OEM-Expertise in Metall-, Kunststoffteilen, CNC, Schmieden, Gießen, Formen, Verkabelung und Montage mit ISO-zertifizierter Qualität.
One-Stop-OEM-Service
Komplette OEM-Dienstleistungen von Materialbeschaffung, Fertigung, individueller Oberflächenbehandlung, Montage, Verpackung bis hin zur globalen Lieferung.
ISO-zertifizierte OEM-Lösungen
Zuverlässiger taiwanesischer OEM für Metall-, Kunststoff- und elektronische Teile mit ISO 9001 zertifizierter Qualitätssicherung.
Qualität, der Sie vertrauen können
ISO 9001 zertifiziert, Boomster bietet strenge Qualitätskontrolle mit Prüfberichten, die 3 Jahre oder länger nachverfolgbar sind.
Branchen, die wir bedienen
Lieferung von hoher Qualität an verschiedene Sektoren, von Elektronik und Medizin bis hin zu Industrieausrüstung, um Präzision und Zuverlässigkeit für Ihre speziellen Bedürfnisse zu gewährleisten.
Hochglanzverchromung für Kupferkomponenten - Hochpräzise OEM-Komponenten | Boomster
Boomster ist ein taiwanesischer OEM-Hersteller mit über drei Jahrzehnten Erfahrung in der Herstellung von präzisen Metall- und Kunststoffkomponenten. Seit 1987 bieten wir umfassende Lösungen an, die Werkzeugdesign, Materialbeschaffung, CNC-Bearbeitung, Schmieden, Metall-Spritzguss (MIM), Stanzen, Gießen, Kabelbäume und schlüsselfertige Unterbaugruppen umfassen.
Zertifiziert nach ISO 9001:2015 implementiert Boomster strenge Qualitätskontrollen mit CMM, 2D-Projektoren, Härteprüfgeräten, Oberflächenrauhigkeitsmessgeräten und verschiedenen Messgeräten, um sicherzustellen, dass jedes Teil Ihren Spezifikationen entspricht. Wir unterstützen auch Ihre Compliance-Anforderungen mit Dokumentationen wie PPAP, FAI und SGS-Berichten, was uns zu einem zuverlässigen Partner für die Automobil-, Medizin-, Elektronik- und Industrieanwendungen macht.
Mit mehrsprachiger Unterstützung, flexiblen Produktionsvolumina und effizienter Versandkonsolidierung hilft Boomster globalen Käufern, die Beschaffungscomplexität und die Gesamtkosten zu reduzieren. Unser Team konzentriert sich auf reaktionsschnelle Kommunikation, ingenieurtechnische Zusammenarbeit und langfristige Partnerschaften, die es Ihnen ermöglichen, wettbewerbsfähige Produkte mit stabiler Qualität und pünktlicher Lieferung zu entwickeln.