
Beseitigung von Passivierungsfehlern bei SUS303 - Herstellung von Metall- & Kunststoffkomponenten | Boomster
Diese Fallstudie befasst sich mit starken weißen Schleierbildungen und Verfärbungsproblemen, die nach der Passivierungsbehandlung gemäß ASTM A967 an wesentlichen sicherheitsrelevanten Verriegelungskomponenten von Getrieben auftraten. Durch einen systematischen Workflow zur Problemlösung und Ursachenanalyse hat unser Ingenieurteam vier zentrale Prozessphasen präzise kalibriert: Entfettung und Reinigung, Badlebensdauer und Chemikalienkontrolle, Kinetik der Eintauchzeit sowie Optimierung des Säureverhältnisses. Diese Maßnahme beseitigte erfolgreich mikroskopische Überätzung und Lichtstreuung auf der Edelstahloberfläche und stellte den gleichmäßigen metallischen Glanz vollständig wieder her. Die Komponenten durchliefen anschließend strenge Prüfungen zur Korrosionsbeständigkeit und Drehmomentüberprüfung, wodurch ein langfristiger, ausfallsicherer mechanischer Betrieb gewährleistet wurde. Boomster bietet hochpräzise CNC-Bearbeitungsdienste in Taiwan mit strenger ISO 9001 QC, Multi-Material-Expertise, eng tolerierten Teilen und globaler OEM-Unterstützung.
Beseitigung von Passivierungsfehlern bei SUS303
Ein vierstufiger Prozessoptimierungsablauf gemäß ASTM-A967-Standards
Diese Fallstudie befasst sich mit starken weißen Schleierbildungen und Verfärbungsproblemen, die nach der Passivierungsbehandlung gemäß ASTM A967 an wesentlichen sicherheitsrelevanten Verriegelungskomponenten von Getrieben auftraten. Durch einen systematischen Workflow zur Problemlösung und Ursachenanalyse hat unser Ingenieurteam vier zentrale Prozessphasen präzise kalibriert: Entfettung und Reinigung, Badlebensdauer und Chemikalienkontrolle, Kinetik der Eintauchzeit sowie Optimierung des Säureverhältnisses. Diese Maßnahme beseitigte erfolgreich mikroskopische Überätzung und Lichtstreuung auf der Edelstahloberfläche und stellte den gleichmäßigen metallischen Glanz vollständig wieder her. Die Komponenten durchliefen anschließend strenge Prüfungen zur Korrosionsbeständigkeit und Drehmomentüberprüfung, wodurch ein langfristiger, ausfallsicherer mechanischer Betrieb gewährleistet wurde.
Hintergrund des Falls
Das Bauteil in diesem Projekt dient als zentrales Übertragungselement (Antriebswelle) innerhalb eines gewerblichen Tresorverriegelungsmechanismus. Während der Verriegelungs- und Entriegelungszyklen ist das Bauteil extremen Stoßdrehmomenten und dynamischen Scherkräften ausgesetzt.
• Produktanwendung: Zentrale Übertragungsantriebswelle für Tresorverriegelungsmechanismen.
• Werkstoffgüte: SUS 303.
• Betriebsumgebung: In geschlossenen internen Tresormechanismen untergebracht und für die Übertragung unmittelbarer mechanischer Belastungen während der Verriegelungs- und Entriegelungsvorgänge verantwortlich.
• Qualitätsanforderungen:
- Unmittelbare Drehmoment- und Scherfestigkeit: Muss häufigen mechanischen Belastungen mit hoher Stoßwirkung standhalten. Werkstoff und Gewindeprofile erfordern eine außergewöhnliche Ermüdungs- und Scherfestigkeit.
- Langfristige Korrosionsbeständigkeit & kein Verklemmen: Als kritisches Sicherheitselement muss das Teil jahrzehntelang zuverlässig funktionieren, ohne zu rosten oder sich festzusetzen. Umweltbedingte Spaltkorrosion oder ein Festfressen könnten den Tresormechanismus dauerhaft blockieren und zu Szenarien führen, in denen gewaltsamer Zugang erforderlich ist.
• Oberflächenspezifikation: Muss vollständig den chemischen Passivierungsstandards gemäß ASTM A967 entsprechen.
Probleme des Kunden
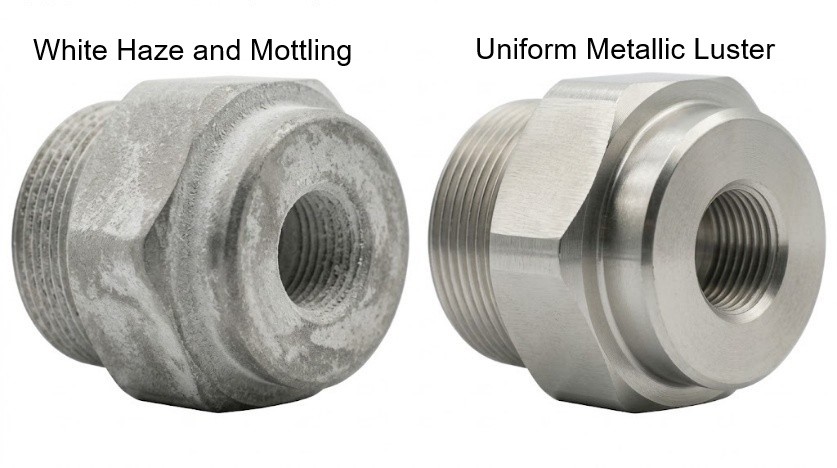
Nach der standardmäßigen Passivierungsbehandlung gemäß ASTM A967 zeigten die Komponenten eine starke weiße Trübung und ungleichmäßige Verfärbung und wiesen nicht den charakteristischen gleichmäßigen metallischen Glanz von Edelstahl auf. Dieser Oberflächenfehler gab unmittelbar Anlass zu erheblichen Bedenken hinsichtlich der funktionalen Wirksamkeit der Passivierungsschicht gemäß ASTM A967:
- Bedenken hinsichtlich eines chromarmen Passivfilms: Befürchtung, dass der weißliche, trübe Film auf eine unvollständige Passivschicht hindeutete und dadurch den langfristigen Korrosionsschutz beeinträchtigte.
- Strukturelle und funktionale Risiken: Mikroskopische Lochfraßkorrosion auf den Gewindeoberflächen könnte den Gewindeeingriff beeinträchtigen und das Risiko von Verklemmen, Fressen oder einem katastrophalen Versagen unter maximalem Stoßdrehmoment erhöhen.
Kerntechnologie & vierstufiger Prozess zur Fehlerbehebung
Um die Fehler in Form von weißem Schleier und Verfärbungen an den Gewindekomponenten aus SUS303 zu beheben, haben wir einen strukturierten Problemlösungsprozess eingeleitet. In enger Zusammenarbeit mit unserem Qualitätsentwicklungsteam, unseren Lieferkettenpartnern und den Anlagen zur chemischen Passivierung führten wir eine Ursachenanalyse und systematische Versuche durch. Die Korrekturmaßnahmen wurden in einem vierstufigen, abgestuften Eindämmungsplan strukturiert, wodurch eine vollständige Qualitätsbehebung erreicht wurde:
• Stufe 1: Optimierung der Entfettung und Reinigung ➔ 30 % Verbesserung (Oberflächenrückstände von Ölen reduziert, jedoch blieb ein lokierter weißer Schleier bestehen)
• Stufe 2: Kontrolle der Lebensdauer des Passivierungsbads ➔ 60 % Verbesserung (Metallischer Glanz wiederhergestellt, Verfärbungsbereich verkleinert)
• Stufe 3: Feinabstimmung der Eintauchzeit ➔ 85 % Verbesserung (Deutliche optische Verbesserung, geringfügige Farbabweichungen blieben bestehen)
• Stufe 4: Anpassung des Säureverhältnisses & Standardisierung der SOP ➔ 100 % Verbesserung (Weißer Schleier vollständig beseitigt, Salzsprühtest gemäß ASTM A967 bestanden)
Details zur Umsetzung
• Stufe 1: Entfettung nach der CNC-Bearbeitung und Hochdruckspülung von Sacklöchern
- Hauptursache: Bei der CNC-Bearbeitung neigten hochviskose Schneidflüssigkeiten dazu, sich in inneren Geometrien und Sacklöchern anzusammeln. Beim Einbringen in das Säurebad verhinderten diese eingeschlossenen Ölrückstände die gleichmäßige Bildung des Oxidfilms, was zu einer fleckigen Oberfläche führte.
- Korrekturmaßnahme: Eine dreistufige Ultraschallentfettung in Kombination mit einer gezielten Hochdruckspülung mit gerichteten Sprühstrahlen wurde implementiert, um eine vollständige Entfernung starker Ölfilme sicherzustellen.
- Ergebnis: Die Oberflächenreinheit wurde deutlich verbessert, wodurch sich der Bereich mit weißem Schleier um etwa 30 % verringerte. Uneinheitliche Oberflächenmarkierungen blieben jedoch bestehen, was bestätigt, dass Ölrückstände ein mitwirkender Faktor, jedoch nicht die alleinige Grundursache waren.
• Stufe 2: Erneuerung des Passivierungsbads und Kontrolle der Metallionenkonzentration
- Grundursache: Die Inspektion des Chemikalienmanagements der Passivierungsanlage ergab, dass sich durch die langfristige, wiederholte Nutzung des Säurebads übermäßig viele gelöste Metallionen (Fe2+, Ni2+) und Verunreinigungen angesammelt hatten, wodurch während der Reaktion eine sekundäre Ausfällung von Metallionen auf den Bauteiloberflächen verursacht wurde.
- Korrekturmaßnahme: Das Passivierungsbad wurde entleert und mit frischer Säure neu befüllt, tägliche Säure-Base-Titrationsprotokolle wurden eingeführt, Kontrollkurven für die Eisenionenkonzentration implementiert und strenge Schwellenwerte für den Badwechsel festgelegt.
- Ergebnis: Der metallische Glanz kehrte zurück, und die fleckigen Bereiche gingen weiter zurück (Verbesserung um 60 %), obwohl unter bestimmten Beleuchtungswinkeln noch geringfügige Farbabweichungen sichtbar waren.
• Stufe 3: Feinabstimmung der Eintauchzeit und Kontrolle der Reaktionskinetik
- Grundursache: Edelstahl SUS303 reagiert äußerst empfindlich auf die Einwirkungsdauer beim Beizen und Passivieren. Eine übermäßig lange Eintauchdauer führte zu einem bevorzugten Säureangriff auf Mangansulfid-(MnS-)Einschlüsse innerhalb der Stahlmatrix, wodurch Mikropitting, eine verstärkte Lichtstreuung und ein weißlich-trübes Oberflächenbild ausgelöst wurden.
- Korrekturmaßnahme: Die Zeitfenster für das Säurebad wurden strikt verkürzt und mithilfe digitaler Timer sowie automatisierter Hebesysteme eng kontrolliert, um menschliche Abweichungen bei der Zeitmessung auszuschließen.
- Ergebnis: Die optische Qualität verbesserte sich deutlich (um 85 %), wobei der weiße Schleier auf vernachlässigbare Flecken beschränkt wurde.
• Stufe 4: Optimierung des Säureverhältnisses und Standardisierung der SOP
- Grundursache: Die Verhältnisse bei Verwendung reiner Salpetersäure wiesen eine übermäßige Säurekonzentration auf. Dadurch überstieg die chemische Angriffsgeschwindigkeit auf schwefelreiches SUS303 die Bildungsrate des schützenden, chromangereicherten Oxidfilms, was zu einer Mikroüberätzung des Substrats führte.
- Korrekturmaßnahme:
1. Optimierte Säureformulierung: Umstellung auf die Standards ASTM A967 Nitric 2 oder Nitric 3 unter Einbeziehung eines Natriumdichromat-Beschleunigers (oder optimierter Zitronensäuresysteme), wodurch schnell ein dichter Schutzoxidfilm aufgebaut und gleichzeitig eine übermäßige Auflösung des Grundmetalls unterdrückt wird.
2. Etablierung standardisierter SOPs: Integrierte die Vorbehandlung, präzise Zeitvorgaben und zweistufige Spülungen mit Reinstwasser in formelle Standardarbeitsanweisungen (SOPs) für die Massenproduktion, um die Stabilität von Charge zu Charge zu gewährleisten.
- Ergebnis: Die Komponenten erlangten ihren gleichmäßigen metallischen Glanz von Edelstahl vollständig zurück, ohne sichtbare Farbabweichungen zu den Gegenstücken, wodurch eine Qualitätsverbesserung von 100 % erreicht wurde.
Ergebnisse
Durch diese gezielte Untersuchung der Grundursachen und die Optimierung des Fertigungsprozesses erzielte das Projekt die folgenden konkreten Ergebnisse:
• Wiederherstellung der Oberflächenästhetik: Weißliche Trübungen und Fleckenbildung wurden vollständig beseitigt, wodurch der ursprüngliche gleichmäßige metallische Glanz des Edelstahls vollständig wiederhergestellt wurde.
• Überprüfung der Korrosionsbeständigkeit und strukturellen Integrität: Die Salzsprühprüfung gemäß ASTM A967 wurde erfolgreich bestanden, wodurch eine langfristige Korrosionsbeständigkeit gewährleistet ist.
• Qualitätssicherung bei der Montage: Visuelle Farbabweichungen bei zusammenpassenden Komponenten wurden beseitigt und ein störungsfreier Mechanismus unter lang andauernden Hochfrequenz-Stoßzyklen verifiziert. Dies wurde vom Kunden sehr gelobt und ermöglichte einen reibungslosen Übergang zur langfristigen Serienproduktion.
Fazit
Verwandte FAQ: Behebung von Passivierungsfehlern bei SUS303 – Prozessoptimierung gemäß ASTM A967
Haben Sie technische Fragen zu unserem Prozess? Entdecken Sie unten unseren FAQ-Bereich, um mehr über unsere chemischen Spezifikationen, Qualitätskontrollen und Abläufe der Zusammenarbeit zu erfahren.
Zuverlässige OEM-Teilelösungen
Boomster bringt über 37 Jahre One-Stop-OEM-Expertise in Metall-, Kunststoffteilen, CNC, Schmieden, Gießen, Formen, Verkabelung und Montage mit ISO-zertifizierter Qualität.
One-Stop-OEM-Service
Komplette OEM-Dienstleistungen von Materialbeschaffung, Fertigung, individueller Oberflächenbehandlung, Montage, Verpackung bis hin zur globalen Lieferung.
ISO-zertifizierte OEM-Lösungen
Zuverlässiger taiwanesischer OEM für Metall-, Kunststoff- und elektronische Teile mit ISO 9001 zertifizierter Qualitätssicherung.
Qualität, der Sie vertrauen können
ISO 9001 zertifiziert, Boomster bietet strenge Qualitätskontrolle mit Prüfberichten, die 3 Jahre oder länger nachverfolgbar sind.
Branchen, die wir bedienen
Lieferung von hoher Qualität an verschiedene Sektoren, von Elektronik und Medizin bis hin zu Industrieausrüstung, um Präzision und Zuverlässigkeit für Ihre speziellen Bedürfnisse zu gewährleisten.




Beseitigung von Passivierungsfehlern bei SUS303 - Hochpräzise OEM-Komponenten | Boomster
Boomster ist ein taiwanesischer OEM-Hersteller mit über drei Jahrzehnten Erfahrung in der Herstellung von präzisen Metall- und Kunststoffkomponenten. Seit 1987 bieten wir umfassende Lösungen an, die Werkzeugdesign, Materialbeschaffung, CNC-Bearbeitung, Schmieden, Metall-Spritzguss (MIM), Stanzen, Gießen, Kabelbäume und schlüsselfertige Unterbaugruppen umfassen.
Zertifiziert nach ISO 9001:2015 implementiert Boomster strenge Qualitätskontrollen mit CMM, 2D-Projektoren, Härteprüfgeräten, Oberflächenrauhigkeitsmessgeräten und verschiedenen Messgeräten, um sicherzustellen, dass jedes Teil Ihren Spezifikationen entspricht. Wir unterstützen auch Ihre Compliance-Anforderungen mit Dokumentationen wie PPAP, FAI und SGS-Berichten, was uns zu einem zuverlässigen Partner für die Automobil-, Medizin-, Elektronik- und Industrieanwendungen macht.
Mit mehrsprachiger Unterstützung, flexiblen Produktionsvolumina und effizienter Versandkonsolidierung hilft Boomster globalen Käufern, die Beschaffungscomplexität und die Gesamtkosten zu reduzieren. Unser Team konzentriert sich auf reaktionsschnelle Kommunikation, ingenieurtechnische Zusammenarbeit und langfristige Partnerschaften, die es Ihnen ermöglichen, wettbewerbsfähige Produkte mit stabiler Qualität und pünktlicher Lieferung zu entwickeln.