
銅部品向け高光沢仕上げクロムめっき - 金属およびプラスチック部品製造 | Boomster
銅製外装部品に残る頑固な加工痕や微細な傷、表面の不均一さに対し、お客様が求める極めて精緻で高光沢な輝きを実現することは、非常に困難なエンジニアリング上の課題です。 このプロジェクトでは、堅牢な銅基材を基盤として採用し、厳格な多段階の研磨および電気めっき工程を実施することで、表面の完全性を段階的に高め、最終的に欠陥のない高光沢クローム仕上げを実現 根深い表面欠陥やエッジ輪郭の曖昧さを効果的に解消することで、一般的な表面を高品質で均一かつ滑らかな光沢仕上げへと変貌させました。これにより、製品価値と顧客からの信頼を大幅に高めています。 Boomsterは、厳格なISO 9001 QC、複数の材料の専門知識、高精度部品、そしてグローバルOEMサポートを提供する台湾の高精度CNC加工サービスを提供しています。
銅部品向け高光沢仕上げクロムめっき
プレミアムな美観を実現するための工具跡と微細な欠陥の克服
銅製外装部品に残る頑固な加工痕や微細な傷、表面の不均一さに対し、お客様が求める極めて精緻で高光沢な輝きを実現することは、非常に困難なエンジニアリング上の課題です。 このプロジェクトでは、堅牢な銅基材を基盤として採用し、厳格な多段階の研磨および電気めっき工程を実施することで、表面の完全性を段階的に高め、最終的に欠陥のない高光沢クローム仕上げを実現 根深い表面欠陥やエッジ輪郭の曖昧さを効果的に解消することで、一般的な表面を高品質で均一かつ滑らかな光沢仕上げへと変貌させました。これにより、製品価値と顧客からの信頼を大幅に高めています。
ケースの背景
本プロジェクトは、高級アコースティックギター向けのプレミアム金属製外装装飾ハードウェアを中心としたものです。クライアントの厳格な仕様では、卓越した電気めっきによる高光沢と輝度、主要な視認面における微細な傷の完全な排除、さらに複雑な輪郭、エッジ、曲率全体にわたる妥協のない外観の一
高光沢外装部品における品質上の課題
高光沢の外装ハードウェアの試作およびパイロット運用段階では、微細な表面 imperfections でさえ直射光の下で拡大して見えます。直面した主なボトルネックと品質上の課題は次のとおりです。
• 基材の質感と局所的な欠陥:加工痕、傷、または軽微なくぼみは、その後の電気めっきだけでは完全に隠すことができません。深い欠陥については、めっきによって完全に覆い、最終的な外観を直接損なわないよう、研磨可能性を厳密に事前評価する必要がありました。
• 光沢の均一性と細部の一貫性:平面、複合曲面、鋭いR部で加工パラメータが異なると、局所的なかすみ、微細な擦り傷の残留、または輪郭の歪みが生じやすく、主要な外観領域全体で均一な品質を保証することが困難になります。
• 電気めっきの分布と被覆リスク:中間めっきの厚さが不均一であったり、前処理でバフ研磨剤や油分の汚染物質が残留したりすると、最終的な高光沢バフ研磨時に深刻な表面欠陥が容易に発生します。
工程設計:銅基材から鏡面仕上げ製品まで
本プロジェクトでは銅製の外装部品を扱うため、原材料検査、多段階研磨、管理された電気めっきを同期したワークフローに統合し、各工程に明確な表面処理目標を設定しました。めっき層と加工パラメータは、部品形状、外観上の要件、試作結果に基づいて綿密に設定しました。
工程フロー:銅基材の検証 → 一次研磨 → 第1段階電気めっき → 光沢バフ研磨 → 最終クロムめっき・品質検証
一次研磨によって、堅牢な基礎表面を形成します。光沢研磨では、特殊な研磨技術を駆使して深い反射性を引き出します。中間めっき層および最終めっき層の密着性と厚さを厳密に管理し、鋭いエッジ、突起部、凹部に対して個別に調整を行います。研磨後の徹底した洗浄により、残留する研磨剤や油分を完全に除去し、完璧なミラークロームめっきを実現する、極めて安定した下地を形成します。
• ステップ1:基板の検証
初期検証では、未加工の銅基材の状態と主要な目視検査領域を確認し、表面テクスチャの深刻度と欠陥の深さに基づいて、適切な切削代を設定します。合理的な機械的修正のしきい値を超える欠陥については、研磨前に代替の修正加工の可能性を
• ステップ2:一次研磨
平面、複合曲面、エッジの移行部のバランスを取りながら、この工程ではエッジの丸みや寸法形状の歪みを防ぎつつ、加工痕や深い工具跡を段階的に除去します。残留物を徹底的に取り除くことで、後工程のめっきに向けた精�
• ステップ3:第1段階の電気めっき
ここでの主な目的は、中間めっき合金の組成、厚さ、界面接着性を検証し、層が均一に分布していることを保証することです。これにより、その後の光沢バフ研磨に最適な加工条件が確保され、厚さの不均一や汚染によって生じるめっき後の局所的な欠陥を効果的に防止できます
• ステップ4:グロスバフ仕上げ
当社の電気めっきパートナーと緊密に連携して実施されるこの工程では、中間めっき厚と密着性を監視しながら、材料除去率と手作業によるバフ研磨技術を厳格に管理します。エッジの移行部、凸状の輪郭、凹部のポケットに細心の注意を払います。
• ステップ5:最終クロムめっき&品質検証
徹底した化学脱脂および超音波洗浄により、バフ研磨ワックス、油分、微粒子残渣を完全に除去し、前処理を仕上げます。最終的なクロムめっきは、双方で合意した電気めっき仕様に厳密に従って実施し、その後、マスター限度見本を用いて厳格な外観および寸法検査を行
品質保証とクライアントへの影響
このプロジェクトは、表面光沢、外観の一貫性、微細なディテールの完全性を最大限に高めるよう設計されました。構造化された多段階の外観検査により、表面異常を早期に検出し、最終めっき工程への欠陥伝播リスクを大幅に低減しました。最終受け入れは、合意済みの限度見本、検査基準、および機能試験プロトコルを厳格に遵守しています。主な品質管理上の成果は
表面テクスチャの劇的な向上
初期加工痕、表面のうねり、かすみを解消し、精緻で均一かつ高い透明感のある反射鏡面仕上げを実現しました。
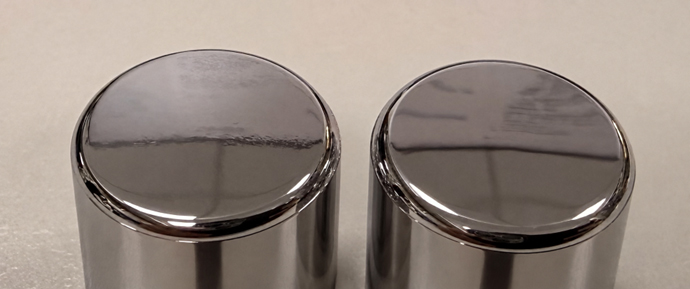
目視比較: 左側のサンプルは、目立つ光学的な歪みと水平方向の波紋がある、1回研磨した表面を示しています。右側のサンプルは、滑らかで途切れのない反射と、より高い鏡面の鮮明度を備えた、高度に光沢研磨された表面を示しています。
早期リスク特定と欠陥削減
体系的なステージゲート検査と厳格な工程管理により、最終仕上げ前の上流工程で表面のばらつきを検出・修正し、スクラップ率を大幅に削減しました。
顧客の信頼と商業的成功の推進
このワークフロー特有の追加の二次研磨、洗浄、複数段階の検査にかかる諸経費を考慮すると、ミラーグレードのクローム仕上げは、一般的に標準的な装飾めっきより20%~40%高いコストプレミアムが発生します。 実際の製造コストは、部品の寸法、複雑な形状、有効表面積、原材料の欠陥、研磨の難易度、注文数量、めっき仕様、試験基準に応じて当然変動します。 複雑な輪郭、深い凹部、または大規模な手作業による再加工は、コスト構造にさらに影響を与えます。 しかし、このプロジェクトでは、許容できないほど欠陥があり、曖昧で、質感のある表面を、完璧で一貫性の高い鏡面仕上げへと変えることで、顧客の信頼と高額なリピート注文を確実に獲得しました。
標準化された工程管理の確立
体系的なリスク防止と構造化された管理パラメータ(表1に要約)により、バッチ間で卓越した表面均一性を保証します。
| 工程段階 | 主なリスク要因 | 管理・検証の重点項目 | 品質目標 |
|---|---|---|---|
| 基材の検証と一次研磨 | 加工痕の残留または輪郭の変形 | 基材の欠陥、主要な外観領域、および取り代を確認する | 精密な表面基盤を確立する |
| 第一段階めっき | 厚さ不足または密着不良 | めっき合金の組成、厚さ、層の完全性を確認する | 後工程の加工に最適な条件を提供する |
| 光沢バフ研磨 | 技術不足または不適切な工具 | バフ研磨技術を調整し、光の反射とエッジ半径を検査する | 光沢効果をさらに高め、最大化する |
| 最終めっきおよび品質承認 | 外観のばらつきまたは性能未確認 | 前処理洗浄を完了し、合意済みの限度見本に照らして検査する | 外観および技術仕様を確認する |
結論
関連FAQ:工具跡や微細な欠陥を克服する高光沢クロムめっき
技術FAQ:技術FAQセクションへようこそ。ここでは、表面処理基準、品質管理体制、精密金属仕上げにおける協業手順に関するお客様からのよくあるご質問にお答えします。
信頼できるOEM部品ソリューション
Boomsterは、金属、プラスチック部品、CNC、鍛造、鋳造、成形、配線、組立において、ISO認証の品質で37年以上のワンストップOEMの専門知識を提供します。
ワンストップOEMサービス
材料調達、製造、カスタム仕上げ、組立、パッケージ、グローバル配送を含む完全なOEMサービス。
ISO認証OEMソリューション
金属、プラスチック、電子部品の信頼できる台湾OEMで、ISO 9001認証の品質保証を提供します。
信頼できる品質
ISO 9001認証を取得したBoomsterは、3年以上追跡可能な検査報告書を伴う厳格な品質管理を提供します。
私たちが提供する業界
電子機器、医療、産業機器など多様な分野に高品質を提供し、特定のニーズに対して精度と信頼性を確保します。
銅部品向け高光沢仕上げクロムめっき - 高精度OEMコンポーネント | Boomster
Boomsterは、30年以上の経験を持つ台湾のOEMメーカーです。1987年以降、ツーリング設計、材料調達、CNC加工、鍛造、金属射出成形(MIM)、スタンピング、鋳造、ワイヤーハーネス、ターンキーサブアセンブリを含むエンドツーエンドのソリューションを提供してきました。
ISO 9001:2015認証を取得したBoomsterは、CMM、2Dプロジェクター、硬度試験機、表面粗さ試験機、さまざまなゲージを使用して厳格な品質管理を実施し、すべての部品があなたの仕様を満たすことを保証します。また、PPAP、FAI、SGSレポートなどの文書でコンプライアンス要件をサポートし、自動車、医療、電子機器、産業用途において信頼できるパートナーとなります。
多言語サポート、柔軟な生産量、効率的な出荷統合を備えたBoomsterは、グローバルバイヤーが調達の複雑さと総コストを削減するのに役立ちます。私たちのチームは、迅速なコミュニケーション、エンジニアリングの協力、長期的なパートナーシップに焦点を当てており、安定した品質と納期通りの納品で競争力