
طلاء كروم بلمسة نهائية عالية اللمعان للمكوّنات النحاسية - تصنيع مكونات معدنية وبلاستيكية | Boomster
في مواجهة علامات التشغيل العنيدة والخدوش الدقيقة وعدم انتظام السطح على المكونات الخارجية النحاسية، يُعد تحقيق اللمعان فائق الصقل والعالي اللمعان الذي يطلبه العملاء تحدياً هندسياً هائلاً. يستخدم هذا المشروع أساسًا متينًا من ركيزة نحاسية، مع تنفيذ سلسلة صارمة متعددة المراحل من عمليات التلميع والطلاء الكهربائي لتحسين سلامة السطح تدريجيًا، وصولًا إلى تشطيب كروم لامع وعالي اللمعان وخالٍ من العيوب. من خلال القضاء بنجاح على عيوب الأسطح المتجذّرة وبهتان محيط الحواف، حوّلنا الأسطح العادية إلى تشطيبات لامعة للغاية تتميز بالفخامة والاتساق والنعومة، مما عزز قيمة المنتجات وثقة العملاء بشكل كبير. Boomster تقدم خدمات تشغيل CNC عالية الدقة في تايوان مع QC صارم ISO 9001، خبرة في المواد المتعددة، قطع ذات تحمل دقيق، ودعم OEM عالمي.
طلاء كروم بلمسة نهائية عالية اللمعان للمكوّنات النحاسية
التغلّب على علامات الأدوات والعيوب الدقيقة للحصول على مظهر فاخر
في مواجهة علامات التشغيل العنيدة والخدوش الدقيقة وعدم انتظام السطح على المكونات الخارجية النحاسية، يُعد تحقيق اللمعان فائق الصقل والعالي اللمعان الذي يطلبه العملاء تحدياً هندسياً هائلاً. يستخدم هذا المشروع أساسًا متينًا من ركيزة نحاسية، مع تنفيذ سلسلة صارمة متعددة المراحل من عمليات التلميع والطلاء الكهربائي لتحسين سلامة السطح تدريجيًا، وصولًا إلى تشطيب كروم لامع وعالي اللمعان وخالٍ من العيوب. من خلال القضاء بنجاح على عيوب الأسطح المتجذّرة وبهتان محيط الحواف، حوّلنا الأسطح العادية إلى تشطيبات لامعة للغاية تتميز بالفخامة والاتساق والنعومة، مما عزز قيمة المنتجات وثقة العملاء بشكل كبير.
خلفية القضية
يركز هذا المشروع على مكونات الزينة المعدنية الخارجية الفاخرة للقيثارات الصوتية الراقية. وقد اشترطت مواصفات العميل الصارمة لمعانًا وبريقًا استثنائيين مطليين كهربائيًا، وخلو الأسطح المرئية الأساسية من أي خدوش دقيقة، واتساقًا بصريًا لا يقبل المساومة عبر المنحنيات والحواف وأنصاف الأقطار المعقدة.
تحديات الجودة في المكوّنات الخارجية عالية اللمعان
خلال مرحلة إعداد النماذج الأولية والتشغيل التجريبي للمكونات الخارجية اللامعة للغاية، تتضخم حتى العيوب السطحية المجهرية تحت الضوء المباشر. وشملت أبرز الاختناقات والعقبات المتعلقة بالجودة ما يلي:
• نسيج الركيزة والعيوب الموضعية: لا يمكن إخفاء آثار التشغيل أو الخدوش أو الانخفاضات الطفيفة بالكامل بمجرد الطلاء الكهربائي اللاحق. وتتطلب العيوب العميقة تقييماً مسبقاً دقيقاً لقابليتها للتلميع، لضمان قدرة الطلاء على تحقيق تغطية كاملة ومنع التأثير المباشر في المظهر النهائي.
• اتساق اللمعان وتجانس التفاصيل: غالبًا ما يؤدي اختلاف معلمات التشغيل الآلي عبر الأسطح المستوية والمنحنيات المركبة وأنصاف الأقطار الحادة إلى ظهور ضبابية موضعية أو خدوش دقيقة متبقية أو تشوه في المحيط، مما يجعل ضمان جودة موحدة عبر المناطق البصرية الرئيسية أمرًا صعبًا.
• مخاطر توزيع الطلاء الكهربائي وتغطيته: يمكن أن يؤدي عدم اتساق سُمك الطلاء الوسيط أو بقايا مركّب التلميع وملوّثات الزيت الناتجة عن المعالجة المسبقة بسهولة إلى ظهور عيوب سطحية شديدة أثناء التلميع النهائي عالي اللمعان.
تصميم العملية: من ركيزة النحاس الخام إلى منتج بلمسة نهائية عاكسة كالمرآة
نظراً لأن هذا المشروع شمل مكوّنات خارجية من النحاس، فقد دمجنا فحص المواد الخام والتلميع متعدد المراحل والطلاء الكهربائي المتحكَّم فيه ضمن سير عمل متزامن، مع تحديد أهداف دقيقة لمعالجة الأسطح لكل مرحلة تشغيلية. وقد جرى ضبط طبقات الطلاء ومعلمات التشغيل الآلي بدقة استناداً إلى هندسة القطع والمتطلبات الجمالية ونتائج التجارب:
تدفق العملية: التحقق من الركيزة النحاسية → التلميع الأولي → الطلاء الكهربائي للمرحلة الأولى → التلميع اللامع → الطلاء النهائي بالكروم والتحقق من الجودة
يُنشئ التلميع الأساسي سطحًا تأسيسيًا متينًا. ويستخدم تلميع اللمعان تقنيات كشط متخصصة لإبراز انعكاسية عميقة. ونضبط بدقة التصاق وسماكة طبقات الطلاء الوسيطة والنهائية، مع تطبيق إدارة تفاضلية على الحواف الحادة والبروزات والتجاويف الغائرة. ويزيل التنظيف الشامل بعد التلميع مركّبات التلميع المتبقية وبقايا الزيوت إزالةً كاملة، مما يهيئ طبقة سفلية فائقة الاستقرار لترسيب كروم مرآوي خالٍ من العيوب.
• الخطوة 1: التحقق من الركيزة
يفحص التحقق الأولي حالة الركيزة النحاسية الخام والمناطق البصرية الأساسية، ويحدد بدلات إزالة المخزون المناسبة بناءً على شدة الملمس وعمق العيوب. وتُقيَّم العيوب التي تتجاوز حدود التصحيح الميكانيكي المعقولة لإجراء تشغيل تصحيحي بديل قبل التلميع.
• الخطوة 2: التلميع الأساسي
تعمل هذه الخطوة، من خلال موازنة الأسطح المستوية والمنحنيات المركبة وانتقالات الحواف، على إزالة آثار التشغيل وخطوط الأدوات العميقة تدريجياً، مع منع تدوير الحواف أو تشوه الأبعاد والخطوط الخارجية. وتؤدي الإزالة الشاملة للبقايا إلى إنشاء أساس مصقول لعمليات الطلاء اللاحقة.
• الخطوة 3: الطلاء الكهربائي للمرحلة الأولى
الهدف الأساسي هنا هو التحقق من تركيب سبيكة الطلاء الوسيطة وسماكتها والتصاقها البيني، لضمان توزيع موحد للطبقة. ويوفر ذلك ظروف تشغيل مثلى لعملية التلميع اللامع اللاحقة، مما يمنع بفعالية العيوب الموضعية بعد الطلاء الناتجة عن عدم انتظام السماكة أو التلوث.
• الخطوة 4: تلميع اللمعان
يُنفَّذ هذا الإجراء بالتعاون الوثيق مع شريكنا في الطلاء الكهربائي، ويراقب سُمك الطلاء الوسيط والتصاقه، مع تنظيم معدلات إزالة المواد وتقنيات التلميع اليدوي بدقة صارمة، وإيلاء اهتمام بالغ لانتقالات الحواف، والخطوط المحدبة، والتجاويف الغائرة.
• الخطوة 5: الطلاء النهائي بالكروم والتحقق من الجودة
تعمل عملية إزالة الشحوم الكيميائية الشاملة والتنظيف بالموجات فوق الصوتية على إزالة شمع التلميع والزيوت وبقايا الجسيمات بالكامل لاستكمال المعالجة المسبقة. ويُنفَّذ ترسيب الكروم النهائي بدقة وفقًا لمواصفات الطلاء الكهربائي المتفق عليها بشكل متبادل، يليه فحص بصري وأبعادي صارم باستخدام عينات حدودية مرجعية.
ضمان الجودة وتأثيره على العميل
صُمّم هذا المشروع هندسيًا لتحقيق أقصى قدر من اللمعان السطحي، والاتساق البصري، وسلامة التفاصيل الدقيقة. أتاحت عمليات الفحص البصري المنظّمة متعددة المراحل الكشف المبكر عن العيوب السطحية، مما حدّ بشكل كبير من خطر انتقال العيوب إلى الطلاء النهائي. يلتزم القبول النهائي التزامًا صارمًا بالعينات الحدّية المتفق عليها، ومعايير الفحص، وبروتوكولات الاختبار الوظيفي. تشمل أبرز إنجازات مراقبة الجودة ما يلي:
تحسين جذري لملمس السطح
تمت معالجة خطوط التشغيل الأولية وتموّجات السطح والضبابية بنجاح، مما أسفر عن تشطيب مرآة عاكس رائع ومتواصل وعالي الوضوح.
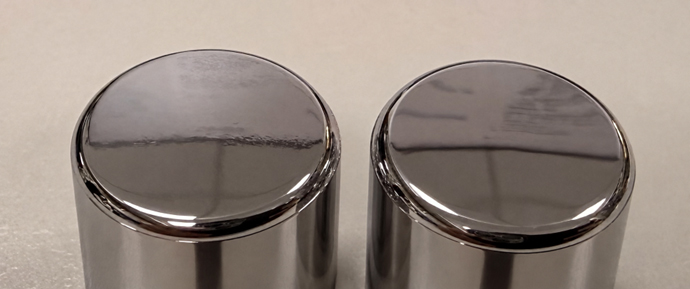
مقارنة بصرية: تُظهر العينة اليسرى سطحًا مصقولًا بتمريرة واحدة مع تشوّه بصري ملحوظ وتموّجات أفقية.تُظهر العينة الموجودة على اليمين سطحًا متقدمًا مصقولًا بلمعان، مع انعكاسات سلسة ومتواصلة ووضوح مرآوي أكبر.
التعرّف المبكر على المخاطر وتقليل العيوب
أدّت عمليات الفحص المنهجية عند بوابات المراحل وضوابط العمليات الصارمة إلى خفض معدلات الهدر بشكل كبير، من خلال اكتشاف انحرافات السطح وتصحيحها في المراحل المبكرة قبل التشطيب النهائي.
تعزيز ثقة العملاء والنجاح التجاري
مع احتساب التكاليف الإضافية الخاصة بهذه العملية، بما في ذلك التلميع الثانوي والتنظيف والفحص متعدد المراحل، فإن تشطيب الكروم بدرجة لمعان المرايا ينطوي عموماً على زيادة في التكلفة تتراوح بين 20% و40% مقارنةً بالطلاء الزخرفي القياسي. تختلف تكاليف الإنتاج الفعلية بطبيعتها بناءً على أبعاد المكوّنات، والهندسة المعقدة، ومساحة السطح النشطة، وعيوب المواد الخام، وصعوبة التلميع، وحجم الطلب، ومواصفات الطلاء، ومعايير الاختبار. تؤثر الخطوط المعقدة، والتجاويف العميقة، أو إعادة العمل اليدوية المكثفة بشكل أكبر في هياكل التكلفة. ومع ذلك، نجح هذا المشروع في تحويل الأسطح المعيبة بشكل غير مقبول، والضبابية، والمزخرفة إلى تشطيب مرآتي نقي ومتجانس بدرجة عالية، مما عزز ثقة العميل وأدى إلى الحصول على طلبات متكررة عالية القيمة.
إرساء التحكم الموحّد في العمليات
يضمن منع المخاطر بشكل منهجي ومعايير التحكم المنظّمة (المُلخّصة في الجدول 1) تجانساً استثنائياً للسطح من دفعة إلى أخرى.
| مرحلة العملية | عامل الخطر الرئيسي | محور التحكم والتحقق | هدف الجودة |
|---|---|---|---|
| التحقق من الركيزة والتلميع الأولي | آثار تشغيل متبقية أو تشوّه في الشكل | التحقق من عيوب الركيزة، والمناطق البصرية الرئيسية، وهوامش إزالة المادة | إرساء أساس سطحي مُحسّن |
| الطلاء الكهربائي للمرحلة الأولى | سماكة غير كافية أو التصاق ضعيف | تحقق من تركيبة سبيكة الطلاء وسماكتها وسلامة الطبقة | وفّر ظروف التشغيل المثلى للمعالجة اللاحقة |
| التلميع اللامع | تقنية غير كافية أو أدوات غير مناسبة | اضبط تقنية التلميع، وافحص الانعكاس البصري وأنصاف أقطار الحواف | حسّن تأثير اللمعان وعزّزه إلى أقصى حد |
| الطلاء النهائي واعتماد الجودة | تفاوت بصري أو أداء غير مُتحقق منه | إكمال التنظيف قبل المعالجة، والفحص وفقًا لعينات الحدود المتفق عليها | تأكيد المواصفات الجمالية والهندسية |
الخلاصة
الأسئلة الشائعة ذات الصلة: التغلب على علامات الأدوات والعيوب الدقيقة في الطلاء بالكروم عالي اللمعان
الأسئلة الشائعة الفنية: مرحبًا بك في قسم الأسئلة الشائعة الفنية لدينا. نتناول هنا استفسارات العملاء الشائعة بشأن معايير معالجة الأسطح، وأطر مراقبة الجودة، وإجراءات التعاون في تشطيب المعادن بدقة.
حلول أجزاء OEM موثوقة
Boomster تقدم خبرة تزيد عن 37 عامًا في خدمات OEM الشاملة لأجزاء المعادن والبلاستيك، CNC، التشكيل، الصب، التشكيل، الأسلاك، والتجميع مع جودة معتمدة من ISO.
خدمة OEM شاملة
خدمات OEM كاملة من مصادر المواد، التصنيع، التشطيب المخصص، التجميع، التعبئة، والتسليم العالمي.
حلول OEM المعتمدة من ISO
OEM موثوق في تايوان لأجزاء المعادن والبلاستيك والإلكترونيات مع ضمان جودة معتمد من ISO 9001.
جودة يمكنك الوثوق بها
معتمد من ISO 9001، Boomster يقدم رقابة صارمة على الجودة مع تقارير تفتيش قابلة للتتبع لمدة 3 سنوات أو أكثر.
الصناعات التي نخدمها
توفير جودة عالية لقطاعات متنوعة، من الإلكترونيات والطب إلى المعدات الصناعية، مع ضمان الدقة والموثوقية لاحتياجاتك المتخصصة.
طلاء كروم بلمسة نهائية عالية اللمعان للمكوّنات النحاسية - مكونات OEM عالية التحمل | Boomster
Boomster هي شركة تصنيع OEM مقرها تايوان ولديها أكثر من ثلاثة عقود من الخبرة في مكونات المعادن والبلاستيك الدقيقة. منذ عام 1987، قدمنا حلولاً شاملة تشمل تصميم الأدوات، وتوريد المواد، والتشغيل الآلي باستخدام الحاسوب، والتشكيل، وصب المعادن بالحقن (MIM)، والضغط، والصب، وتجميع الأسلاك، وتجميع الوحدات الجاهزة.
معتمد وفقًا لمعيار ISO 9001:2015، تقوم Boomster بتنفيذ رقابة صارمة على الجودة باستخدام CMM، أجهزة العرض ثنائية الأبعاد، مختبِرات الصلابة، مختبِرات خشونة السطح، ومقاييس متنوعة لضمان أن كل جزء يتوافق مع مواصفاتك. نحن أيضًا ندعم متطلبات الامتثال الخاصة بك مع الوثائق مثل PPAP، FAI، وتقارير SGS، مما يجعلنا شريكًا موثوقًا به في التطبيقات المتعلقة بالسيارات، والطب، والإلكترونيات، والصناعات.
مع دعم متعدد اللغات، وأحجام إنتاج مرنة، وتوحيد شحن فعال، تساعد Boomster المشترين العالميين على تقليل تعقيد الشراء والتكلفة الإجمالية. يركز فريقنا على التواصل السريع، والتعاون الهندسي، والشراكات طويلة الأمد، مما يمكّنك من تطوير منتجات تنافسية بجودة مستقرة وتسليم في الوقت المحدد.